
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

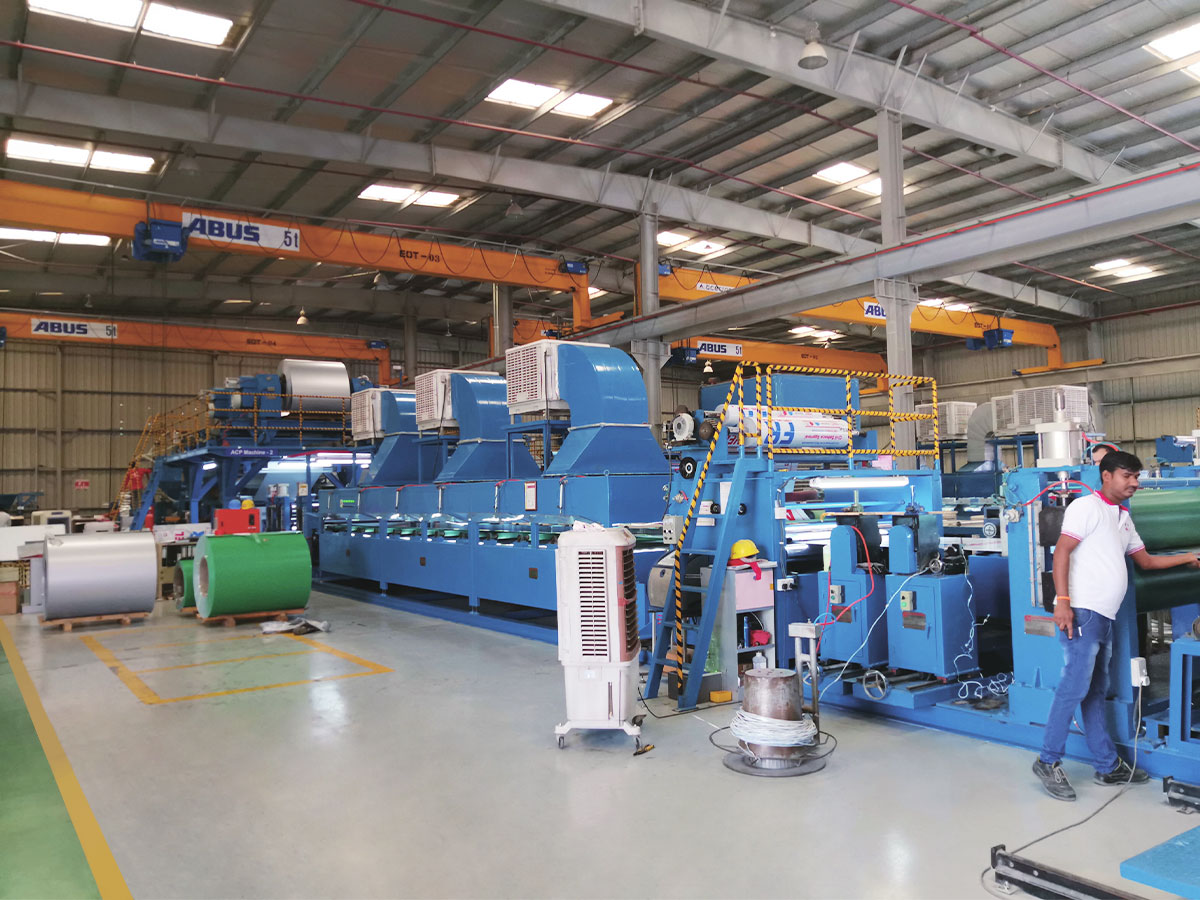
ลองนึกภาพเส้นคอมโพสิตโลหะต่อเนื่องที่วิ่งด้วยความเร็ว 12 เมตรต่อนาที ส่วนการเคลือบจะรักษาความเร็วไว้ แต่คอยล์ชุดแรกยังแสดงเส้นพื้นผิว ขอบเป็นคลื่น และหลุดร่อนเป็นครั้งคราว ความผิดไม่อยู่ในสื่อหลัก อุณหภูมิแกนกลางเบี่ยงเบนไป แถบอะลูมิเนียมไม่ได้รับการทำความสะอาดอย่างเหมาะสม และเครื่องรีคอยล์ใช้แรงตึงที่ไม่สม่ำเสมอ งานเหล่านี้คืองานทั้งหมดที่ได้รับมอบหมายให้กับอุปกรณ์เสริม ซึ่งเป็นระบบสนับสนุนที่จะตัดสินใจว่าเครื่องจักรหลักสามารถจัดส่งผลผลิตที่ขายได้ตามความเร็วการออกแบบหรือไม่
อุปกรณ์เสริมหมายถึงอะไรในการผลิต?
อย่างเป็นทางการ อุปกรณ์เสริม หมายถึง เครื่องจักรหรือระบบใดๆ ที่สนับสนุนกระบวนการหลัก แทนที่จะดำเนินการตามกระบวนการนั้นเอง ในการฉีดขึ้นรูปพลาสติก อุปกรณ์เสริม ได้แก่ เครื่องทำแห้งแบบฮอปเปอร์ เครื่องดูดสูญญากาศ เครื่องทำความเย็น เครื่องควบคุมอุณหภูมิแม่พิมพ์ และเครื่องบดย่อย ในการขุดลอกจะรวมถึงปั๊มเสริม ท่อลอยน้ำ และระบบควบคุมที่ทำให้เรือขุดลอกทำงาน สำหรับรถยนต์เพื่อการพาณิชย์ จะรวมถึงลิฟท์ท้าย กว้าน คอมเพรสเซอร์ และระบบเครื่องมือไฮดรอลิก ในทุกกรณี รูปแบบจะเหมือนกัน: หน่วยหลักจะมีรูปร่าง ขึ้นรูป หรือเคลื่อนย้ายผลิตภัณฑ์ และหน่วยเสริมจะเตรียม ป้อน เย็น แห้ง เสร็จสิ้น ตรวจสอบ หรือจัดการวัสดุรอบๆ
การเรียกระบบสำรองไม่ได้หมายความว่าเป็นทางเลือก บนแนวแผงคอมโพสิตโลหะ เครื่องเคลือบบัตรหลักไม่สามารถสร้างการยึดเกาะที่สะอาดได้ หากคอยล์อะลูมิเนียมส่งน้ำมันที่กลิ้งเข้าไปในส่วนหนีบ ไม่สามารถรักษาความแข็งแรงของพันธะได้หากแผ่นแกนเปียก ไม่สามารถสร้างแผงสี่เหลี่ยมได้หากความตึงของขดลวดเปลี่ยนแปลงทุกๆ สองสามนาที ฟังก์ชั่นเสริมจะกำหนดขอบเขตการทำงานจริงของทั้งสายการผลิต
กลุ่มอุปกรณ์เสริมสี่กลุ่มในแผงต่อเนื่องและแนวคอยล์
สายการผลิตต่อเนื่องสำหรับแผงคอมโพสิตโลหะหรือขดลวดเคลือบมีลำดับเดียวกันในโรงงานทุกแห่ง: การเข้าสู่แถบ การปรับสภาพพื้นผิว การเคลือบหรือการเคลือบ การบ่ม การตกแต่งขั้นสุดท้าย และการหดตัว กลุ่มเสริมสี่กลุ่มปรากฏในเกือบทุกเค้าโครง พวกเขาตัดสินใจว่าแถบจะสะอาดแค่ไหน อุณหภูมิในกระบวนการจะคงที่เพียงใด ผลิตภัณฑ์จะเสร็จสมบูรณ์แค่ไหน และขดลวดสุดท้ายจะพันได้ดีเพียงใด
| กลุ่ม | งานหลัก | ฮาร์ดแวร์ทั่วไป | ผลลัพธ์เมื่อละเลย |
|---|---|---|---|
| การเตรียมวัสดุ | ทำความสะอาด ให้ความร้อน และจัดแนวแถบก่อนเคลือบหรือเคลือบ | Uncoilers, accumulators, สายการทำความสะอาดก่อนการบำบัด | ขาดการเคลือบ ช่องว่างในการเคลือบ กาวเปียกไม่สม่ำเสมอ |
| การปรับสภาพกระบวนการ | ควบคุมอุณหภูมิ การบ่ม และความร้อนระหว่างการเคลือบ | เตาอบ ชิลเลอร์ หน่วยควบคุมอุณหภูมิ โซนทำความร้อน | เคลือบภายใต้การบ่ม แผงโค้ง การลดความเร็วของเส้นบังคับ |
| การตกแต่งพื้นผิวและการแปลง | เพิ่มพื้นผิว โปรไฟล์ ฟิล์ม หรือรูปแบบที่ตัดตามความยาว | เครื่องลายนูน, เครื่องเคลือบฟิล์ม, เครื่องเซาะร่อง, กรรไกร | มูลค่าเพิ่มต่ำ, การจัดการเพิ่มเติม, ไม่สามารถส่งมอบแผงสำเร็จรูปได้ |
| การหดตัวและการจัดการ | รักษาความตึง รูปร่างที่ถูกต้อง และสร้างคอยล์สุดท้ายให้แน่น | เส้นการม้วนซ้ำ, ตัวปรับระดับความตึง, ตัวดึงกลับ | คอยล์แบบ Telescoped, ขอบเสียหาย, แถบแตกซ้ำแล้วซ้ำอีก |
การเตรียมวัสดุและการทำความสะอาด
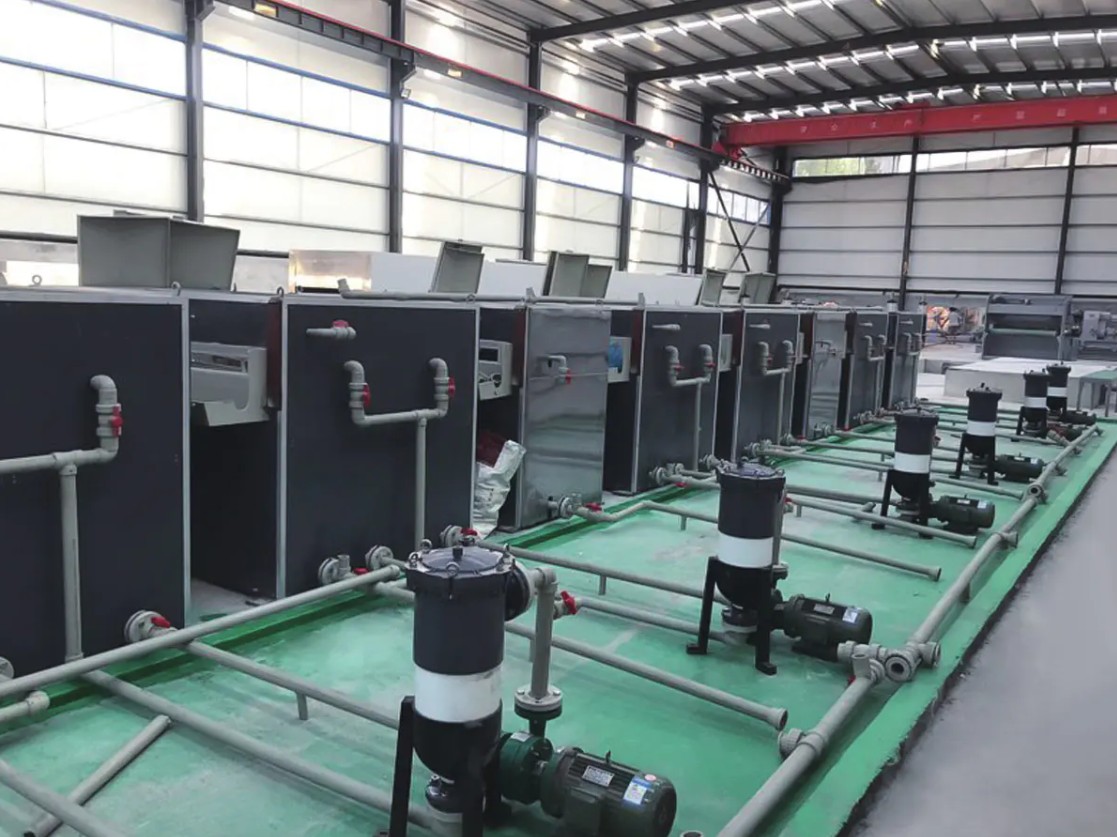
ก่อนที่สารเคลือบจะติดได้อย่างน่าเชื่อถือ พื้นผิวอลูมิเนียมหรือเหล็กจะต้องปราศจากน้ำมันกลิ้ง ฝุ่น และออกไซด์ สายการทำความสะอาดก่อนการบำบัดจะควบคุมความเข้มข้นของอ่างเคมี อุณหภูมิของน้ำล้าง และส่วนการทำให้แห้ง ผลลัพธ์ที่ได้จะเปลี่ยนการยึดเกาะของสารเคลือบและความต้านทานการกัดกร่อนขั้นสุดท้ายโดยตรง ค่า pH ที่เบี่ยงเบนไปเล็กน้อยสามารถลดน้ำหนักของชั้นการแปลงได้มากพอที่จะทำให้สารเคลือบเริ่มลอกออกหลังจากอยู่ในภาคสนามได้ไม่กี่วัน
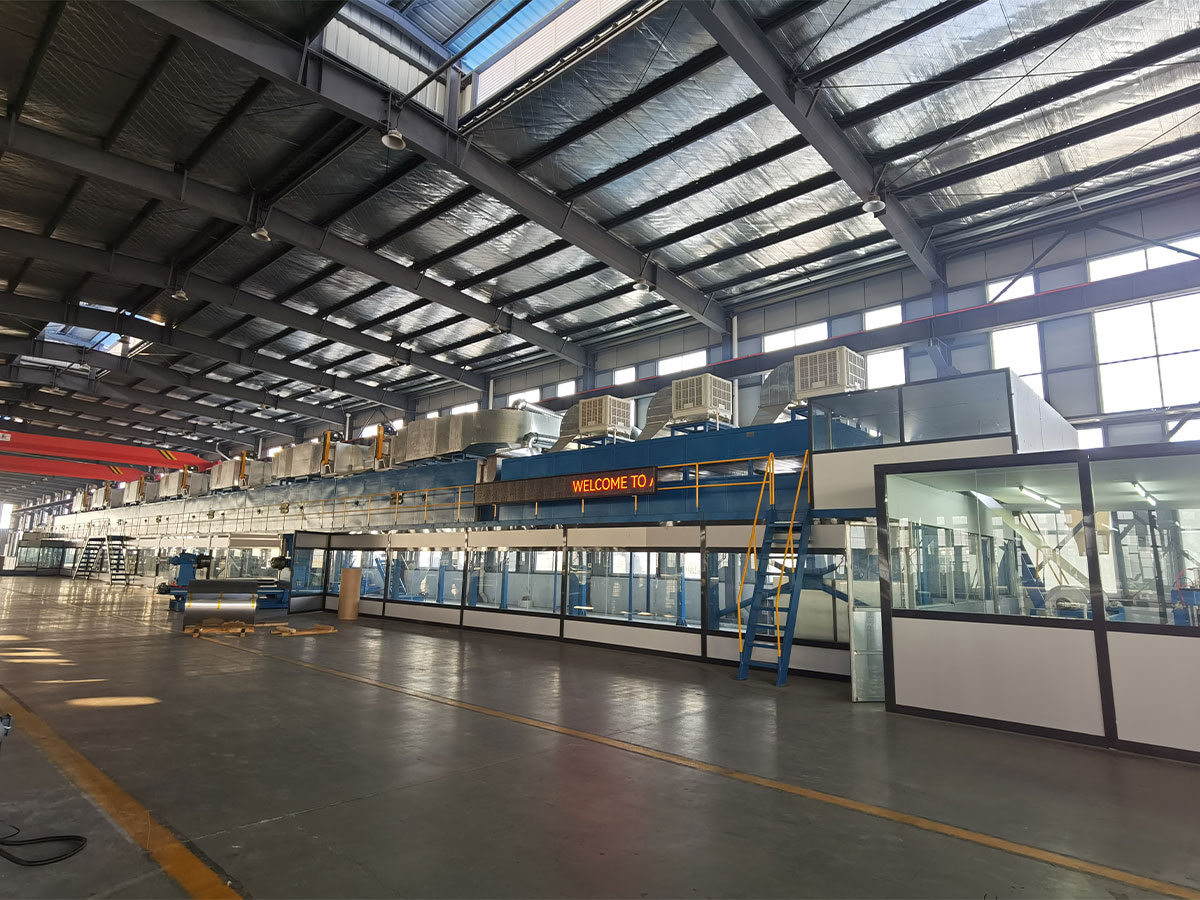
 สายการทำความสะอาดปรับสภาพสำหรับการรักษาพื้นผิวคอยล์โลหะ กลุ่มผลิตภัณฑ์ทำความสะอาดนี้จะขจัดน้ำมันที่กลิ้ง ฝุ่น และออกไซด์ก่อนการเคลือบ ซึ่งส่งผลโดยตรงต่อการยึดเกาะและความต้านทานการกัดกร่อน ข้อความเน้นย้ำว่าค่า pH ที่เบี่ยงเบนไปเพียงเล็กน้อยก็อาจทำให้การเคลือบล้มเหลวได้ ทำให้อุปกรณ์นี้มีความสำคัญอย่างยิ่งต่อคุณภาพขั้นปลายน้ำ ดูผลิตภัณฑ์ →
การตกแต่งพื้นผิวและการแปลง
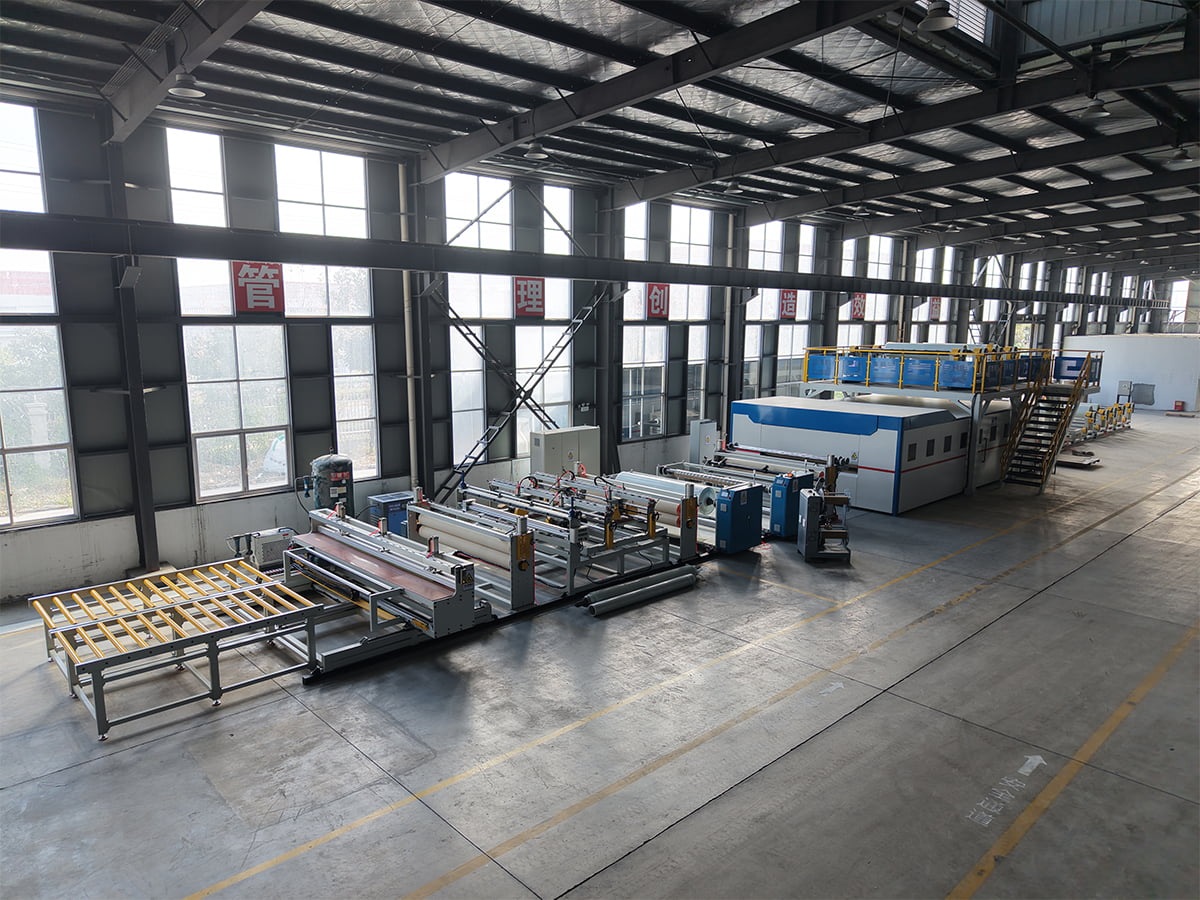
หลังจากเคลือบหรือเคลือบแล้ว วัสดุยังคงต้องกลายมาเป็นผลิตภัณฑ์ เครื่องลายนูนจะเพิ่มพื้นผิว เครื่องเคลือบฟิล์มใช้ฟิล์มป้องกันหรือฟิล์มตกแต่ง และอุปกรณ์เซาะร่องและตัดจะสร้างความกว้างและรูปแบบที่ลูกค้าสั่ง โดยปกติเครื่องจักรเหล่านี้จะอยู่ท้ายน้ำของกระบวนการหลัก แต่จะควบคุมมูลค่าการส่งมอบของทุกตารางเมตร
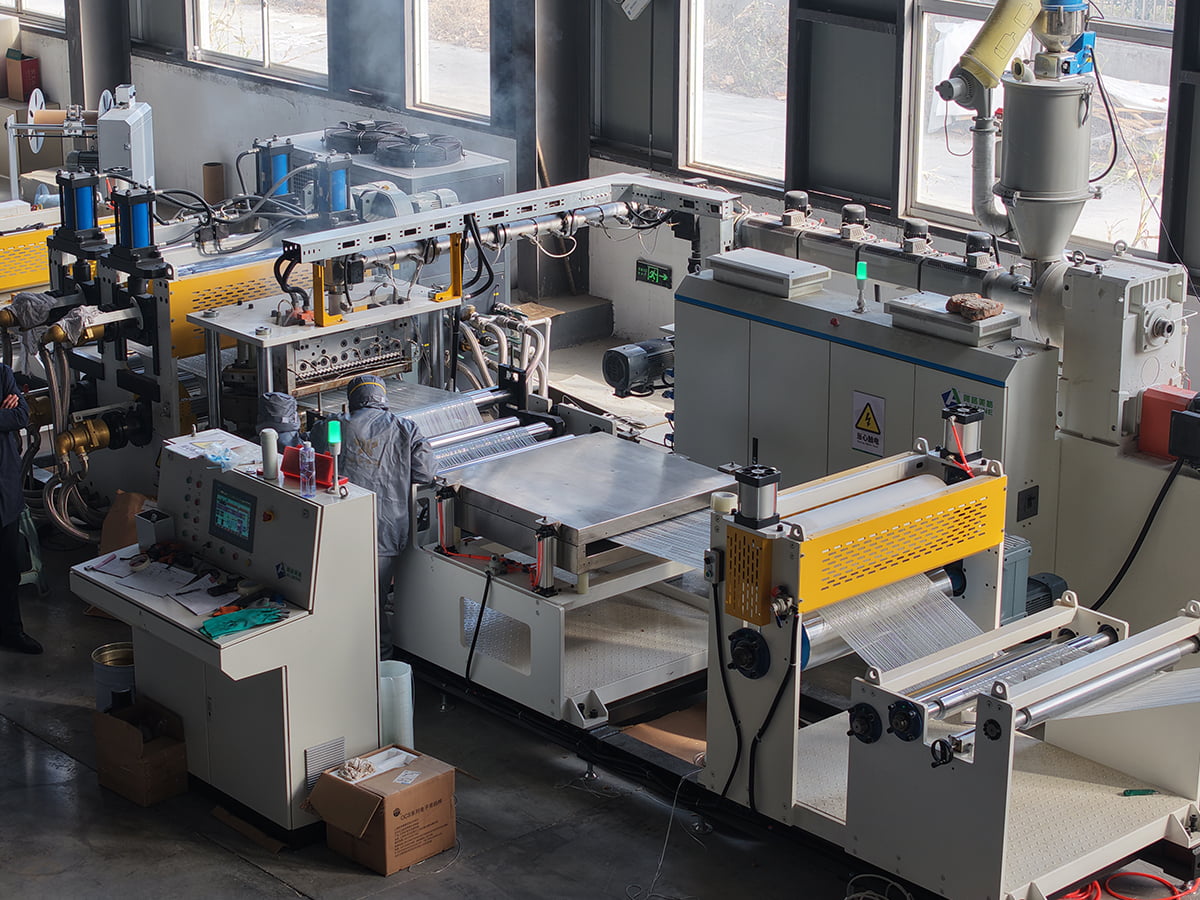
เครื่องลายนูนเพื่อเพิ่มพื้นผิวและความแข็งแกร่งให้กับแผง หลังจากการเคลือบ การพิมพ์ลายนูนจะเพิ่มลวดลายสามมิติที่ช่วยเพิ่มความสวยงามและความแข็งแรงของโครงสร้าง เครื่องจักรนี้ควบคุมมูลค่าการส่งมอบของแต่ละตารางเมตร โดยให้พื้นผิวที่ปรับแต่งได้และความแม่นยำที่ตรงตามข้อกำหนดของลูกค้า ดูผลิตภัณฑ์ → การหดตัวและการจัดการ
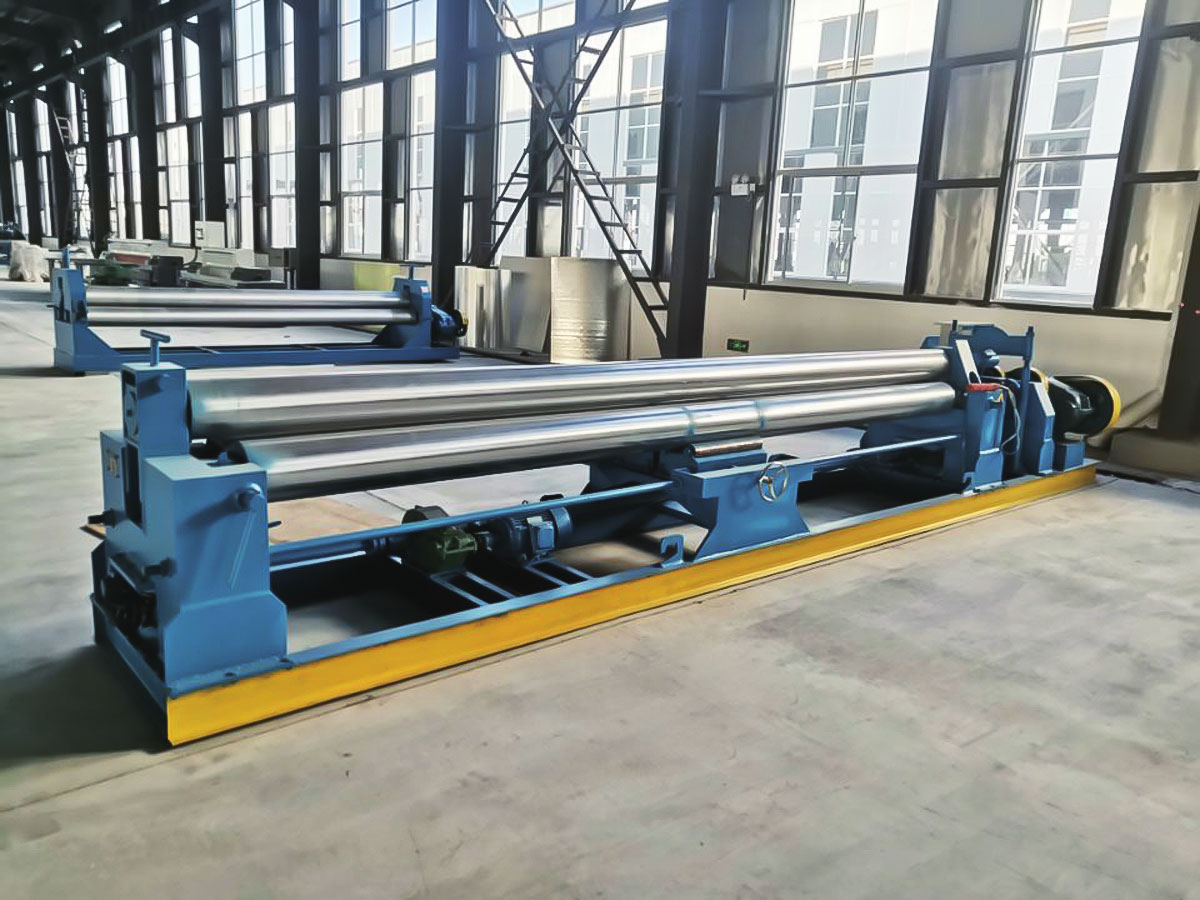
สายการผลิตต่อเนื่องจะผลิตคอยล์ ไม่ใช่ผลิตภัณฑ์ขั้นสุดท้าย เส้นการม้วนซ้ำจะกรอสลิตหรือขดลวดเคลือบเพื่อขจัดข้อบกพร่อง ปรับปรุงการเหลื่อม และกำหนดความยาวหรือภาพที่แน่นอนที่จำเป็นสำหรับขั้นตอนการผลิตถัดไป การควบคุมแรงดึงถือเป็นสิ่งสำคัญ ความตึงเครียดที่ไม่สม่ำเสมอสามารถยืดอลูมิเนียมบาง ๆ อย่างถาวรและเปลี่ยนขดลวดที่ขายได้ให้เป็นเศษเหล็ก
สายการผลิตม้วนม้วนใหม่สำหรับการตกแต่งและการตรวจสอบ เส้นการม้วนซ้ำนี้จะกรอกลับ กรีด และตรวจสอบคอยล์เพื่อขจัดข้อบกพร่องและกำหนดความยาวที่แน่นอน การควบคุมความตึงมีความสำคัญเนื่องจากความตึงที่ไม่สม่ำเสมอสามารถสร้างความเสียหายให้กับอลูมิเนียมบางอย่างถาวรได้ ดังนั้นอุปกรณ์นี้จะกำหนดโดยตรงว่าขดลวดจะกลายเป็นผลิตภัณฑ์ที่ขายได้หรือไม่ ดูผลิตภัณฑ์ → เหตุใดอุปกรณ์เสริมจึงกำหนดประสิทธิภาพเอาท์พุตที่แท้จริง
เครื่องจักรหลักจะกำหนดความเร็วการผลิตตามทฤษฎี อุปกรณ์เสริมจะตัดสินว่าความเร็วตามทฤษฎีนั้นจะกลายเป็นผลิตภัณฑ์ที่ยอมรับกี่เปอร์เซ็นต์ นี่คือเหตุผลว่าทำไมกลุ่มเสริมทุกกลุ่มสมควรได้รับความสนใจทางวิศวกรรมเช่นเดียวกับหัวพิมพ์หลักหรือหัวเคลือบ
อ่านนี่เป็นรูปแบบการมีส่วนร่วมโดยทั่วไป ไม่ใช่เป็นตัวเลขที่คุณสามารถนำมารวมกันได้ การเตรียมวัสดุมักจะปรากฏขึ้นก่อนเนื่องจากการปนเปื้อนที่ส่วนทางเข้าจะทำให้ข้อบกพร่องทวีคูณในภายหลัง การควบคุมอุณหภูมิและการแข็งตัวอยู่ในอันดับที่สอง เนื่องจากการเคลือบผิวและการเคลือบขึ้นอยู่กับกราฟความร้อนที่มั่นคง การตกแต่งพื้นผิวและการแปลงสภาพเพิ่มมูลค่าผลิตภัณฑ์โดยตรง การตัดและการถอยกลับส่งผลต่อผลผลิตและการสูญเสียการจัดการ เมื่อกลุ่มเสริมทำงานร่วมกัน สายการผลิตสามารถทำงานใกล้เคียงกับความเร็วการออกแบบที่แท้จริงอย่างสม่ำเสมอ เมื่อไม่เป็นเช่นนั้น แม้แต่สื่อหลักที่ดีที่สุดก็ไม่สามารถชดเชยได้
ค่าใช้จ่ายแอบแฝงของอุปกรณ์เสริมละเลย
พิจารณาใช้สายเคลือบคอยล์ซึ่งมีการตรวจสอบเคมีของอ่างก่อนการบำบัดเพียงสัปดาห์ละครั้งเท่านั้น ค่า pH เคลื่อนไปอย่างช้าๆ ชั้นการแปลงไม่สม่ำเสมอ และต้องลดความเร็วของไลน์เพื่อรักษาคุณภาพการเคลือบ ผลลัพธ์ไม่ได้แสดงเป็นการพังทลายกะทันหัน แต่เป็นการสูญเสียผลผลิตเดือนแล้วเดือนเล่า
เส้นสีส้มแสดงสิ่งที่เกิดขึ้นเมื่อละเลยอุปกรณ์: เวลาหยุดทำงานเพิ่มขึ้นจากสิบห้าชั่วโมงเป็นมากกว่าแปดสิบชั่วโมงภายในหกเดือน เส้นสีน้ำเงินซึ่งมีการตรวจสอบตามปกติและการเปลี่ยนชิ้นส่วนตั้งแต่เนิ่นๆ จะอยู่ได้ต่ำกว่า 20 ชั่วโมง ในสายการผลิต แต่ละชั่วโมงที่เสียไปจะมีอัตรากำไรขั้นต้นของผลผลิตทั้งหมดสำหรับชั่วโมงนั้น เส้นที่ถูกละเลยยังต้องใช้อะไหล่มากขึ้นหลังจากที่ตลับลูกปืนและซีลเสียหายจากการทำงานหนักอย่างต่อเนื่อง สัญญาณเตือนอ่านง่าย: การทำความร้อนล่าช้า ความตึงที่แตกต่างกัน เส้นเคลือบ และความเร็วของสายต่ำ ดำเนินการก่อนที่สัญญาณเหล่านี้จะกลายเป็นความเสียหายทางกลไกอย่างรุนแรง
การกำหนดค่าเสริมแบบรวมศูนย์หรือแบบสแตนด์อโลน
มีสองรูปแบบที่เป็นประโยชน์สำหรับอุปกรณ์เสริม ในการกำหนดค่าแบบรวมศูนย์ ปั๊ม เครื่องอบแห้ง เครื่องทำความเย็น หรือจอภาพกลุ่มหนึ่งจะให้บริการหลายสายผ่านเครือข่ายการกระจายสินค้า ในการกำหนดค่าแบบสแตนด์อโลน แต่ละสายการผลิตจะมีเครื่องจักรเฉพาะของตัวเอง ตัวเลือกจะเปลี่ยนรอยเท้าโรงงาน ต้นทุนการดำเนินงาน และขั้นตอนการบำรุงรักษา
แผนภูมิเรดาร์เปรียบเทียบการกำหนดค่าทั่วไปสองแบบตามเกณฑ์ในทางปฏิบัติหกเกณฑ์ อุปกรณ์เสริมแบบรวมศูนย์ได้รับคะแนนสูงในด้านพื้นที่บนพื้น ประสิทธิภาพการใช้พลังงาน ความง่ายในการใช้งาน และความสามารถในการปรับขนาด เนื่องจากโครงสร้างพื้นฐานที่ใช้ร่วมกันจะกระจายต้นทุนไปยังหลายสายการผลิต อุปกรณ์แบบสแตนด์อโลนได้รับคะแนนสูงในด้านความคุ้มทุนและความซ้ำซ้อน เนื่องจากหลีกเลี่ยงเครือข่ายการกระจายที่ยาวนานและรักษาความล้มเหลวในท้องถิ่น สำหรับโรงงานที่มีส่วนผสมผลิตภัณฑ์ที่มีเสถียรภาพและการดำเนินงานอย่างต่อเนื่อง ระบบแบบรวมศูนย์มักจะให้ต้นทุนการดำเนินงานที่ต่ำกว่า สำหรับโรงงานที่ต้องเปลี่ยนงานระยะสั้นหรือใช้วัสดุพิเศษ เครื่องจักรแบบสแตนด์อโลนจะปกป้องสภาพพร้อมใช้งานได้ดีขึ้น ตัวเลือกที่ถูกต้องขึ้นอยู่กับจำนวนสายการผลิต แผนกะ และช่วงวัสดุ
| เกณฑ์ | รวมศูนย์ | แบบสแตนด์อโลน |
|---|---|---|
| พื้นที่ชั้น | ขนาดกะทัดรัด หนึ่งสถานีให้บริการหลายสาย | รอยเท้าที่ใหญ่ขึ้นเพราะทุกบรรทัดมีหน่วยของตัวเอง |
| การใช้พลังงาน | ดีกว่าเพราะใช้ปั๊มและไดรฟ์ร่วมกัน | เรียบง่ายแต่มักจะสูญเสียพลังงานต่อบรรทัดมากขึ้น |
| การบำรุงรักษา | ต้องมีการบำรุงรักษาตามกำหนดเวลาจากส่วนกลาง | สามารถแยกยูนิตและซ่อมแซมได้อย่างรวดเร็ว |
| ความซ้ำซ้อน | ล่าง; ความล้มเหลวของหน่วยกลางหยุดหลายบรรทัด | สูง; แต่ละบรรทัดมีระยะขอบสำรองของตัวเอง |
| ความสามารถในการขยายขนาด | ขยายยากขึ้นหลังจากแก้ไขท่อแล้ว | ง่ายๆ เพิ่มเครื่องเฉพาะอีกหนึ่งเครื่อง |
เกณฑ์การคัดเลือกอุปกรณ์เสริมในไลน์การเคลือบคอมโพสิตโลหะและคอยล์
เลือกอุปกรณ์เสริมที่มีระเบียบวินัยเดียวกันกับที่คุณใช้สำหรับยูนิตหลัก โดยทั่วไปกระบวนการคัดเลือกจะครอบคลุมหกด้าน
- การจับคู่ความเร็ว: ระบบเสริมจะต้องครอบคลุมความเร็วของสายที่เร็วที่สุดบวกสำรอง 10 เปอร์เซ็นต์
- ความเข้ากันได้ของวัสดุ: กำหนดอะลูมิเนียมอัลลอยด์ ความหนาของเหล็ก ความกว้างของคอยล์ และเคมีของพื้นผิวก่อนขอใบเสนอราคา
- ระดับอัตโนมัติ: ตัดสินใจว่าผู้ปฏิบัติงานจะโหลดคอยล์ด้วยตนเองหรือสตาร์ทและหยุดจากห้องควบคุมส่วนกลาง
- การเข้าถึงการบำรุงรักษา: ตรวจสอบความเหมือนกันของส่วนประกอบ และดูว่าสามารถแยกอุปกรณ์เพื่อซ่อมแซมได้หรือไม่
- การตอบสนองด้านการบริการ: ยืนยันการวินิจฉัยระยะไกลและความพร้อมใช้งานของอะไหล่ในพื้นที่
- ความยืดหยุ่นแห่งอนาคต: เหลือพื้นที่ไว้สำหรับคอยล์ที่กว้างขึ้น สารตั้งต้นที่หนาขึ้น หรือหัวเคลือบเพิ่มเติม
แผนภูมิแสดงเส้นเคลือบคอยล์ทั่วไปที่ลงทุนในสถานีเตรียมการบำบัดที่ดีขึ้น โซนเครื่องเป่าเพิ่มเติม และเครื่องรีคอยล์ใหม่ ค่าข้อบกพร่องลดลงจาก 120,000 เหรียญสหรัฐต่อปีเหลือ 35,000 เหรียญสหรัฐ เนื่องจากการทำความสะอาดและการควบคุมอุณหภูมิได้ขจัดสาเหตุหลักของความล้มเหลวในการเคลือบออกไป ขยะวัสดุลดลงจาก 95,000 ดอลลาร์เหลือ 30,000 ดอลลาร์เนื่องจากสายการผลิตหยุดผลิตคอยล์ที่ไม่เป็นไปตามข้อกำหนดระหว่างการเริ่มต้นและการเปลี่ยนแปลง ค่าใช้จ่ายด้านพลังงานลดลงเนื่องจากสายการผลิตไม่จำเป็นต้องทำให้แถบร้อนเกินไปอีกต่อไปเพื่อชดเชยการบ่มที่ไม่เสถียร ต้นทุนการหยุดทำงานลดลงจาก 140,000 ดอลลาร์เหลือ 38,000 ดอลลาร์ เนื่องจากหน่วยเสริมใหม่มีการตรวจสอบระยะไกลและการเข้าถึงที่รวดเร็วยิ่งขึ้น เงินที่ประหยัดได้ทั้งหมดต่อปีอยู่ที่ประมาณ 290,000 ดอลลาร์ ซึ่งโดยปกติจะจ่ายสำหรับการอัพเกรดภายในสองปี
มองแนวของคุณเองด้วยสายตาเดียวกันกับที่คุณจะนำไปใช้กับการลงทุนใหม่ ระบุว่าฟังก์ชันเสริมใดที่ทำให้เกิดการปฏิเสธหรือการหยุดทำงานบ่อยที่สุด และเปรียบเทียบกับความสามารถของเครื่องจักรหลัก การเปรียบเทียบเพียงครั้งเดียวนั้นมักจะเผยให้เห็นความประหยัดได้มากกว่าการเปลี่ยนอุปกรณ์หลัก เพื่อความเข้าใจที่ลึกซึ้งยิ่งขึ้นเกี่ยวกับการเลือกบรรทัด โปรดดูที่ คำแนะนำฉบับสมบูรณ์ในการเลือกสายการผลิตแผงคอมโพสิตโลหะประสิทธิภาพสูง . คุณยังสามารถ พูดคุยกับผู้ผลิตโดยตรง เกี่ยวกับการกำหนดค่าสำหรับการผสมวัสดุและแผนผังชั้นของคุณ