
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

คอยล์อะลูมิเนียมแบบม้วนที่มีน้ำหนัก 2 เปอร์เซ็นต์ที่ส่วนหัวและ 1 เปอร์เซ็นต์ที่เบาที่ส่วนท้ายมีราคาสูงกว่าคอยล์ที่ถูกปฏิเสธมากกว่าหนึ่งอัน เครื่องเคลือบเริ่มไล่ตามความเร็วของเส้นเพื่อคงการบ่ม เตาอบเคลื่อนตัว และแผงที่ตัดจากปลายด้านตรงข้ามของคอยล์เดียวกันลงเอยด้วยความแตกต่างของสีที่มองเห็นได้ซึ่งไม่มีใครสามารถอธิบายให้กับลูกค้าได้ โรงงานรีดอะลูมิเนียมจะกำหนดสภาพเกจ ความเรียบ แคมเบอร์ และพื้นผิวที่เครื่องจักรปลายน้ำทุกเครื่องสืบทอดมา ซึ่งเป็นสาเหตุที่คุณภาพของคอยล์เป็นปัญหาการผลิตมากกว่ารายละเอียดการจัดซื้อ
ข้อสรุปประการแรก: โรงรีดเป็นเครื่องลดความหนา แต่สิ่งที่ผู้ซื้อซื้อจริง ๆ คือการทำซ้ำได้ โรงสีที่มีความทนทานต่อขดลวดทุกตัวช่วยให้การเคลือบหรือสายการผลิตคอมโพสิตทำงานตามสูตรที่กำหนดตายตัว โรงสีที่ไม่เปลี่ยนทุกกะงานให้เป็นแบบฝึกหัดการแก้ไขด้วยตนเอง หน้าต่อๆ ไปจะอธิบายว่าการรีดร้อน เย็น และการรีดฟอยล์แตกต่างกันอย่างไร พารามิเตอร์ของคอยล์ใดที่อยู่ในข้อกำหนดการซื้อ และวิธีที่พารามิเตอร์เหล่านั้นเคลื่อนที่ผ่านการเคลือบ การเคลือบ และการตกแต่งแผง
สิ่งที่โรงรีดอะลูมิเนียมเปลี่ยนแปลงไปจริงๆ
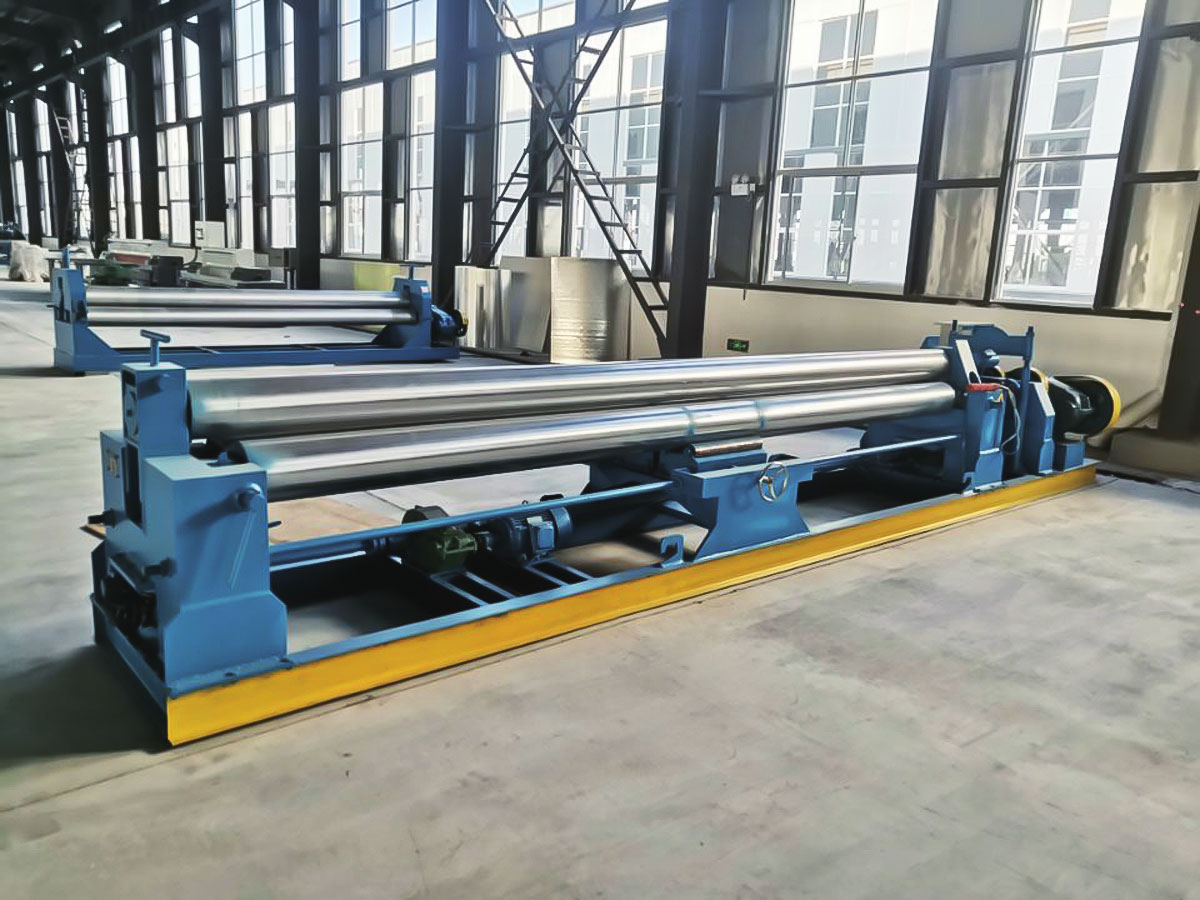
โรงรีดจะส่งโลหะระหว่างม้วนหนึ่งคู่ขึ้นไป การผ่านแต่ละครั้งจะช่วยลดความหนา และในขณะเดียวกันก็เขียนโครงสร้างเกรน อุณหภูมิ ความเรียบ และพื้นผิวใหม่ด้วย การรีดร้อนเริ่มต้นจากแผ่นหล่อที่อุณหภูมิประมาณ 300 ถึง 500 องศาเซลเซียส และนำลิ่มลงไปที่เกจการถ่ายโอน การรีดเย็น ซึ่งโดยปกติจะใช้เครื่องรีดกลับหรือรีดตามกัน จะให้ความหนาขั้นสุดท้ายพร้อมกับคุณสมบัติทางกลที่ลูกค้าสั่ง การรีดฟอยล์ใช้ม้วนซ้อนกันเพื่อให้ได้ความหนาที่วัดเป็นไมครอน ซึ่งคุณภาพพื้นผิวมีความสำคัญมากกว่าความแข็งแรง
ส่วนแบ่งของความหนาที่เข้ามาจะถูกลบออกในการผ่านครั้งเดียว
แท่งเหล็กจะแสดงจำนวนความหนาที่เข้ามาหายไปในการผ่านครั้งเดียวในแต่ละขั้นตอน และความแตกต่างอธิบายว่าทำไมผู้ซื้อขั้นปลายจึงควรใช้เหล็กม้วนรีดร้อนและรีดเย็นเป็นวัสดุที่แตกต่างกัน แทนที่จะใช้วัสดุชนิดเดียวกันที่มีขนาดต่างกัน การรีดร้อนจะขจัดโลหะจำนวนมหาศาลต่อการผ่าน แต่จะเหลือพื้นผิวที่ยังคงมีตะกรัน รอยม้วน และแถบเกจที่กว้างกว่าอย่างเห็นได้ชัด การรีดเย็นจะขจัดโลหะน้อยลงต่อการผ่านในแง่สัมบูรณ์ แต่เป็นขั้นตอนที่สร้างความทนทานและความเรียบของเกจ ซึ่งเป็นเหตุผลว่าทำไมเหล็กม้วนรีดเย็นจึงเป็นวัตถุดิบตั้งต้นปกติสำหรับสายการเคลือบและการเคลือบ การรีดฟอยล์ใช้เวลาลดเปอร์เซ็นต์ที่หนักที่สุดจากทั้งหมด แต่เพียงเพราะว่าแถบมีความบางอยู่แล้วและปึกม้วนรองรับทั้งสองด้านอย่างใกล้ชิด เมื่อข้อกำหนดระบุว่ารีดเย็นโดยไม่ต้องตั้งชื่อระดับความคลาดเคลื่อน โรงสีสามารถจัดส่งได้ทุกที่ภายในแถบกว้างนั้น และสายการเคลือบจะดูดซับความแตกต่างอย่างเงียบๆ ผ่านเศษเหล็กและการทำงานซ้ำ
พารามิเตอร์คอยล์ที่ตัดสินผลผลิตดาวน์สตรีม
ตัวเลขหกตัวสร้างความเสียหายส่วนใหญ่เมื่อตัวเลขลอยไป ตารางด้านล่างแสดงรายการค่าต่างๆ ที่โรงสีควบคุมอย่างดีสามารถเก็บรักษาไว้ได้ตามปกติ พร้อมด้วยอาการที่ปรากฏบนพื้นการผลิตเมื่อโรงสีเคลื่อนตัวออกนอกกลุ่ม
| พารามิเตอร์ | เป้าหมายการปฏิบัติ | อาการท้ายน้ำเวลารถดริฟท์ |
|---|---|---|
| ความอดทนของเกจ | ภายใน 1 เปอร์เซ็นต์ของค่าที่ระบุทั่วคอยล์ | น้ำหนักการเคลือบและการเปลี่ยนการเซ็ตตัว ความเร็วของไลน์ปรับคอยล์ต่อคอยล์ |
| คราวน์ | น้อยกว่า 1 เปอร์เซ็นต์ของความกว้างของแถบ | ข้อผิดพลาดในการติดตามแถบ แรงกดในการเคลือบไม่สม่ำเสมอ คลื่นที่ขอบ |
| ความเรียบ | ภายใน 10 หน่วยฉัน | รอยยับในตัวสะสม รอยขีดข่วนบนไกด์โรล |
| แคมเบอร์ | ความยาวต่ำกว่า 3 มม. มากกว่า 2 ม | การเคลื่อนตัวในแนวทแยงบนเส้น การลงทะเบียนไม่ดีบนงานพิมพ์ |
| สารตกค้างบนพื้นผิว | ต่ำกว่า 20 มก. ต่อน้ำมันตารางเมตร | การสูญเสียการยึดเกาะ พุพองหลังการบ่ม การเคลือบหลุดออก |
| เส้นผ่านศูนย์กลางภายในและน้ำหนักของคอยล์ | จับคู่กับ uncoiler และจากสักหลาด | การหยุดการกรอกลับ การเหลื่อมซ้อน การจัดการที่ไม่ปลอดภัย |
วัดความเบี่ยงเบนของแคมเปญการกลิ้งสิบขด
เส้นสองเส้นเป็นไปตามความเบี่ยงเบนของเกจตลอดช่วงขดลวดสิบม้วน และรูปร่างของเส้นโค้งมีความสำคัญมากกว่าการอ่านค่าใดๆ เพียงครั้งเดียว เส้นบนแสดงถึงโรงสีที่ดำเนินการระยะยาวระหว่างการเปลี่ยนลูกกลิ้ง ดังนั้นการเบี่ยงเบนจึงเริ่มต้นที่พิกัดความเผื่อ จากนั้นจึงไต่ขึ้นอย่างต่อเนื่องเมื่อม้วนงานสึกหรอและเม็ดมะยมระบายความร้อนเพิ่มขึ้น เส้นล่างเป็นของโรงสีที่เปลี่ยนม้วนบ่อยกว่า ซึ่งทำให้ค่าเบี่ยงเบนคงที่ และหมายความว่าลูกค้าจะได้รับผลิตภัณฑ์เดียวกันมากในคอยล์สิบเช่นเดียวกับในคอยล์หนึ่ง สายการเคลือบไม่สามารถบอกความแตกต่างระหว่างสองโรงงานนี้จากตัวอย่างเดียวได้ เนื่องจากทั้งสองโรงงานอาจผ่านการตรวจสอบที่เข้ามาที่คอยล์แรกของแคมเปญ ความแตกต่างจะปรากฏให้เห็นในอัตราของเสียตลอดทั้งเดือนเท่านั้น ซึ่งเป็นเหตุผลว่าทำไมการตรวจสอบที่เข้ามาจึงควรสุ่มตัวอย่างส่วนหัว ตรงกลาง และส่วนท้ายของคอยล์หลายตัวที่ดึงมาจากแคมเปญเดียวกัน แทนที่จะทดสอบคอยล์ตัวเดียวอย่างละเอียด
โดยที่ขดลวดรีดจะเข้าสู่สายการเคลือบและการเคลือบ
สำหรับการใช้งานด้านสถาปัตยกรรมและการขนส่งส่วนใหญ่ เหล็กม้วนไม่ใช่ผลิตภัณฑ์สำเร็จรูป ขั้นแรกจะผ่านเส้นการเคลือบ: การทำความสะอาดด้วยอัลคาไลน์ การเคลือบแบบคอนเวอร์ชัน ไพรเมอร์ จากนั้นจึงเคลือบทับหน้าในเตาอบ โดยสามารถเลือกพิมพ์หรือเคลือบฟิล์มก่อนจะถอยกลับ แต่ละขั้นตอนเหล่านี้จะตอบสนองต่อพื้นผิวโลหะที่โรงสีส่งมอบ ซึ่งเป็นเหตุผลเชิงปฏิบัติที่มีการระบุอย่างระมัดระวังในการติดตั้งการเคลือบสมัยใหม่
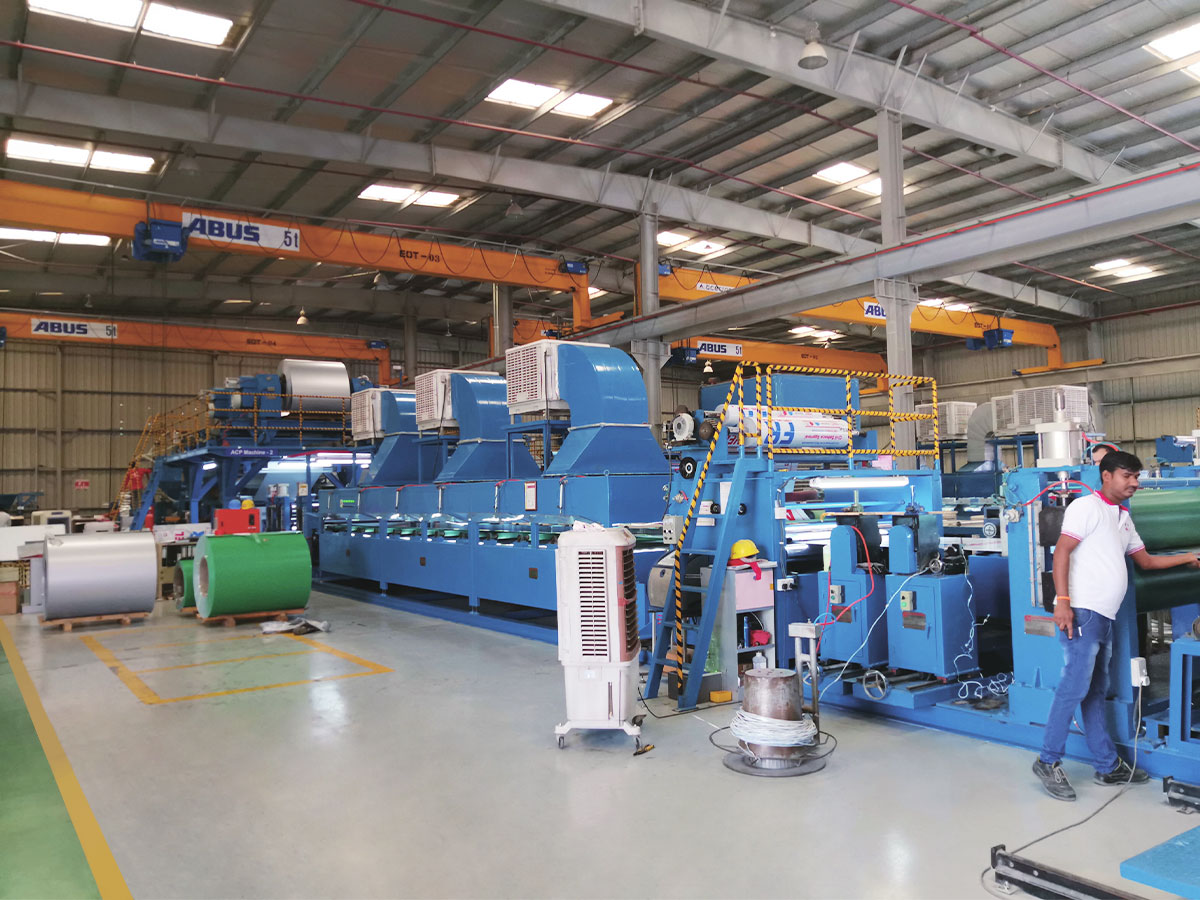
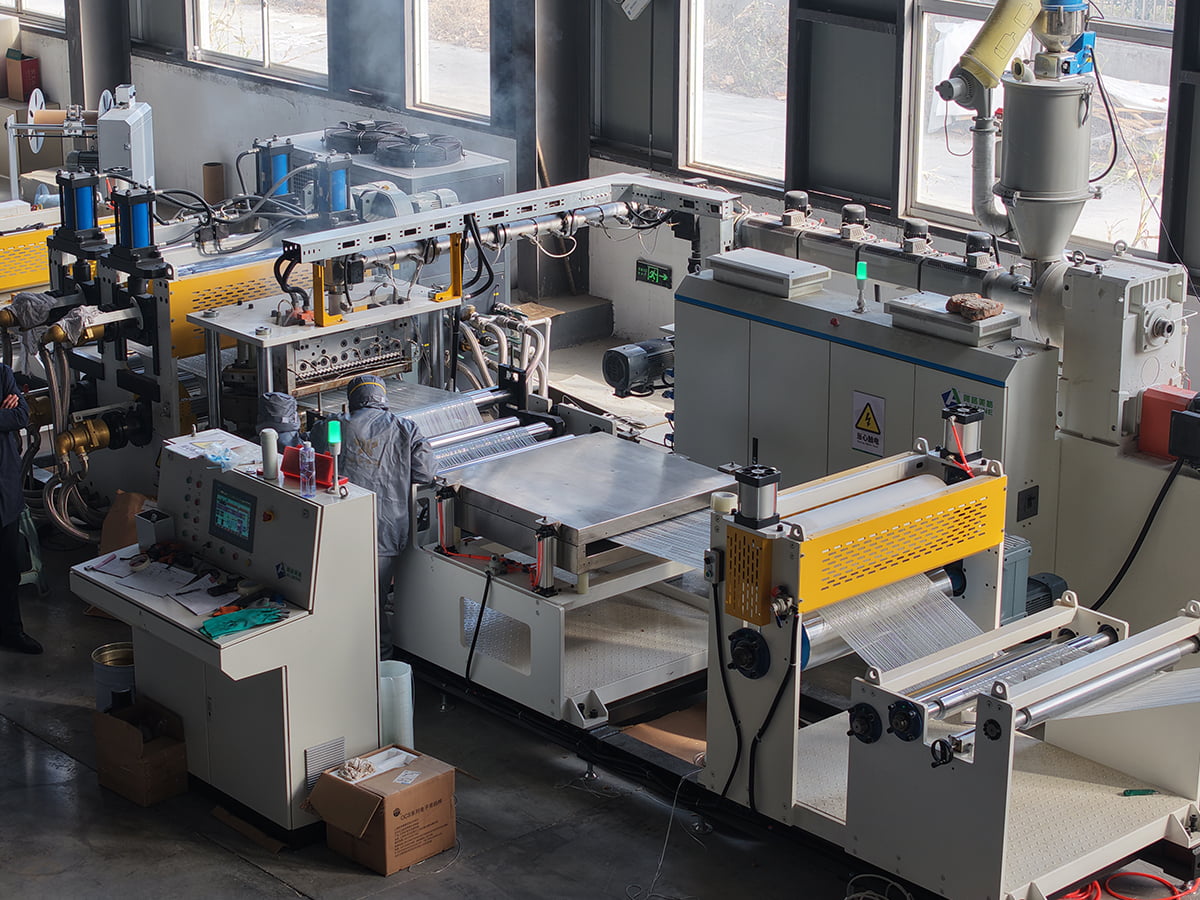
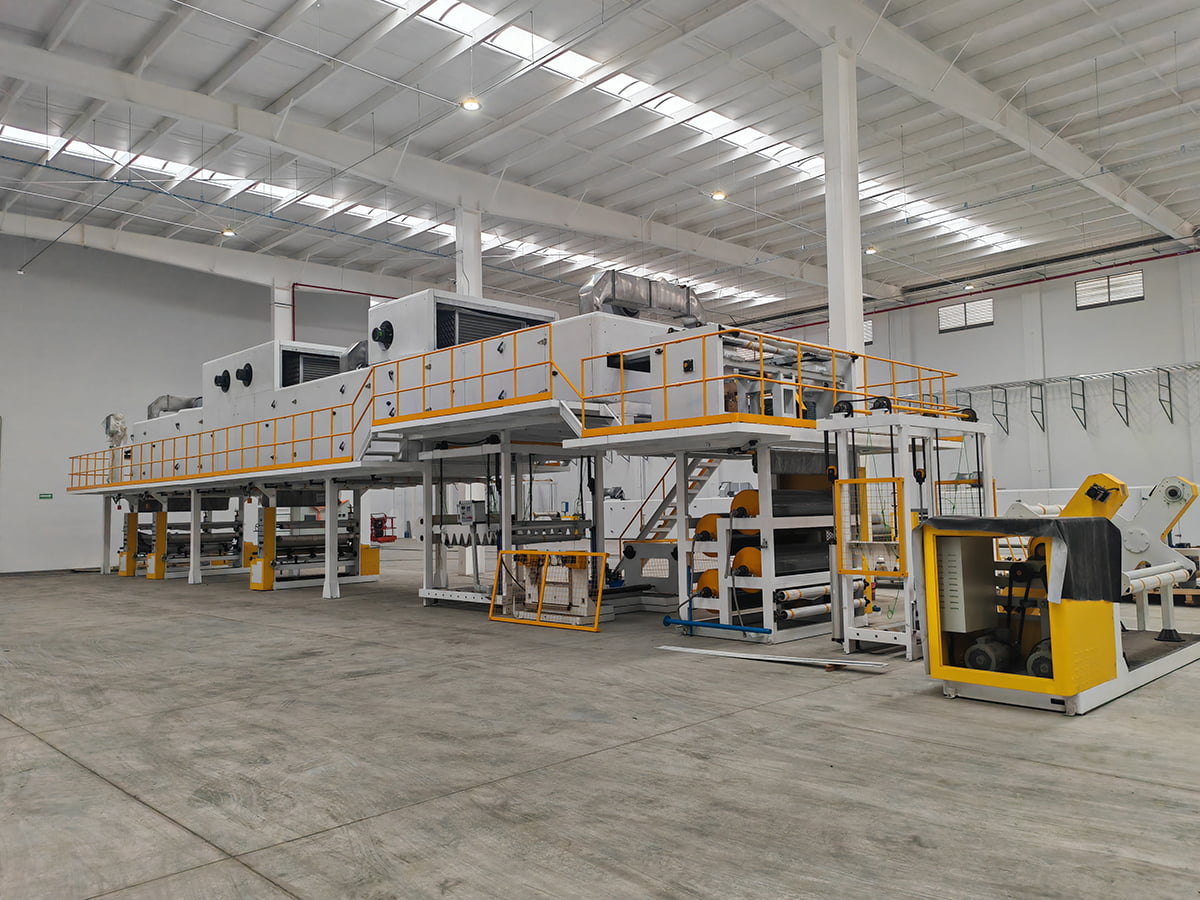
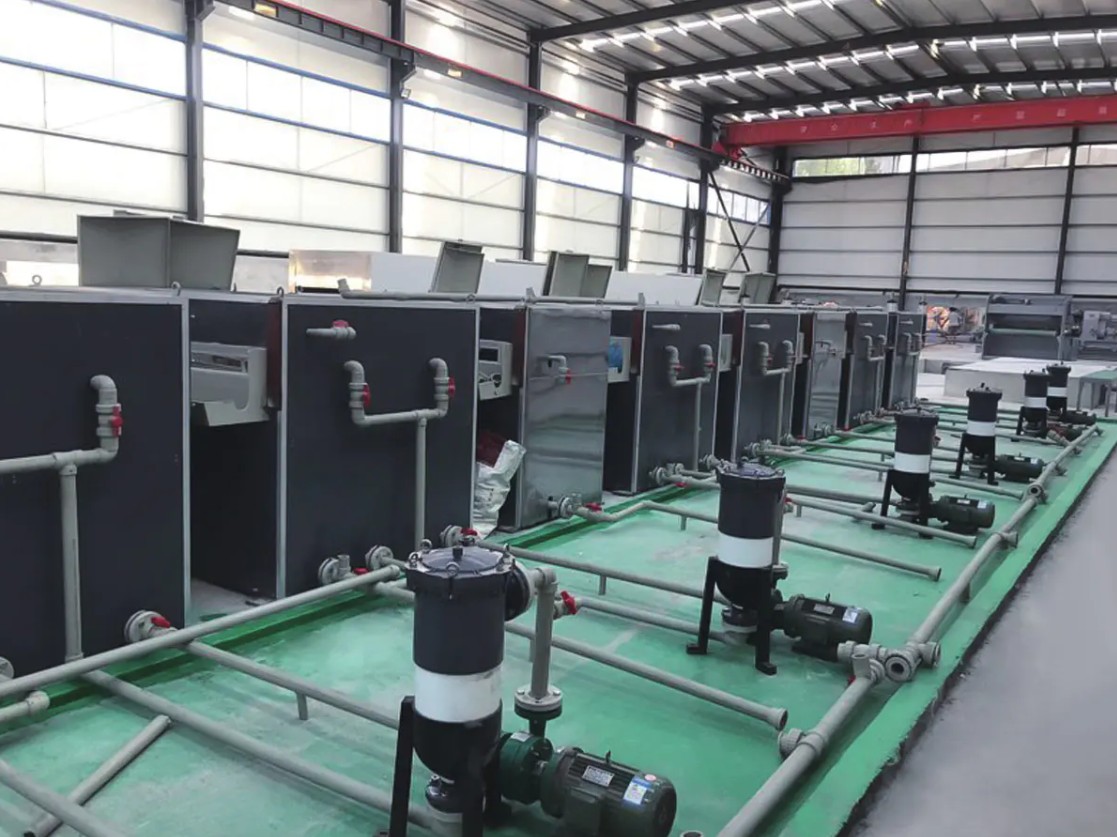
 สายการเคลือบและการพิมพ์อลูมิเนียม / เหล็กม้วน อุปกรณ์เสริมอุปกรณ์ ดูผลิตภัณฑ์ →
น้ำมันกลิ้งที่เหลือซึ่งโรงสีถือว่ายอมรับได้อย่างสมบูรณ์แบบสำหรับการปั๊มจะกลายเป็นความเสี่ยงในการยึดเกาะในขณะที่ขดลวดถูกทาสี อิมัลชั่นยังคงอยู่ แผ่นออกไซด์และความหยาบที่ไม่สอดคล้องกันทั้งหมดจะปรากฏขึ้นเป็นข้อบกพร่องในการเปียกซึ่งส่วนการทำความสะอาดที่ดีสามารถซ่อนไว้ได้ระยะหนึ่ง และไม่สามารถซ่อนได้เลยเมื่อความเร็วของบรรทัดเพิ่มขึ้น นี่คือเหตุผลที่ข้อกำหนดเฉพาะของสายการเคลือบมักจะระบุทั้งคุณสมบัติทางเคมีของการปรับสภาพและความสะอาดของพื้นผิวที่เข้ามาของคอยล์ เนื่องจากเส้นไม่สามารถชดเชยพื้นผิวที่ไม่เคยทำความสะอาดได้เต็มที่
สาเหตุที่เกี่ยวข้องกับคอยล์ของการหยุดทำงานบนไลน์การเคลือบ
แผนภูมิคอลัมน์จัดอันดับสาเหตุที่เส้นเคลือบคอยล์หยุดหรือทำงานช้า โดยพิจารณาจากสาเหตุที่ย้อนกลับไปที่คอยล์ที่เข้ามาเท่านั้น ไม่ใช่จากตัวไลน์เอง ความเสียหายที่ขอบเป็นสาเหตุที่ใหญ่ที่สุดเพียงประการเดียว เนื่องจากขอบขดเป็นส่วนที่บางที่สุดของหน้าตัด และเป็นส่วนที่บุบได้ง่ายที่สุดระหว่างการจัดการและการขนส่ง การเปลี่ยนแปลงของเกจมาเป็นอันดับสอง: คอยล์ใหม่ทุกตัวที่มีเกจเฉลี่ยต่างกันจะบังคับความเร็วใหม่และค่าเซ็ตพอยต์ของเตาอบ และคอยล์ทรานซิชันมักจะกลายเป็นเศษเหล็ก สารตกค้างที่พื้นผิวอยู่ในอันดับที่สามและเป็นกลุ่มที่หลอกลวงมากที่สุด เนื่องจากคอยล์ดูสะอาดบนพื้น และความล้มเหลวจะเกิดขึ้นเฉพาะหลังจากการบ่มหรือหลังจากที่แผงเสร็จแล้วโค้งงอเท่านั้น แคมเบอร์และแคมเบอร์รวมกันคิดเป็นประมาณหนึ่งในสี่ของเหตุการณ์ที่เกิดขึ้น และทั้งสองเป็นปัญหาด้านการขนส่ง การจัดเก็บ และการขนย้ายพอๆ กับปัญหาที่เกิดขึ้น
จากขดลวดเคลือบไปจนถึงแผงคอมโพสิตสำเร็จรูป
เมื่อทาสีขดลวดแล้ว เส้นแผงคอมโพสิตจะเคลือบมันเข้ากับแกนกลางและผลิตแผ่นเรียบที่ใช้กับด้านหน้าอาคาร ป้าย ภายในการขนส่ง และระบบหุ้ม ผลิตภัณฑ์ทนไฟ เช่น แผง A2 และ B1 ต้องการแกนที่เติมแร่ธาตุและชั้นกาวควบคุม และสายการผลิตจะต้องยึดความหนาและความแข็งแรงของการยึดเกาะไปพร้อมๆ กันที่ความเร็วในการผลิต การมีส่วนร่วมของโรงรีดกลายเป็นทางอ้อมในขั้นตอนนี้ แต่ยังคงมองเห็นได้: ความสม่ำเสมอของเกจกำหนดว่าผิวหนังทั้งสองเคลือบด้วยแรงตึงเท่ากันหรือไม่ และความเรียบจะกำหนดว่าแผงที่เสร็จแล้วยังคงเรียบหลังจากส่วนทำความเย็นหรือไม่ หากคุณกำลังชั่งน้ำหนักตัวเลือกอุปกรณ์ โปรดดูคำแนะนำนี้ วิธีการเลือกสายการผลิตแผงคอมโพสิตโลหะประสิทธิภาพสูง อธิบายการแลกเปลี่ยนระดับไลน์ที่อยู่ด้านบนของคุณภาพคอยล์
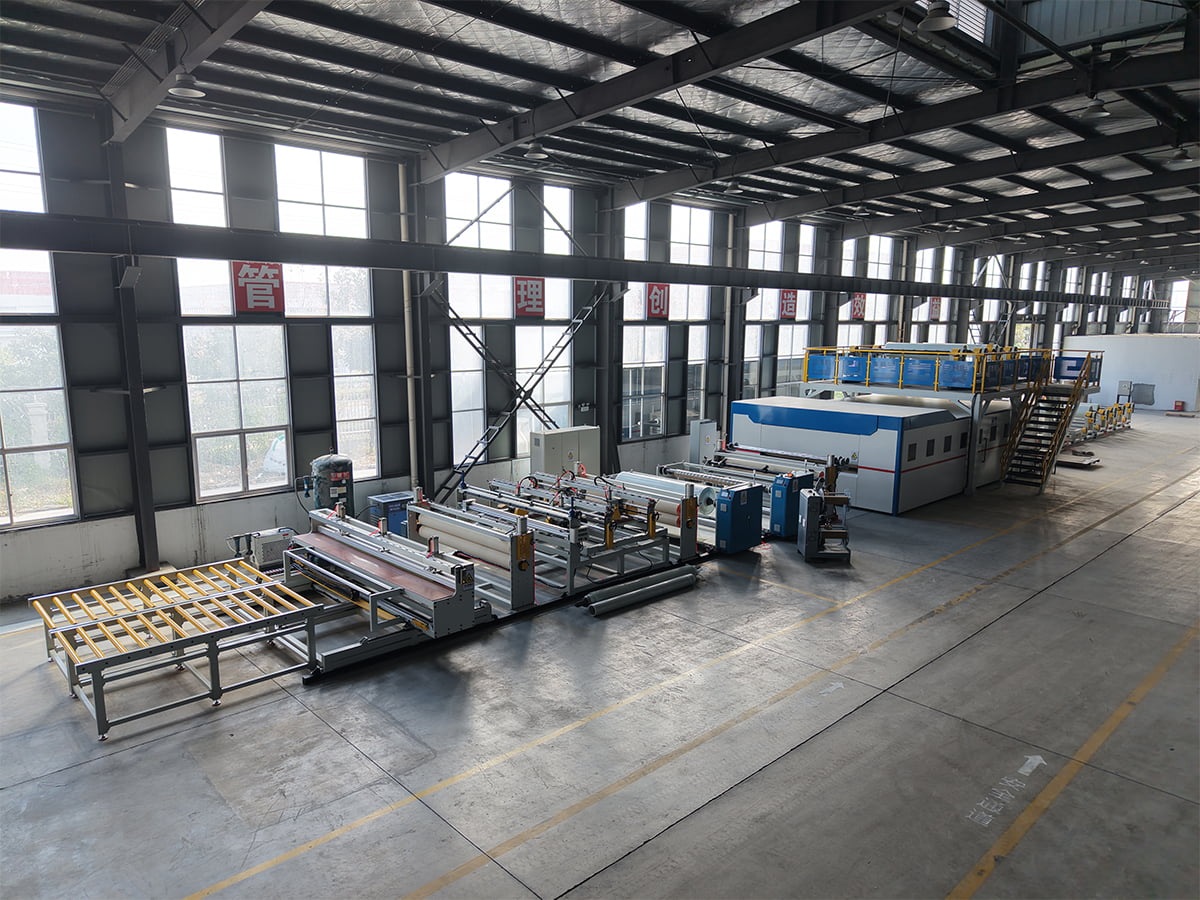
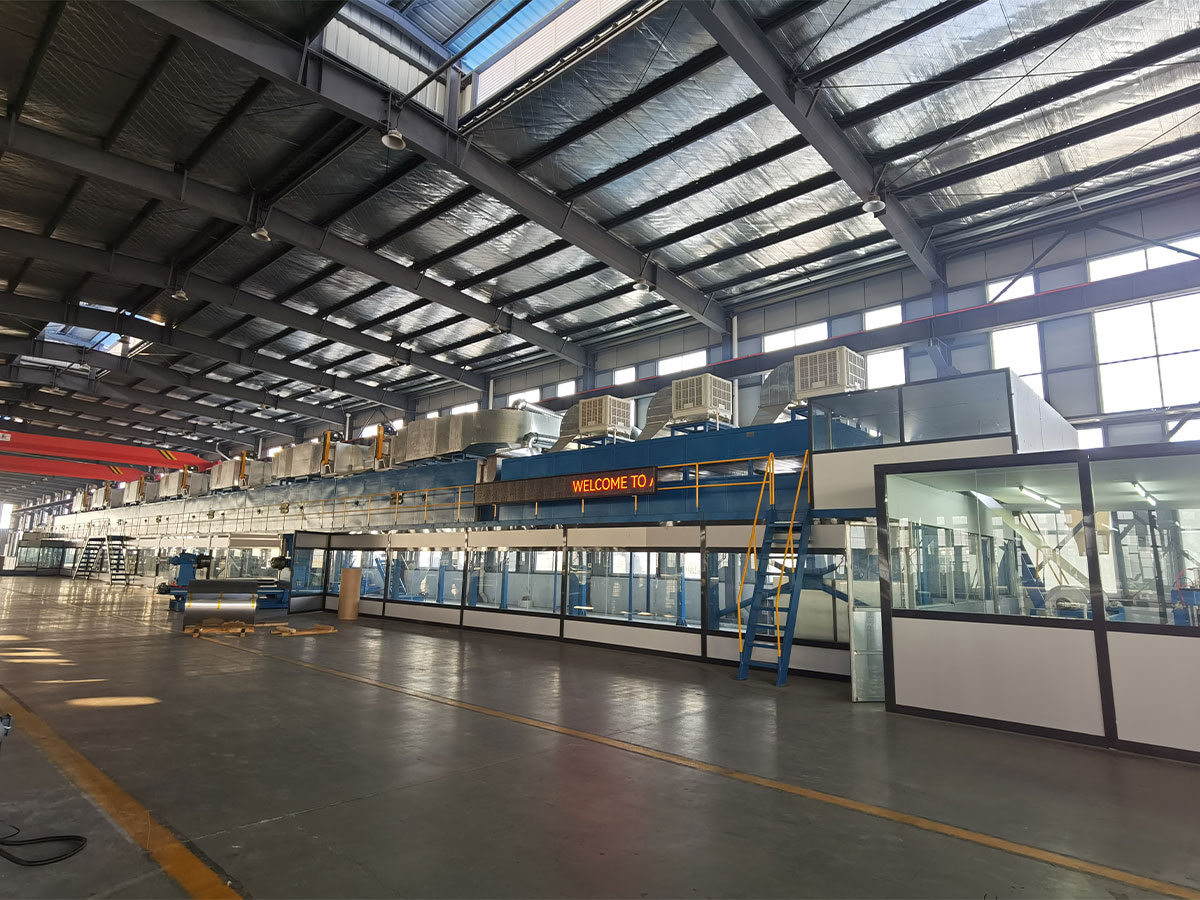
 สายการผลิตแผงคอมโพสิตโลหะ A2 ในปี 2012 เราได้พัฒนาสายการผลิตแผงคอมโพสิตโลหะ A2 อย่างเป็นอิสระ ซึ่งเป็นสายการผลิตการเคลือบต่อเนื่องรุ่นที่สองที่ออกแบบมาโดยเฉพาะสำหรับการผลิต CL... ดูผลิตภัณฑ์ →
ประสบการณ์เชิงปฏิบัติในสายการผลิตเหล่านี้ชี้ให้เห็นข้อสรุปเดียวกันครั้งแล้วครั้งเล่า: ผู้ซื้อที่จำกัดความคลาดเคลื่อนของคอยล์ก่อนที่จะเริ่มดำเนินการสายการผลิตจะใช้เวลาปีแรกในการปรับปรุงผลผลิต ในขณะที่ผู้ซื้อที่ถือว่าคอยล์เป็นสินค้าโภคภัณฑ์ใช้จ่ายในการดับเพลิง การปฏิเสธขดลวดที่สินค้าเข้าด้านในนั้นถูกกว่าการปฏิเสธแผงที่เสร็จแล้วบนด้านหน้าอาคาร
เปรียบเทียบแหล่งคอยล์ก่อนลงนาม
ผู้ผลิตส่วนใหญ่ซื้อจากแหล่งมากกว่าหนึ่งแห่ง และโปรไฟล์แตกต่างกันในลักษณะที่ปรากฏภายใต้แรงกดดันด้านการผลิตเท่านั้น
โปรไฟล์แหล่งที่มาคอยล์ตามเกณฑ์การจัดซื้อห้าข้อ
แผนภูมิเรดาร์จะเปรียบเทียบแหล่งคอยล์ทั่วไปสองแหล่งในเกณฑ์ห้าข้อที่สำคัญที่สุดสำหรับสายการเคลือบหรือการเคลือบ โดยมีวงแหวนรอบนอกให้ประสิทธิภาพที่ดีที่สุดในระดับเดียวกัน รูปร่างที่เข้มกว่านั้นเป็นโรงสีแบบผสมผสานที่หล่อ ม้วน และขนส่งจากไซต์งานเดียว และให้คะแนนอย่างมากในการควบคุมเกจ เนื่องจากตารางการกลิ้งและโลหะวิทยาได้รับการจัดการโดยทีมเดียว รูปร่างที่เบากว่าคือผู้ค้าหรือศูนย์บริการที่ซื้อคอยล์ในตลาดเปิดและขายต่อ และโปรไฟล์ของคอยล์จะอ่อนกว่าโดยธรรมชาติในด้านการควบคุมเกจและความเรียบ เนื่องจากไม่มีอิทธิพลต่อกำหนดการกลิ้งผ่าน ความสม่ำเสมอในการจัดส่งเป็นแกนเดียวที่ผู้ค้าสามารถจับคู่หรือเอาชนะโรงสีได้ เนื่องจากศูนย์บริการมักจะสต็อกสินค้าไว้และสามารถจัดส่งคอยล์เดี่ยวได้เร็วกว่าที่โรงสีจะกำหนดเวลาแคมเปญได้ การอ่านเชิงปฏิบัตินั้นตรงไปตรงมา: ผู้ค้าเหมาะกับการใช้งานขนาดเล็กและการเปลี่ยนคอยล์แบบเร่งด่วน ในขณะที่ส่วนหน้าอาคารที่ทนไฟ งานพิมพ์ และแผงโครงสร้างมักจะปรับราคาคอยล์ให้สูงขึ้นพร้อมประวัติการกลิ้งที่บันทึกไว้
- ขอใบรับรองคอยล์พร้อมเลขความร้อน อัลลอยด์ เทมเปอร์ และแถบพิกัดความเผื่อเกจที่ระบุ
- ตัวอย่างหัว กลาง และส่วนท้ายของคอยล์อย่างน้อยสองคอยล์จากแคมเปญเดียวกัน แทนที่จะทดสอบคอยล์เดียวอย่างละเอียด
- ถามว่าแคมเปญทำงานนานแค่ไหนระหว่างการเปลี่ยนทอย เนื่องจากคำตอบเดียวนั้นคาดการณ์การเบี่ยงเบนของเกจ
- ตรวจสอบเส้นผ่านศูนย์กลางภายในของคอยล์ น้ำหนัก และการวางแนวของตากับอันคอยล์เลอร์ของคุณก่อนส่งมอบครั้งแรก
- ตรวจสอบแคมเบอร์โดยให้ขอบตรงบนพื้น ไม่ใช่บนตัวเครื่อง ดังนั้นความเสียหายจากการจัดการจึงไม่ปิดบัง
สร้างข้อกำหนดเฉพาะให้กับสายการผลิตของคุณ ไม่ใช่ที่โรงสี
ข้อโต้แย้งส่วนใหญ่เกี่ยวกับอลูมิเนียมรีดนั้นมาจากข้อกำหนดที่เขียนขึ้นเพื่อความสะดวกของโรงรีดมากกว่าความเป็นจริงของเส้นชัย แถบพิกัดความเผื่อที่เหมาะกับผู้ผลิตทั่วไปจะไม่เหมาะกับสายการผลิตที่ใช้สูตรการเคลือบคงที่ที่ความเร็วคงที่ และจะมีการจ่ายช่องว่างเมื่อสิ้นสุดกระบวนการเสมอ สิ่งที่ตรงกันข้ามก็เกิดขึ้นเช่นกัน เนื่องจากการระบุเกจและความเรียบบนผลิตภัณฑ์ที่จะถูกตัดเป็นชิ้นเล็กๆ จะทำให้ต้นทุนเพิ่มขึ้นโดยไม่เพิ่มผลผลิต
 สายการผลิตม้วนม้วนใหม่ การแนะนำผลิตภัณฑ์: กระบวนการหลังการประมวลผลและการตกแต่งขั้นสุดท้ายของวัสดุคอยล์เป็นส่วนสำคัญในการรับประกันคุณภาพของผลิตภัณฑ์ สายการผลิตการกรอกลับเป็นผลิตภัณฑ์พิเศษ ดูผลิตภัณฑ์ →
นอกจากนี้ยังควรวางแผนสำหรับคอยล์ที่ไม่สมบูรณ์แทนที่จะคิดไปเอง ในกรณีที่วัสดุที่เข้ามามักจะมาถึงพร้อมกับชุดคอยล์ การเหลื่อมซ้อน หรือการห่อที่ไม่มั่นคง ขั้นตอนการม้วนซ้ำที่คืนโปรไฟล์ความตึงมักจะถูกกว่าการทำลายแผงที่เสร็จแล้วหรือการเดินสายการเคลือบด้วยความเร็วที่ลดลงตลอดกะ ตรรกะเดียวกันนี้ใช้กับสภาพของขอบ: สถานีตัดแต่งและแยกขอบแบบออนไลน์สามารถช่วยกู้วัสดุที่อาจถูกลดระดับลงได้ โดยมีเงื่อนไขว่าข้อบกพร่องจะสม่ำเสมอแทนที่จะสุ่ม
รูปแบบที่ยึดถือกับวัสดุทุกอย่างที่เราทำงานด้วยคือสิ่งนี้ คุณภาพการกลิ้งจะกำหนดขีดจำกัดของผลผลิต คุณภาพอุปกรณ์จะกำหนดว่าคุณจะใช้งานจริงใกล้กับเพดานเพียงใด และต้องระบุทั้งสองอย่างพร้อมกัน หากคุณกำลังจับคู่การเคลือบหรือสายคอมโพสิตใหม่กับแหล่งจ่ายคอยล์ที่มีอยู่แล้ว หรือในทางกลับกัน พูดคุยกับวิศวกรของเรา ก่อนที่จะออกใบสั่งซื้อ เนื่องจากช่วงเวลาที่ถูกที่สุดในการแก้ไขค่าเผื่อที่ไม่ตรงกันคือก่อนตัดเหล็กหรืออลูมิเนียมใดๆ