
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

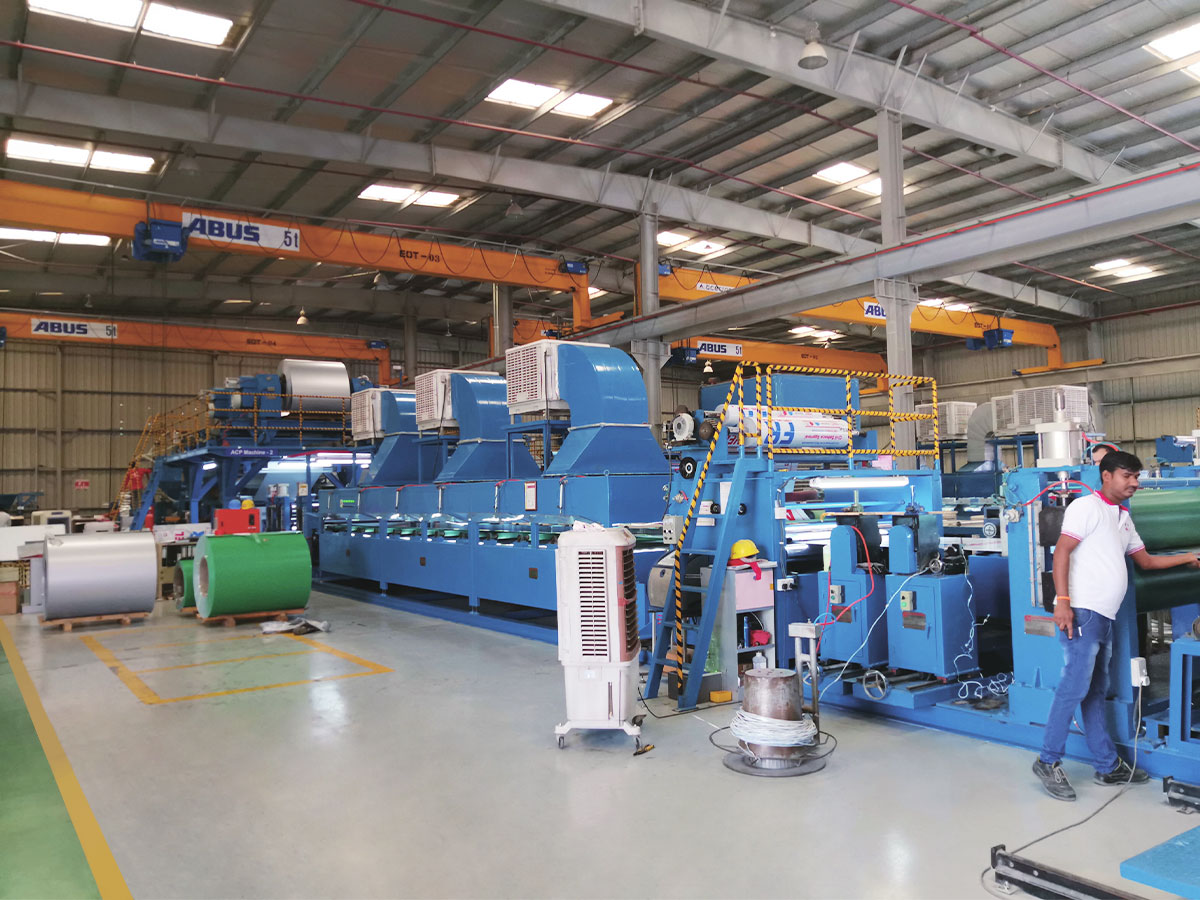
การประมวลผลคอยล์อลูมิเนียมแทบจะไม่ล้มเหลวอย่างมาก มันล้มเหลวเนื่องจากการดริฟท์: สารเคลือบด้านบนคืบคลานเหนือเป้าหมาย 2 ไมครอน เตาอบสูญเสียองศาระหว่างขดลวด 4 องศา ตัวสะสมจะทำงานสั้นทุกครั้งที่เส้นผ่าน 45 เมตรต่อนาที และหกสัปดาห์ต่อมาแผงส่วนหน้าจะแยกส่วนออกจากไซต์งาน ตัวกระบวนการนั้นเป็นลูกโซ่ต่อเนื่องเส้นเดียว - การคลายเกลียว การต่อรอย การปรับสภาพ การเคลือบ การบ่ม การเคลือบ การทำความเย็น และการกรอกลับ และทุกจุดเชื่อมต่อในนั้นจะมีหน่วยวัดเป็นวินาทีและไมครอน จุดที่ใช้งานได้จริงในด้านหน้า: คอยล์ไลน์จะเชื่อถือได้พอๆ กับขั้นตอนที่ช้าที่สุด หน้าต่างการรักษา และขั้นตอนการเปลี่ยนคอยล์ ทุกสิ่งทุกอย่างตั้งแต่การปรับสภาพโดยปราศจากโครเมียมไปจนถึงการปรับระดับลูกกลิ้ง ล้วนดำรงอยู่เพื่อรักษาทั้งสามสิ่งนี้ไว้ในระดับความคลาดเคลื่อน
จาก Uncoiler ถึง Rewinder: การประมวลผลคอยล์อลูมิเนียมครอบคลุมอะไรบ้าง
เส้นเคลือบจะเคลื่อนแถบไปในทิศทางเดียว เครื่องคลายคอยล์จะจ่ายให้กับคอยล์ แรงเฉือนจะตัดหาง และเครื่องต่อจะเย็บคอยล์ใหม่เข้ากับคอยล์เก่า ในขณะที่ตัวสะสมจะเก็บแถบไว้เพียงพอสำหรับให้ไลน์ทำงานต่อไปในระหว่างที่หยุดนิ่งนั้น จากนั้น แถบจะเข้าสู่การปรับสภาพก่อน: การทำความสะอาดด้วยอัลคาไลน์ การล้างแบบเป็นขั้นตอน และการเคลือบแบบแปลงที่อุณหภูมิควบคุม ตามด้วยเตาอบแบบแห้งที่ต้องขจัดความชื้นออกทั้งหมดก่อนที่ลูกกลิ้งไพรเมอร์จะสัมผัสพื้นผิว
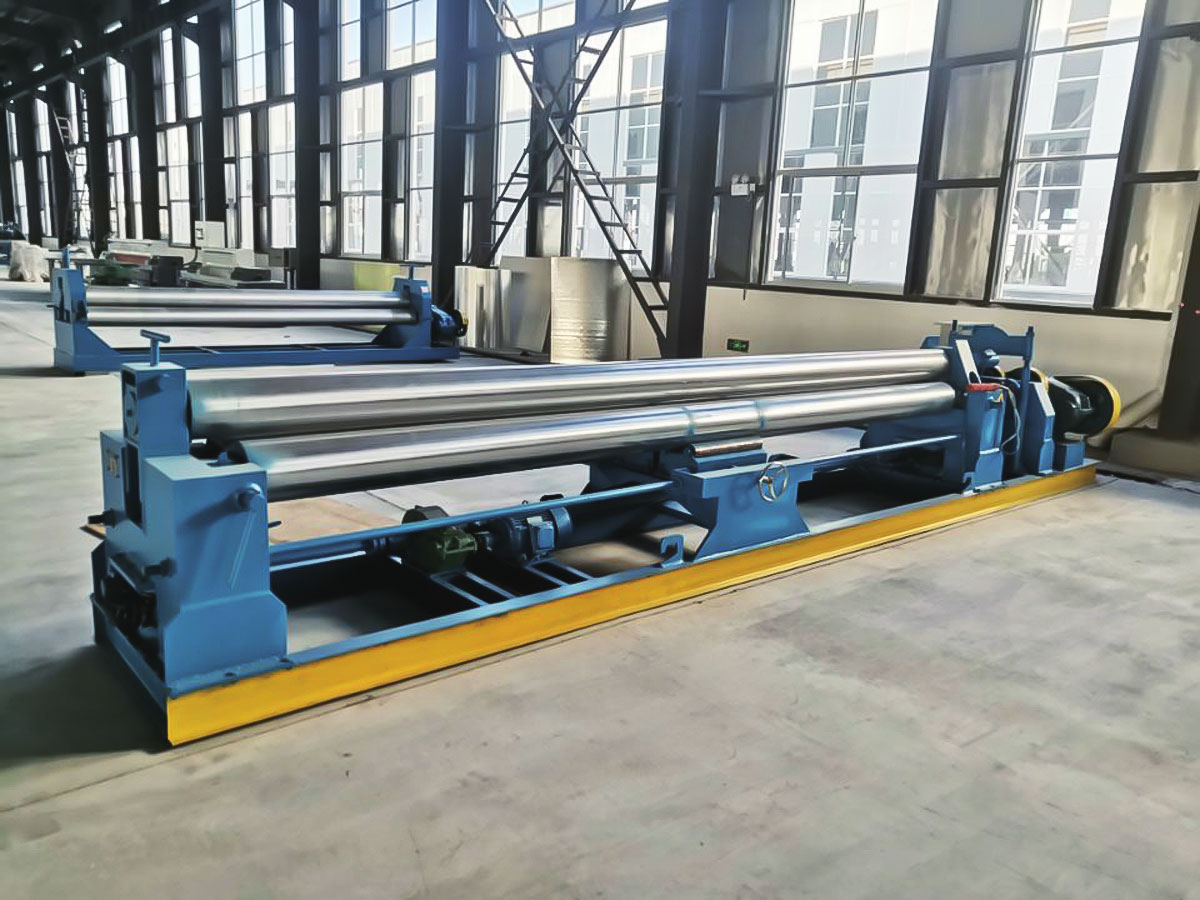
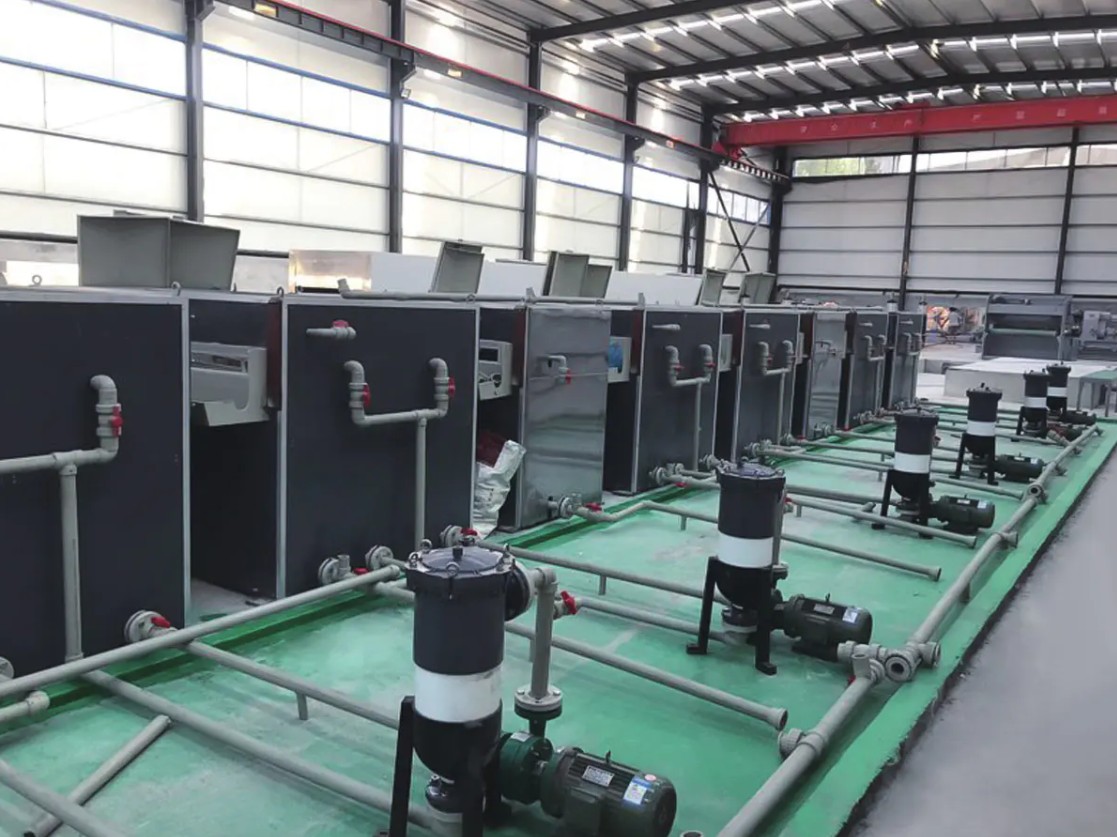
ระยะแรกนั้นสมควรได้รับความเคารพเนื่องจากไม่สามารถกู้คืนได้ น้ำมันกลิ้งที่หลงเหลืออยู่หนึ่งไมครอนหรือฟิล์มอัลคาไลน์ที่ผ่านการชะล้างไม่ดี จะทำให้การยึดเกาะลดลงเป็นเวลานานก่อนที่จะเคลือบทับหน้า และไม่มีการบ่มมากเท่าไรก็จะทำให้การยึดเกาะกลับคืนมา ผู้สร้างที่ได้รับสิทธินี้จะได้รับการบำบัดล่วงหน้าเสมือนเป็นเครื่องจักร โดยมีระบบขับเคลื่อน การจ่ายสารเคมี และจุดตรวจในตัว แทนที่จะยึดอุปกรณ์เสริมไว้กับทางเข้าของเครื่องเคลือบ
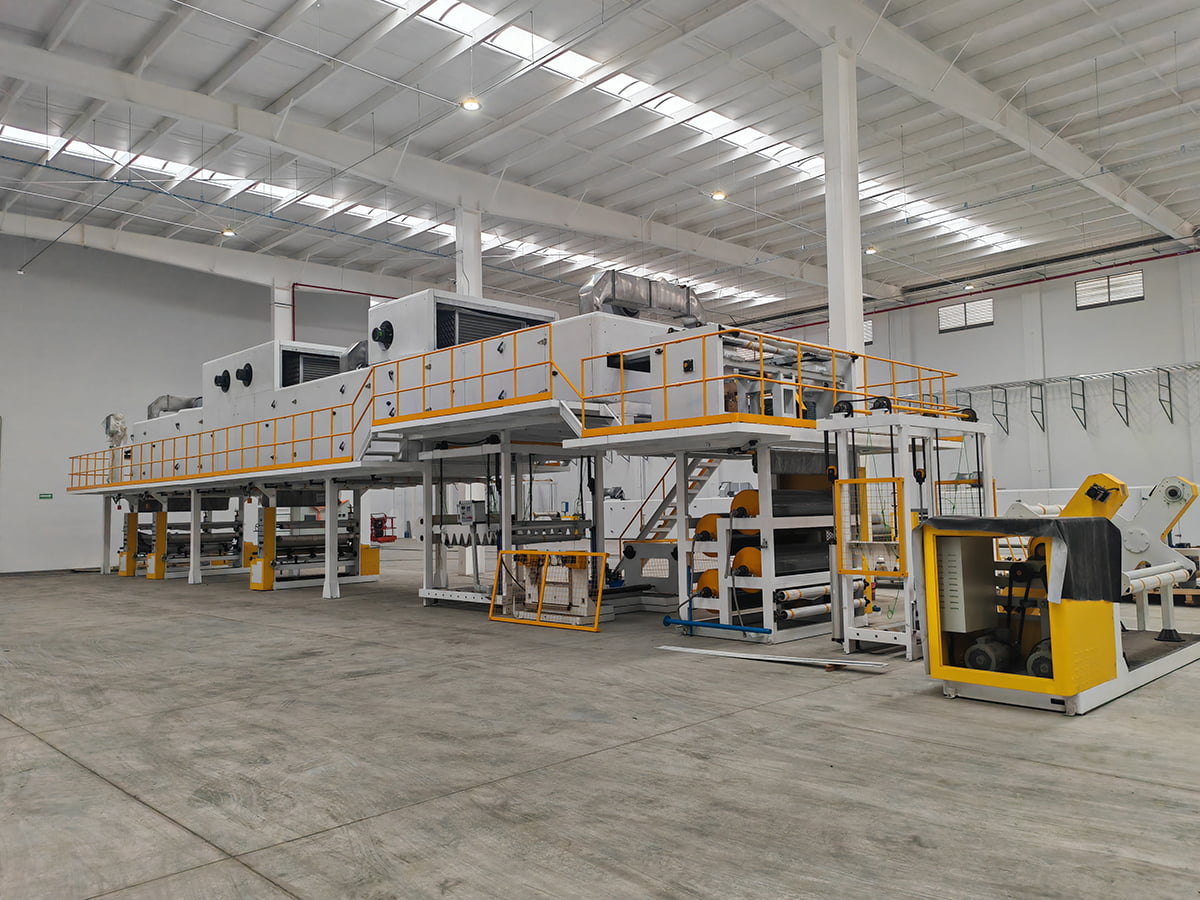
 สายการทำความสะอาดล่วงหน้า ความสะอาดของพื้นผิวโลหะและคุณภาพของสารเคลือบที่เปลี่ยนสภาพทางเคมีเป็นตัวกำหนดความต้านทานการกัดกร่อน การยึดเกาะของสี และคุณภาพผลิตภัณฑ์ขั้นสุดท้ายโดยตรง ดูผลิตภัณฑ์ →
หลังจากเคลือบและบ่มแล้ว แถบอาจเคลือบด้วยฟิล์มป้องกันหรือฟิล์มตกแต่ง พิมพ์ลายนูนสำหรับพื้นผิว ระบายความร้อนและม้วนกลับภายใต้แรงตึงที่ควบคุม การควบคุมแรงดึงมีความสำคัญมากกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง: รอยม้วนที่พันแน่นเกินไปทำให้เกิดรอยพิมพ์ที่ปรากฏขึ้นหลังจากการโค้งงอเท่านั้น และรอยหนึ่งที่กล้องโทรทรรศน์หลวมเกินไประหว่างการขนส่ง
ความเร็วของไลน์ตั้งค่าความจุจริง ไม่ใช่พิกัดมอเตอร์
ทุกขั้นตอนบนคอยล์ไลน์จะมีเพดานความเร็วของตัวเอง และขั้นตอนที่ช้าที่สุดจะตัดสินว่าคุณจะจัดส่งอะไร แผนภูมิด้านล่างเปรียบเทียบระยะสูงสุดในทางปฏิบัติหกขั้นตอนบนสายการเคลือบคอยล์อลูมิเนียมระดับกลาง
ตัวเลขเหล่านี้ไม่ใช่ตัวเลขทางการตลาด คือความเร็วที่แต่ละขั้นตอนยังคงสร้างพื้นผิวที่สามารถขายได้ สถานีเคลือบสีเคลือบด้านบนปิดทับเส้นที่ 42 เมตรต่อนาที เนื่องจากการสร้างฟิล์มและการหลุดล่อนของตัวทำละลายต้องใช้เวลาทั้งคู่ และการผลักดันผ่านจุดนั้นทำให้เกิดพื้นผิวเปลือกส้มและข้อบกพร่องที่ขอบแห้ง สีรองพื้นที่ความเร็ว 48 เมตรต่อนาที และเครื่องเคลือบบัตรที่ความเร็ว 36 เมตรต่อนาที จะมีความสำคัญเมื่อทั้งสองทำงานพร้อมกันเท่านั้น ซึ่งก็เหมือนกันในสายการเคลือบและการเคลือบที่รวมกัน เครื่องจักรที่เสนอความเร็ว 60 เมตรต่อนาที จึงเป็นสายการผลิต 36 เมตรต่อนาที หากผลิตภัณฑ์ของคุณต้องการการเคลือบฟิล์ม และประมาณ 25 เมตรต่อนาทีเมื่อรวมการปรับระดับแผ่นแล้ว นั่นคือเหตุผลที่ตัวเลขกำลังการผลิตควรมีสูตรผลิตภัณฑ์ติดตัวไปด้วย: ฮาร์ดแวร์ตัวเดียวกันให้เอาท์พุตที่แตกต่างกันสามแบบ ผู้ซื้อที่เปรียบเทียบใบเสนอราคาสองรายการด้วยตัวเลขความเร็วเดียวจะไม่เปรียบเทียบสิ่งเดียวกัน
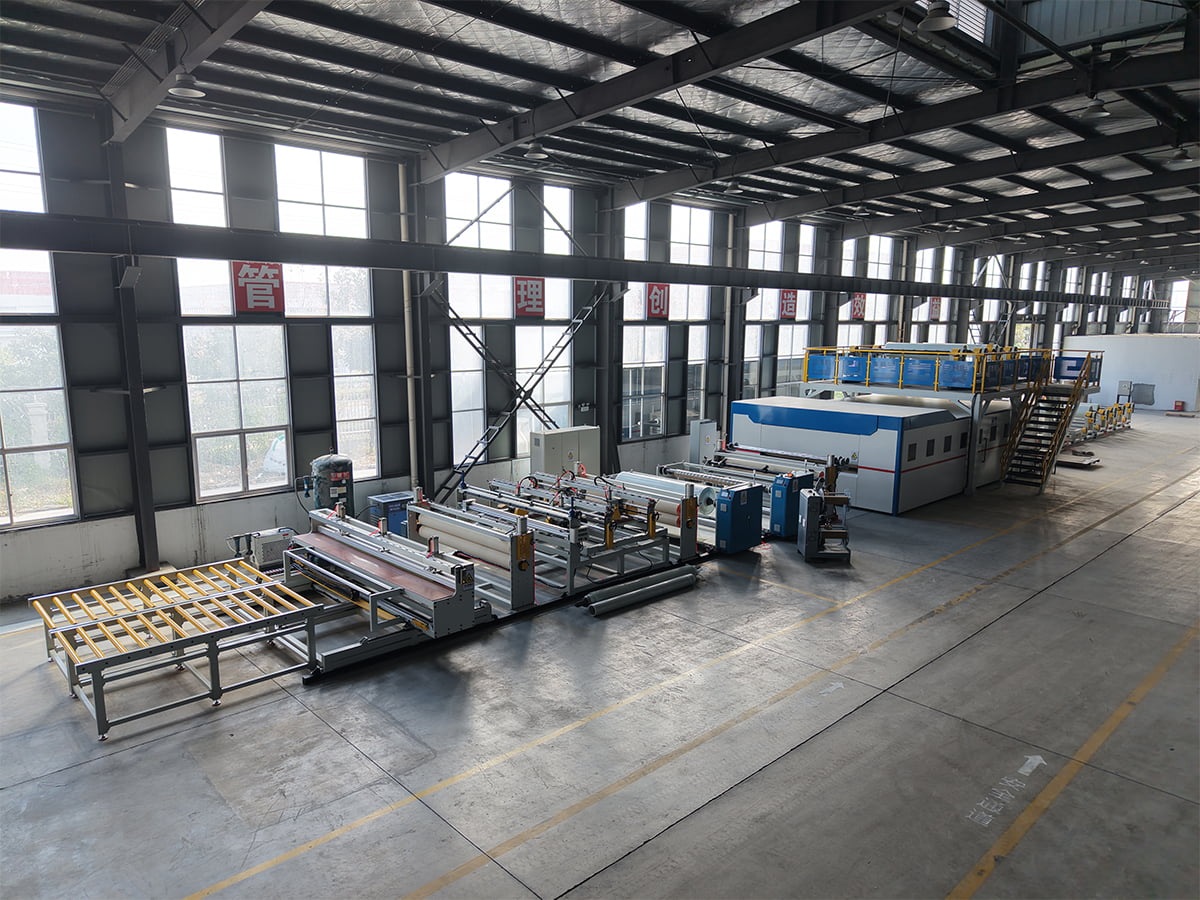
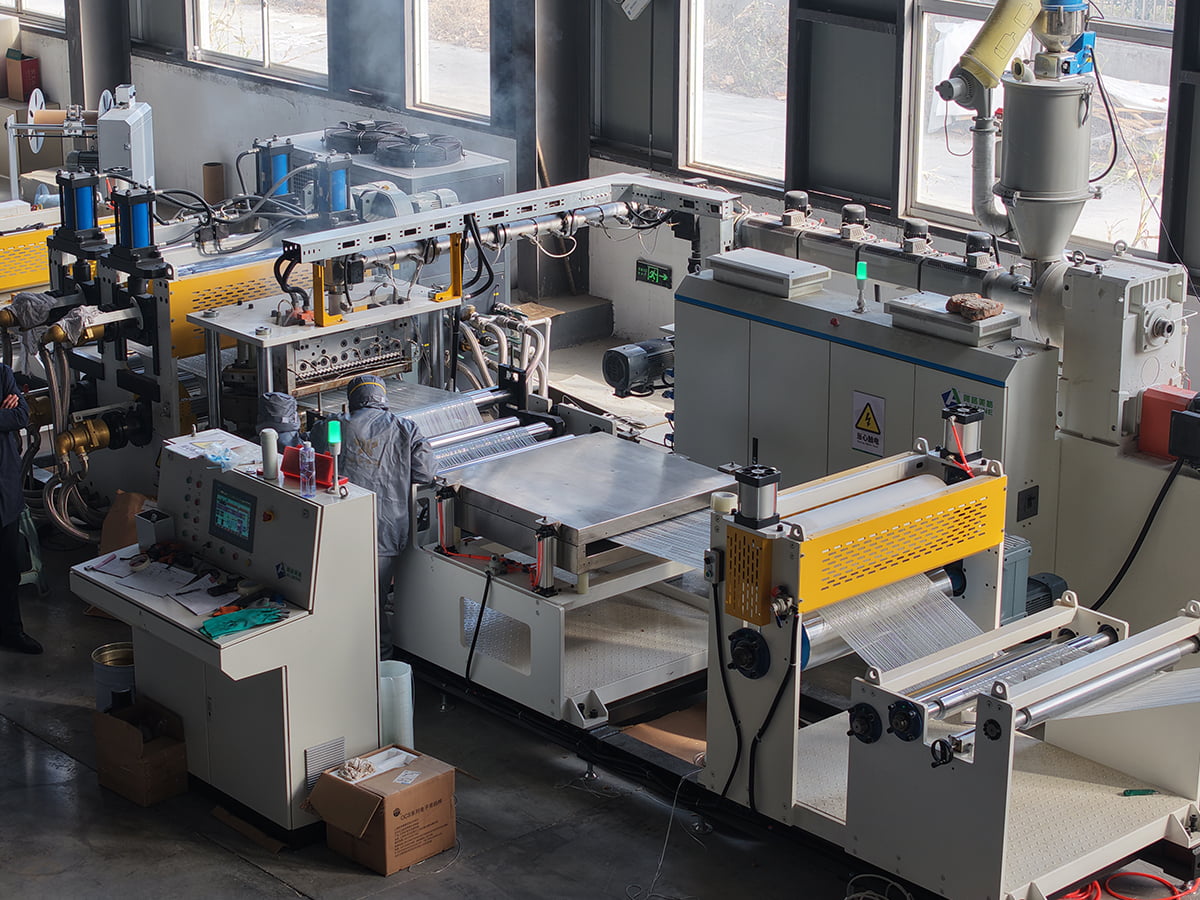
 สายการเคลือบและการพิมพ์อลูมิเนียม / เหล็กม้วน อุปกรณ์เสริมอุปกรณ์ ดูผลิตภัณฑ์ →
หากต้องการดูรายละเอียดเพิ่มเติมว่าข้อดีข้อเสียเหล่านี้แปลงเป็นผลลัพธ์เชิงพาณิชย์อย่างไร โปรดอ่านเกี่ยวกับ ข้อได้เปรียบในการผลิตที่สายการเคลือบคอยล์โลหะสามารถนำมาได้ .
หน้าต่างการรักษา: จุดที่ปัญหาการยึดติดส่วนใหญ่เริ่มต้นขึ้น
การบ่มคือความสัมพันธ์ระหว่างเวลาและอุณหภูมิที่วัดบนแถบ ไม่ใช่ในอากาศ โปรไฟล์ด้านล่างแสดงสิ่งที่เกิดขึ้นในเตาอบแบบ 5 โซน ตามด้วยส่วนทำความเย็น
เส้นโค้งจะชันชันผ่านสองโซนแรก และจะแบนระหว่างโซน 3 และ 5 ที่อุณหภูมิประมาณ 226 ถึง 232 องศาเซลเซียส จากนั้นตกลงไปในส่วนทำความเย็น ที่ราบสูงนั้นไม่ใช่ข้อเสนอแนะ การเคลือบโพลีเอสเตอร์และ PVDF ต้องใช้ตัวโลหะ ไม่ใช่อากาศในเตาอบ เพื่อให้ได้อุณหภูมิโลหะสูงสุดที่ระบุ และข้อกำหนดส่วนใหญ่จะอยู่ระหว่าง 224 ถึง 232 องศาเซลเซียส โดยใช้เวลาประมาณ 20 ถึง 40 วินาที การอ่านอุณหภูมิอากาศแทนอุณหภูมิแถบเป็นข้อผิดพลาดในการทดสอบการทำงานที่พบบ่อยที่สุด เนื่องจากแถบที่ทำงานที่ 42 เมตรต่อนาทีจะดูดซับความร้อนแตกต่างจากแถบที่ทำงานที่ 28 การบ่มที่ต่ำกว่าจะทำให้ฟิล์มนิ่มและการยึดเกาะเล็กน้อย ในขณะที่การบ่มมากเกินไปทำให้เปราะ ดังนั้นสารเคลือบจึงแตกร้าวที่โค้งงอแน่น แม้ว่าความแข็งของดินสอจะดูดีเยี่ยมก็ตาม บันทึกโปรไฟล์นี้สำหรับทุกคอยล์ ไม่ใช่ครั้งเดียวเมื่อทดสอบการใช้งาน
มีอะไรผิดปกติเกิดขึ้นจริง: รูปแบบข้อบกพร่องบนคอยล์ไลน์
การกล่าวอ้างคุณภาพบนคอยล์เคลือบมีรูปแบบที่ค่อนข้างคงที่ และรูปแบบจะบอกคุณว่าต้องใช้งบด้านเครื่องมือวัดที่ไหน
การสูญเสียการยึดเกาะและความเบี่ยงเบนของการสร้างฟิล์มร่วมกันคิดเป็นครึ่งหนึ่งของการกล่าวอ้างที่แสดงไว้ที่นี่ และทั้งสองอย่างนี้ย้อนกลับไปที่ตัวแปรสองตัวเดียวกัน: คุณภาพการปรับสภาพและการควบคุมการแข็งตัว สีและความเงาไม่ตรงกันมักปรากฏขึ้นหลังจากเปลี่ยนคอยล์ เมื่อโลหะผสมใหม่ ชุดสีรองพื้นอื่น หรือแถบตัวทำความเย็นเปลี่ยนสีไปสองสามยูนิต ข้อร้องเรียนเรื่องความเรียบจะเกิดขึ้นในภายหลัง บ่อยครั้งหลังจากการปรับระดับหรือหลังจากแผงถูกตัดและเคลือบ ซึ่งทำให้ปัญหาเหล่านี้กลายเป็นประเภทที่แพงที่สุดในการแก้ไข ความเสียหายที่ขอบและรอยต่อถือเป็นชิ้นส่วนที่เล็กที่สุดแต่เป็นการซ่อมแซมได้รวดเร็วที่สุด เนื่องจากเป็นการตั้งค่าทางกลไกมากกว่าปัญหาทางเคมี สี่ในหกหมวดหมู่สามารถปกป้องได้ด้วยเครื่องมือวัด ได้แก่ อุณหภูมิแถบ น้ำหนักฟิล์ม การวัดสี และการบันทึกความตึง แทนการพิจารณาของผู้ปฏิบัติงาน นั่นคือข้อโต้แย้งในการซื้อการวัดโดยเป็นส่วนหนึ่งของบรรทัดมากกว่าที่จะคิดในภายหลัง
การจับคู่สายผลิตภัณฑ์กับผลิตภัณฑ์: การเคลือบแบบมาตรฐานเทียบกับคอยล์ทนไฟ A2
สามารถสร้างขดลวดสองเส้นที่มีราคาใกล้เคียงกันสำหรับผลิตภัณฑ์ที่แตกต่างกันโดยสิ้นเชิง การเปรียบเทียบด้านล่างนี้ให้คะแนนมิติข้อมูลหกประการที่ผู้ซื้อมักจะชั่งน้ำหนักซึ่งกันและกัน
เรดาร์จะเปรียบเทียบสายการเคลือบคอยล์ PE หรือ PVDF มาตรฐานกับไลน์ที่กำหนดค่าสำหรับการผลิตคอมโพสิตคอยล์ทนไฟ A2 ได้คะแนนตั้งแต่ 0 ถึง 10 ในหกมิติ สายการผลิตมาตรฐานชนะด้วยความเร็วของสายการผลิต ความยืดหยุ่นในการสร้างฟิล์มและประสิทธิภาพการใช้พลังงาน เนื่องจากมีการดำเนินการทางเคมีที่ง่ายกว่าและเปลี่ยนแปลงสูตรได้รวดเร็วยิ่งขึ้น การกำหนดค่า A2 ชนะในด้านประสิทธิภาพการยิงและความยืดหยุ่นในการเปลี่ยนแปลง เนื่องจากโดยทั่วไปแล้วจะรวมแกนที่ทนไฟเข้ากับผิวอลูมิเนียมในการผ่านครั้งเดียว ไม่มีรูปร่างใดจะดีไปกว่านี้ในแง่สัมบูรณ์ พวกเขาเพียงแค่อธิบายผลิตภัณฑ์และตลาดที่แตกต่างกัน สิ่งที่สำคัญในขั้นตอนการเสนอราคาคือแกนทั้งหกนั้นจะถูกให้คะแนนโดยเทียบกับส่วนประสมผลิตภัณฑ์ของคุณเอง แทนที่จะเป็นเกณฑ์มาตรฐานทั่วไป เนื่องจากเส้นที่ปรับให้เหมาะสมสำหรับการหุ้มภายนอกนั้นไม่เหมาะกับโรงงานที่เปลี่ยนสีทุกๆ กะ หากแผงกันไฟอยู่ในแผนงานของคุณ ให้ทดสอบแกนการยึดเกาะที่ยากที่สุดที่น้ำหนักฟิล์มต่ำ โดยที่ระบบที่เติมแร่ธาตุมีพฤติกรรมแตกต่างจากโพลีเอสเตอร์ธรรมดา
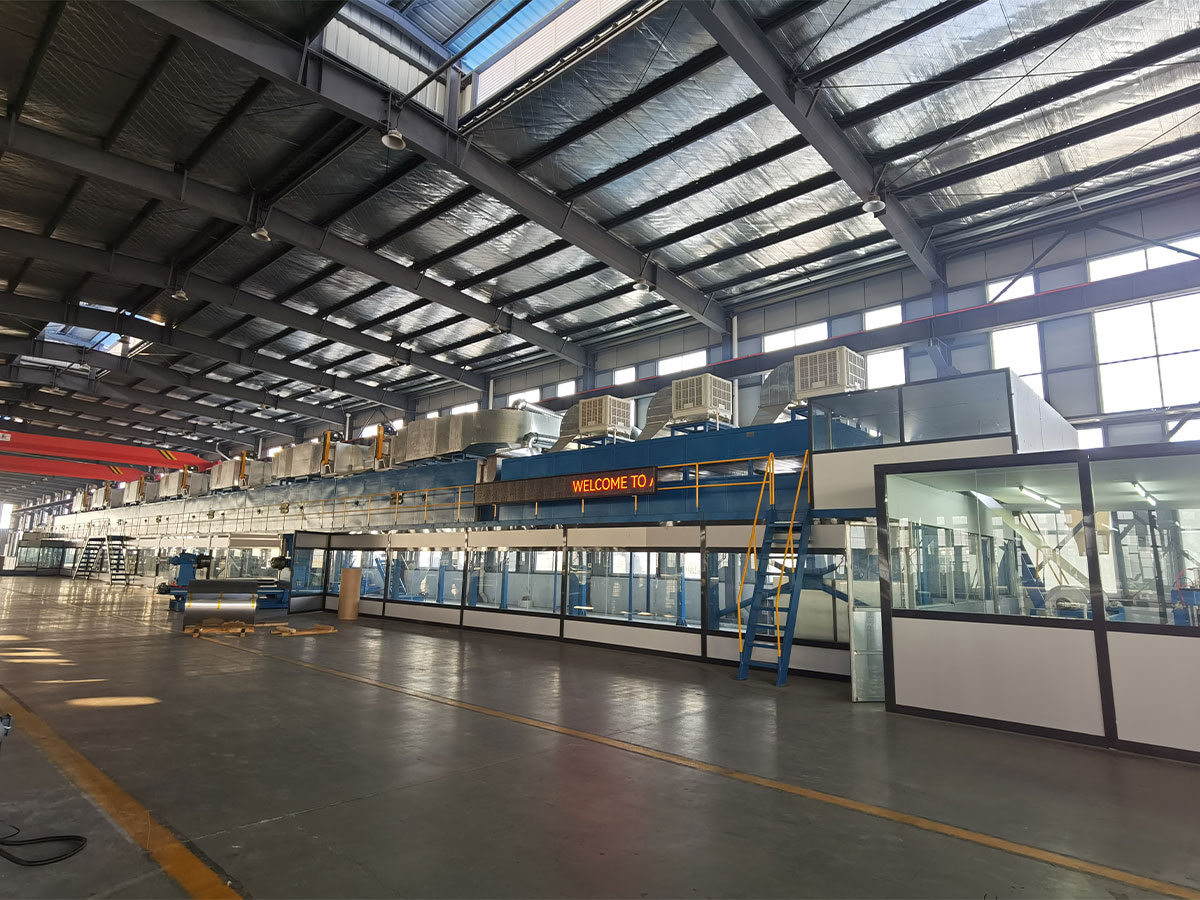
 สายการผลิตคอยล์ A2 / สายคอมโพสิต A2 ACP อุปกรณ์เสริมอุปกรณ์ ดูผลิตภัณฑ์ →
ความคลาดเคลื่อนที่คุ้มค่าล็อคไว้ในสัญญา
ใบเสนอราคาที่แสดงเฉพาะความเร็วและความกว้างของคอยล์ปล่อยให้ตัวแปรราคาแพงเปิดอยู่ ตารางด้านล่างแสดงพารามิเตอร์ที่ควรเขียนเป็นเกณฑ์การยอมรับที่ได้รับการตรวจสอบ พร้อมด้วยวิธีการที่ใช้ในการตรวจสอบแต่ละรายการ
| พารามิเตอร์ | วงดนตรีภาคปฏิบัติ | ทำไมมันถึงสำคัญ | วิธีการตรวจสอบ |
|---|---|---|---|
| การสร้างฟิล์มเคลือบ | เป้าหมายบวกหรือลบ 2 ไมครอน | ตั้งค่าความมันเงา สี และอายุการใช้งานการรับประกัน | การทดสอบน้ำหนักแถบหรือ XRF |
| อุณหภูมิโลหะสูงสุด | 224 ถึง 232 องศาเซลเซียส | การบ่มน้อยเกินไปจะทำให้การยึดเกาะอ่อนลง การแข็งตัวมากเกินไปจะทำให้ฟิล์มเปราะ | แถบ Thermolabel บนทุกคอยล์ |
| ความเร็วของเส้น stability | ภายใน 3 เปอร์เซ็นต์ของความเร็วที่ตั้งไว้ | ความเร็วแกว่งเปลี่ยนฟิล์มเวลาสร้างและหยุดนิ่ง | ขับเคลื่อนบันทึกแนวโน้มภายใน 8 ชั่วโมง |
| ขจัดความเรียบหลังจากการปรับระดับ | 0 ถึง 3 หน่วย I | ความเป็นคลื่นจะปรากฏขึ้นหลังจากการดัดงอและการเคลือบเท่านั้น | ขอบตรงบนแผ่นเรียบ |
| รอบเวลาของตัวต่อ | 45 ถึง 90 วินาทีที่ความเร็วสูงสุด | กำหนดความยาวของเศษและปริมาตรสะสม | หมดเวลาดำเนินการระหว่างการยอมรับ |
สิ่งใดก็ตามที่ไม่ได้ระบุไว้ในที่นี้ยังคงสามารถต่อรองได้ แต่จะง่ายกว่ามากในการเจรจาก่อนที่จะทำการร้อยคอยล์แรก
รายการตรวจสอบการสั่งซื้อล่วงหน้าสั้นๆ
ใช้รายการด้านล่างนี้เป็นตัวกรองก่อนที่จะคัดเลือกซัพพลายเออร์ใดๆ ไม่ว่าขอบเขตจะเป็นสายการเคลือบ สายคอมโพสิต หรือเครื่องจักรที่เกี่ยวข้องเพียงเครื่องเดียว
- ส่งตัวอย่างคอยล์จริง รวมถึงโลหะผสมและเทมเปอร์ที่คุณต้องการใช้งาน ไม่ใช่แค่ใบรับรองโรงงานเท่านั้น
- ขอโปรไฟล์อุณหภูมิแถบที่บันทึกไว้ที่ความเร็วสามบรรทัด ไม่ใช่หนึ่งระดับ
- ยืนยันเวลาเปลี่ยนสูตรระหว่างผลิตภัณฑ์สองรายการที่พบบ่อยที่สุดของคุณ
- ตกลงวิธีการยอมรับการสร้างฟิล์ม การยึดเกาะ และสีก่อนจัดส่ง
- ตรวจสอบว่ามีชิ้นส่วนอะไหล่ใดบ้างที่เก็บไว้ในพื้นที่ และมีวิธีการจัดส่งความช่วยเหลือระยะไกลอย่างไร
- ยืนยันว่าซัพพลายเออร์รายหนึ่งสามารถจัดหาแกน A2 ขดลวดอลูมิเนียมเคลือบ และฟิล์มประสานได้หรือไม่ เนื่องจากแหล่งเดียวจะทำให้วงจรการทดสอบเดินเครื่องสั้นลง
ช่วงเวลาที่ดีที่สุดในการถามคำถามเหล่านี้คือก่อนสั่งซื้อ ซึ่งเป็นช่วงที่วิศวกรยังคงมีเลเวอเรจและทางเลือกต่างๆ หากคุณต้องการความเห็นที่สองเกี่ยวกับผลิตภัณฑ์เฉพาะ เช่น คอยล์เคลือบ คอยล์คอมโพสิตทนไฟ พื้นหรือไลน์หนัง เส้นทางที่เร็วที่สุดคือ ส่งข้อกำหนดเป้าหมายของคุณไปยังวิศวกรกระบวนการของเรา และให้พวกเขาตอบกลับด้วยเส้นทางกระบวนการแทนที่จะเป็นหน้าแค็ตตาล็อก