
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

เมื่อมีการเสนอราคาสายเคลือบคอยล์โลหะ จำนวนผู้ซื้อส่วนใหญ่เปรียบเทียบเป็นอันดับแรกคือความเร็วของสาย นอกจากนี้ยังเป็นตัวเลขที่ตัดสินใจน้อยที่สุดว่าการลงทุนจะคืนทุนหรือไม่ เส้นที่ได้รับการจัดอันดับที่ 60 เมตรต่อนาที ซึ่งรักษาความหนาของชั้นเคลือบภายในเครื่องหมายบวกหรือลบ 2 ไมครอนตลอดความกว้างของแถบทั้งหมด จะทำให้ได้เส้นที่เร็วกว่าซึ่งเลื่อนไปที่ขอบ 8 ไมครอน เนื่องจากจะขายขดลวดและเศษที่ใช้งานได้มากขึ้นน้อยลง
ความสามารถในการทำกำไรขึ้นอยู่กับข้อกำหนดเพิ่มเติมในการเตรียมพื้นผิว วิธีการเคลือบ อุณหภูมิโลหะสูงสุด การควบคุมแรงตึง และเวลาในการเปลี่ยน บทความนี้จะอธิบายวิธีการประกอบอุปกรณ์การเคลือบสำหรับพื้นผิวโลหะแบนและพื้นผิวคอมโพสิต วิธีจับคู่วิธีการกับผลิตภัณฑ์ และการตรวจสอบใดที่แยกสายการผลิตที่เชื่อถือได้ออกจากบทเรียนราคาแพง
อุปกรณ์เคลือบครอบคลุมอะไรบ้าง
ในการแปรรูปโลหะทางอุตสาหกรรม อุปกรณ์การเคลือบหมายถึงเครื่องจักรที่ใช้ บ่ม หรือเคลือบชั้นการทำงานหรือการตกแต่งบนพื้นผิวที่เคลื่อนไหว สำหรับผู้ผลิตคอยล์และแผง โดยทั่วไปกลุ่มผลิตภัณฑ์ดังกล่าวจะประกอบด้วย:
- หน่วยเคลือบและการพิมพ์แบบลูกกลิ้ง ซึ่งใช้ไพรเมอร์ สีทับหน้า สีเคลือบด้านหลัง หรือลวดลายพิมพ์กับอลูมิเนียมและขดลวดเหล็ก
- สถานีเคลือบสเปรย์ ใช้เมื่อต้องการโครงสร้างที่หนักกว่าหรือสม่ำเสมอมากกว่าการส่งผ่านลูกกลิ้งเดี่ยว
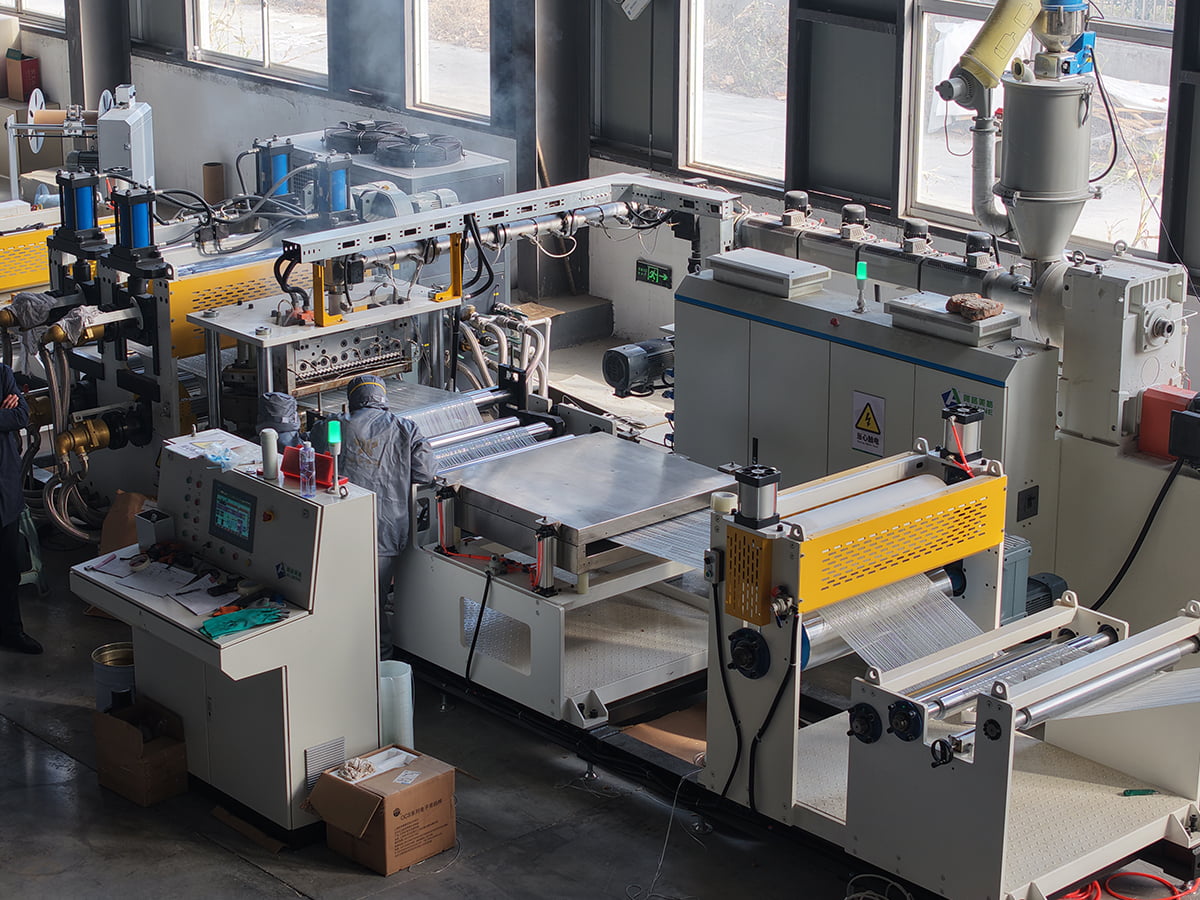
- หน่วยเคลือบ PUR และฟิล์ม ซึ่งเชื่อมฟิล์มป้องกันหรือฟิล์มตกแต่งเข้ากับม้วนด้วยกาวโพลียูรีเทน
- สายปรับสภาพและทำความสะอาดซึ่งจะขจัดคราบมัน ล้าง และผ่านการเคลือบพื้นผิวก่อนการเคลือบ
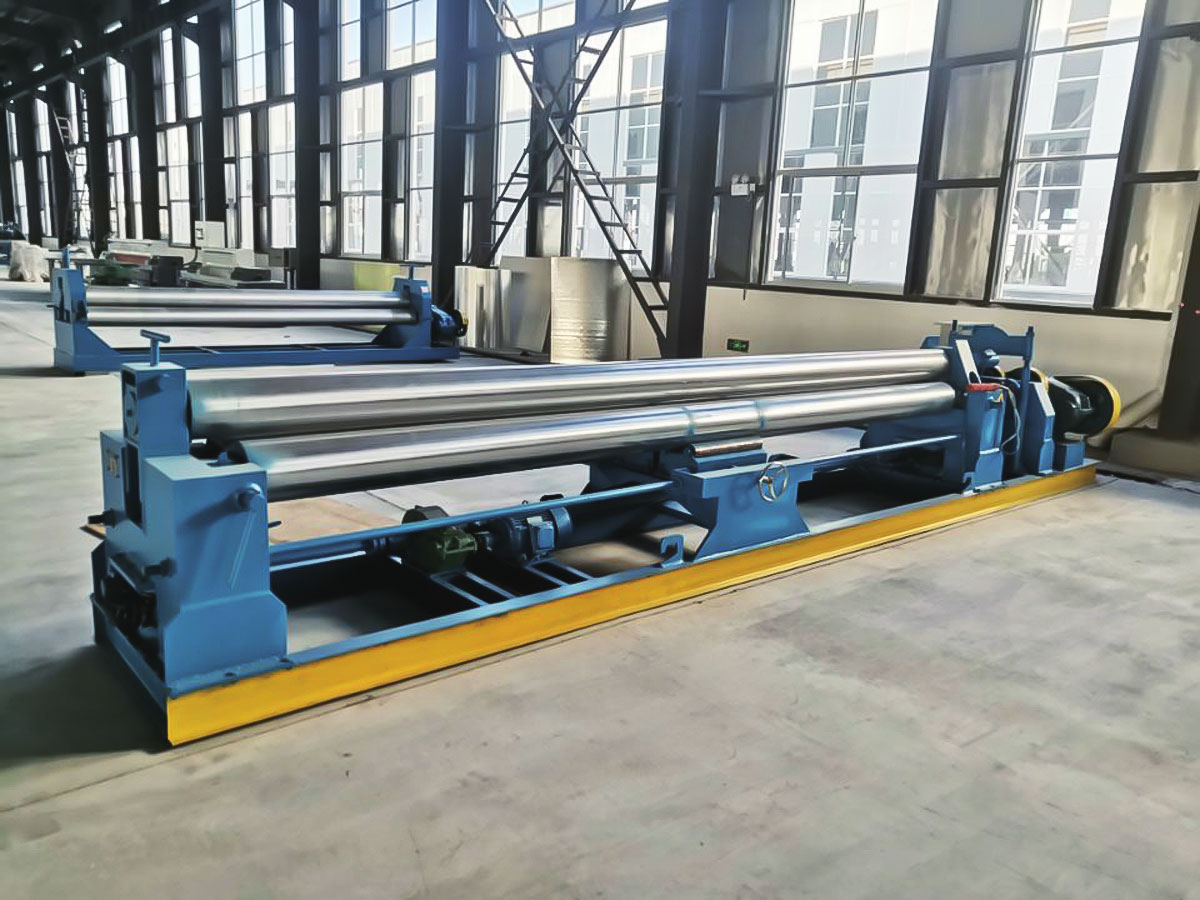
- อุปกรณ์ตกแต่งขั้นสุดท้ายที่เกี่ยวข้อง เช่น เครื่องพิมพ์ลายนูน ไลน์รีดซ้ำ และเครื่องปรับระดับลูกกลิ้ง 3 เครื่อง
วลีเดียวกันนี้ยังใช้กับกระทะเคลือบยาเม็ดและสารเคลือบฟลูอิดเบดอีกด้วย นั่นคือกลุ่มอุปกรณ์ที่แยกจากกันซึ่งมีวัสดุ ข้อกำหนดของห้องปลอดเชื้อ และกฎการตรวจสอบที่แตกต่างกัน และไม่มีสิ่งใดที่เกี่ยวข้องในที่นี้
จับคู่วิธีการเคลือบกับผลิตภัณฑ์
ข้อโต้แย้งด้านข้อกำหนดส่วนใหญ่มาจากคำถามเดียว: การเคลือบแบบลูกกลิ้ง การเคลือบแบบสเปรย์ หรือการเคลือบ คำตอบขึ้นอยู่กับความหนาของฟิล์มสีแห้งที่คุณต้องยึด ลักษณะที่ปรากฏเป็นมาตรฐานที่ลูกค้าของคุณตรวจสอบ และปริมาณของคอยล์ที่จะงอ พับ หรือเจาะหลังจากนั้น
| วิธีการ | ฟิล์มแห้งทั่วไป | เหมาะที่สุดกับ | ข้อจำกัดหลัก |
|---|---|---|---|
| เคลือบลูกกลิ้งโดยตรง | 5 ถึง 20 ไมครอน | สีรองพื้นและสีทับหน้าบางด้วยความเร็วสูง | ข้อบกพร่องของฟิล์มจะติดตามข้อบกพร่องที่พื้นผิวลูกกลิ้งโดยตรง |
| การเคลือบลูกกลิ้งย้อนกลับ | 10 ถึง 25 ไมครอน | สีทับหน้าเรียบเนียนซึ่งรูปลักษณ์เป็นสิ่งสำคัญ | ต้องการความหนืดที่แน่นและการควบคุมแรงกด |
| สเปรย์เคลือบ | 20 ถึง 60 ไมครอน | บิลด์ที่หนักกว่า ระบบสององค์ประกอบ การทำงานระยะสั้น | การพ่นสีทับ การสกัดบูธ และการสูญเสียวัสดุ |
| ลูกกลิ้งและสเปรย์ผสม | ตัวแปร | เส้นที่ต้องวิ่งทั้งเคลือบบางและหนา | ต้นทุนเงินทุนที่สูงขึ้นและการเปลี่ยนแปลงที่ยาวนานขึ้น |
| PUR และการเคลือบฟิล์ม | กาว 3 ถึง 12 กรัมต่อตารางเมตร | ฟิล์มกันรอย ฟิล์มตกแต่ง ชั้นประสาน | การควบคุมความชื้นและแรงกดจะกำหนดฟองอากาศ |
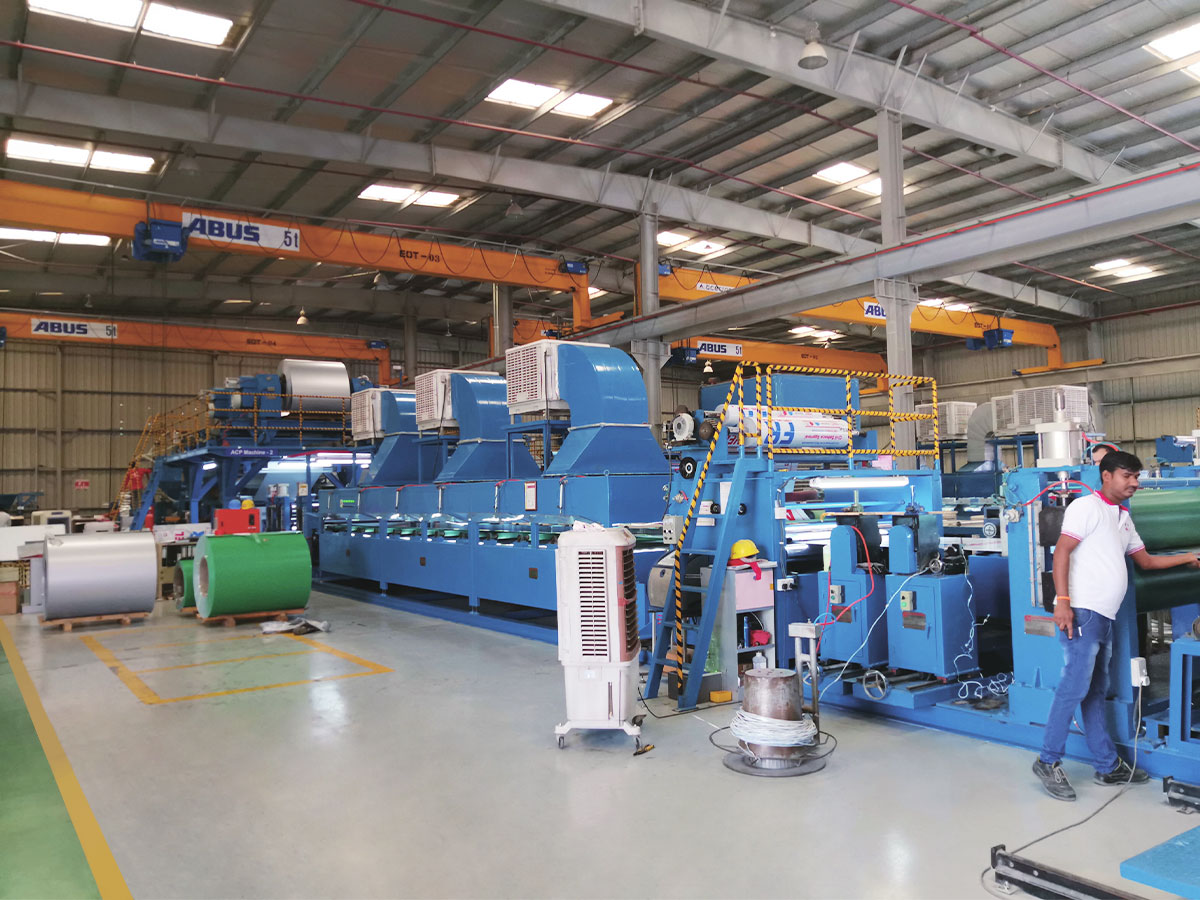
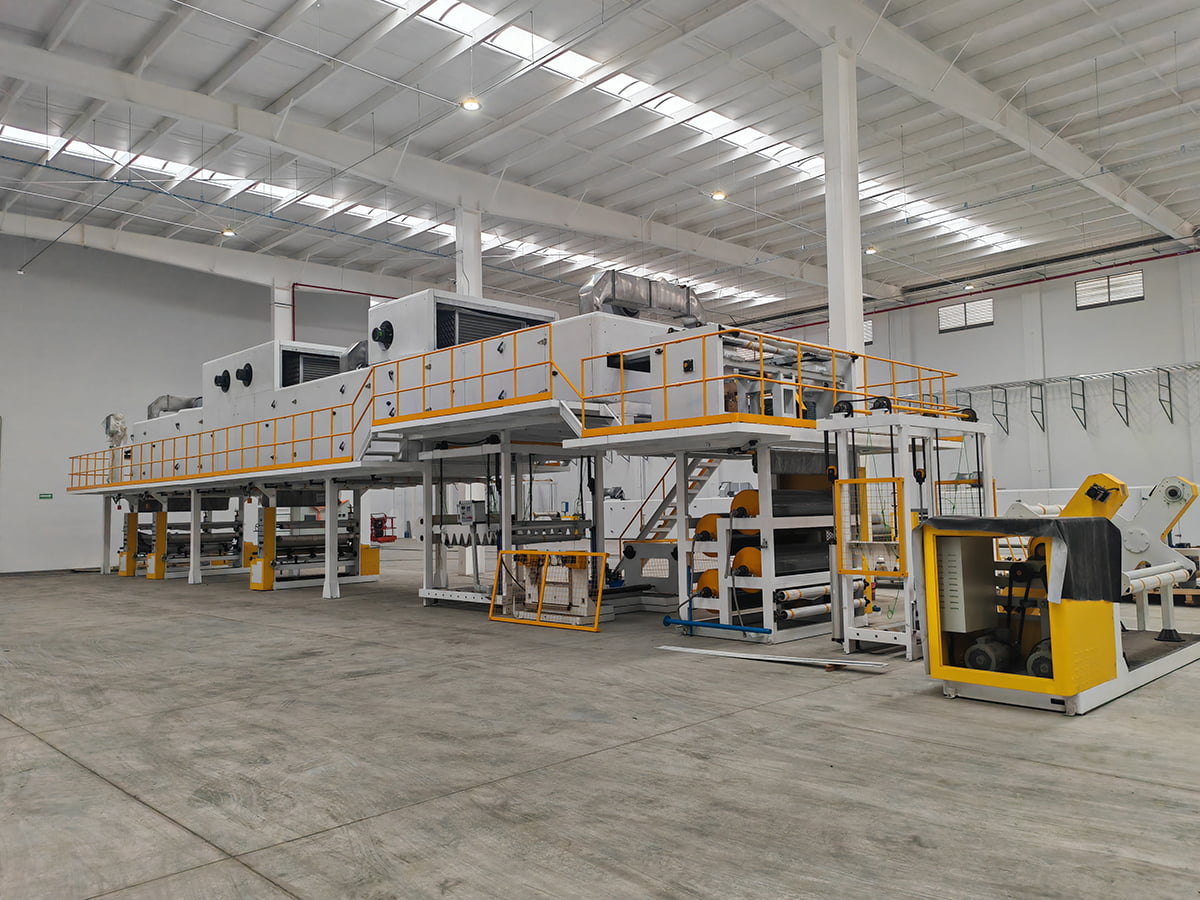
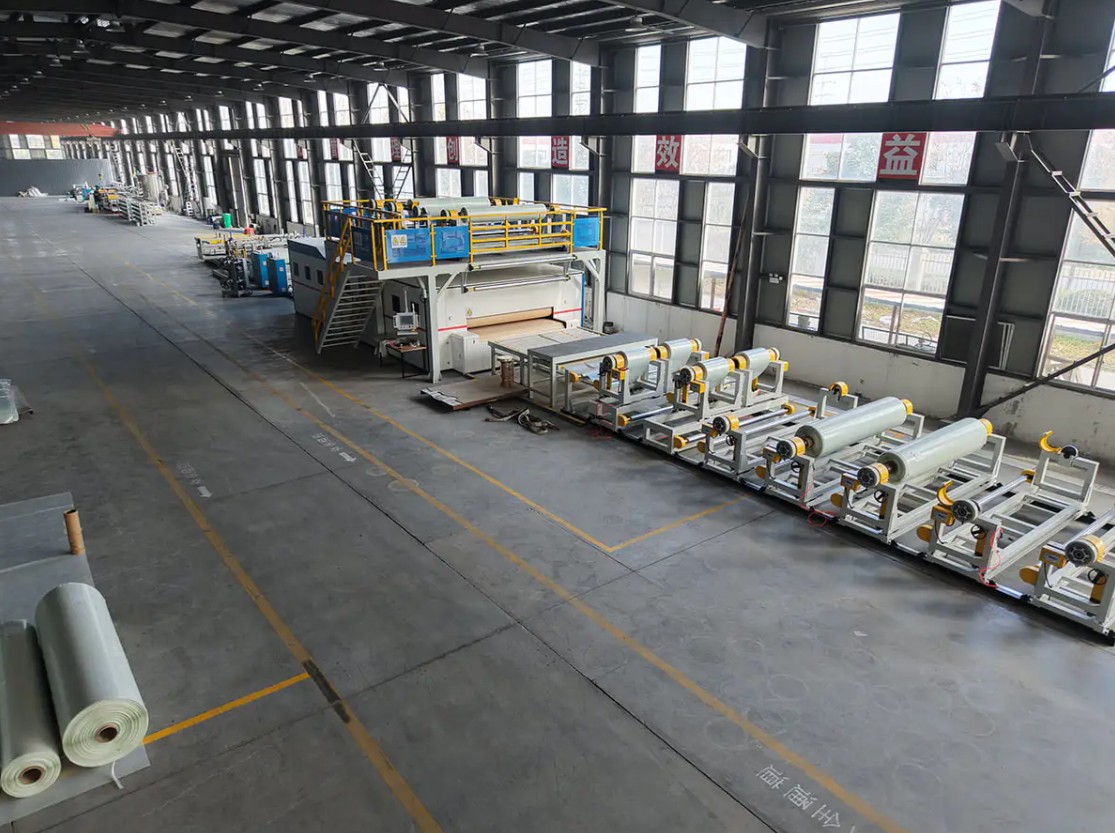
 สายเคลือบสี ด้วยกระบวนการอัตโนมัติและอัจฉริยะ สายการผลิตการเคลือบให้การเคลือบผิวที่สวยงาม ทนทาน และใช้งานได้หลากหลายสำหรับ ... ดูผลิตภัณฑ์ →
เส้นเคลือบสีที่จับคู่การใช้งานแบบลูกกลิ้งกับเตาอบแบบหลายโซนคืออุปกรณ์มาตรฐานสำหรับอลูมิเนียมเคลือบล่วงหน้าและขดลวดเหล็ก ในกรณีที่บรรทัดหนึ่งต้องครอบคลุมทั้งงานสีรองพื้นแบบบางและสีทับหน้าแบบหนักกว่า การกำหนดค่าแบบลูกกลิ้งและสเปรย์แบบรวมทำให้ไม่จำเป็นต้องใช้เครื่องจักรสองเครื่อง โดยมีต้นทุนในการเปลี่ยนที่ช้ากว่าและการจัดการของเหลวอย่างระมัดระวังมากขึ้น
การเตรียมพื้นผิวและการบ่มตั้งเพดาน
ความล้มเหลวในการยึดเกาะมักเริ่มต้นที่หัวเคลือบ โดยเริ่มต้นบนพื้นผิวแถบ โดยที่น้ำมันของโรงงาน ออกไซด์ หรืออิมัลชันรีดที่ตกค้างจะคงอยู่ต่อไปในขั้นตอนการทำความสะอาด และอยู่ระหว่างโลหะกับสีรองพื้น สายการทำความสะอาดก่อนการบำบัดควรประกอบด้วยการขจัดคราบไขมันด้วยอัลคาไลน์ การล้างสองขั้นตอน ขั้นตอนการแปลงหรือการทำให้ฟิล์มเป็นฟิล์มที่สอดคล้องกับระบบเรซิน และเครื่องอบแห้งที่ทำให้แถบแห้งสนิทโดยไม่เกิดสนิม
การบ่มเป็นเพดานที่สอง การตั้งค่าเตาอบเป็นองศาเซลเซียสสสารน้อยกว่าอุณหภูมิโลหะสูงสุดที่แถบไปถึงและเวลาที่อยู่เหนือเกณฑ์การเปิดใช้งานเรซิน ภายใต้การบ่มจะทำให้การยึดเกาะอ่อนแอและความต้านทานต่อตัวทำละลายต่ำ การแข็งตัวมากเกินไปจะทำให้ฟิล์มเปราะ จึงเกิดการแตกร้าวที่รัศมีโค้งงอแคบ ขอหน้าต่างอุณหภูมิโลหะสูงสุดสำหรับความหนาของพื้นผิวของคุณ เนื่องจากขดลวดอลูมิเนียม 0.3 มม. และขดลวดเหล็ก 1.2 มม. จะไม่ถึงอุณหภูมิเดียวกันที่ความเร็วบรรทัดเดียวกัน
หมายเลขข้อมูลจำเพาะที่ตัดสินใจคืนทุน
ก่อนเปรียบเทียบราคาให้แก้ไขตัวเลขที่กำหนดงานก่อน ค่าเหล่านี้อยู่ในการสอบถามและต่อมาในสัญญา:
- ช่วงความกว้างและความหนาของพื้นผิว รวมถึงเกจที่บางที่สุดที่เส้นต้องวิ่งโดยไม่มีรอยยับ
- ความทนทานต่อความหนาของสารเคลือบตลอดความกว้างและตามแนวขดลวด ระบุเป็นค่าที่วัดได้ ไม่ใช่เป็นชิ้นงาน
- ความเร็วของเส้นที่ความหนาที่กำหนด ไม่ใช่ความเร็วสูงสุดที่ไดรฟ์สามารถเข้าถึงได้
- ช่วงอุณหภูมิโลหะสูงสุดและเวลาพักในแต่ละโซนเตาอบ
- ช่วงความตึงของรางและวิธีการควบคุมที่ใช้ในการจับยึด
- น้ำหนักคอยล์ เส้นผ่านศูนย์กลางภายใน และเวลาเปลี่ยนระหว่างผลิตภัณฑ์
- วิธีทดสอบการยอมรับ ความถี่ในการสุ่มตัวอย่าง และผู้ชำระเงินสำหรับการทดลองใช้ที่ล้มเหลว
ใบเสนอราคาที่ละเว้นวิธีการยอมรับและการยอมรับนั้นไม่สามารถเทียบเคียงได้กับใบเสนอราคาที่ระบุ แต่จะใกล้เคียงผลรวมบนกระดาษก็ตาม
ในกรณีที่การเคลือบผิวเหมาะกับโรงงานแผงคอมโพสิต
อุปกรณ์เคลือบไม่ค่อยยืนอยู่คนเดียว ในโรงงานแผงอะลูมิเนียมคอมโพสิต สายการผลิตการเคลือบจะผลิตขดลวดเคลือบไว้ล่วงหน้าซึ่งต่อมามาบรรจบกับฟิล์มกาวและแกนในขั้นตอนการเคลือบ ทั้งสองกระบวนการต้องสอดคล้องกับพลังงานพื้นผิว เคมีของไพรเมอร์ และความหนาของฟิล์ม เนื่องจากสารเคลือบที่ผ่านการทดสอบเทปด้วยตัวมันเองยังสามารถแยกชั้นออกได้เมื่อถูกยึดติดกับแกนที่ติดไฟและโค้งงอเข้าไปในแผงด้านหน้าอาคาร
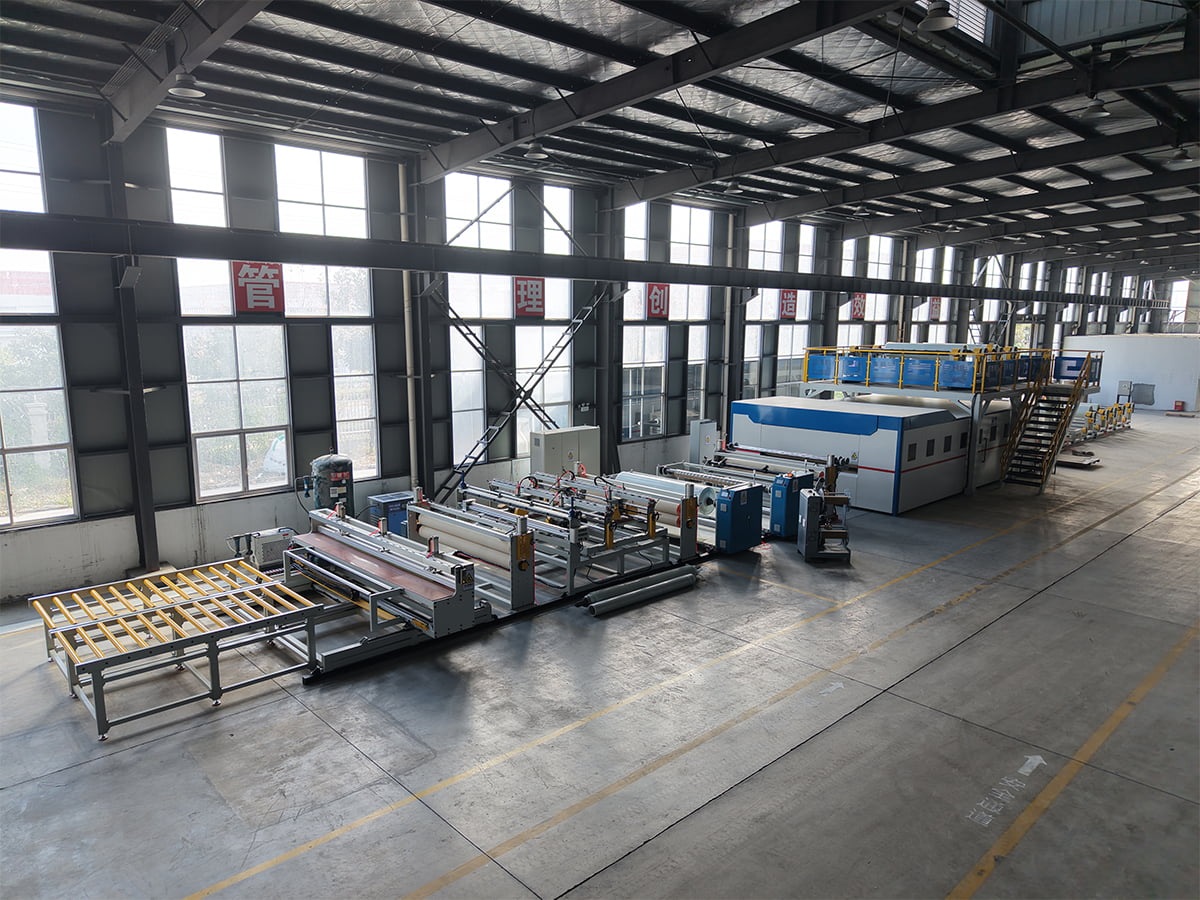
 สายเคลือบ PUR และฟิล์มลามิเนต ไลน์การเคลือบและการเคลือบ PUR ใช้สำหรับการเคลือบที่มีความแข็งแรงสูงของฟิล์มฟังก์ชันต่างๆ เป็นหลัก (เช่น ฟิล์มตกแต่ง ฟิล์มป้องกัน และฟิล์มฟังก์ชันต่างๆ... ดูผลิตภัณฑ์ →
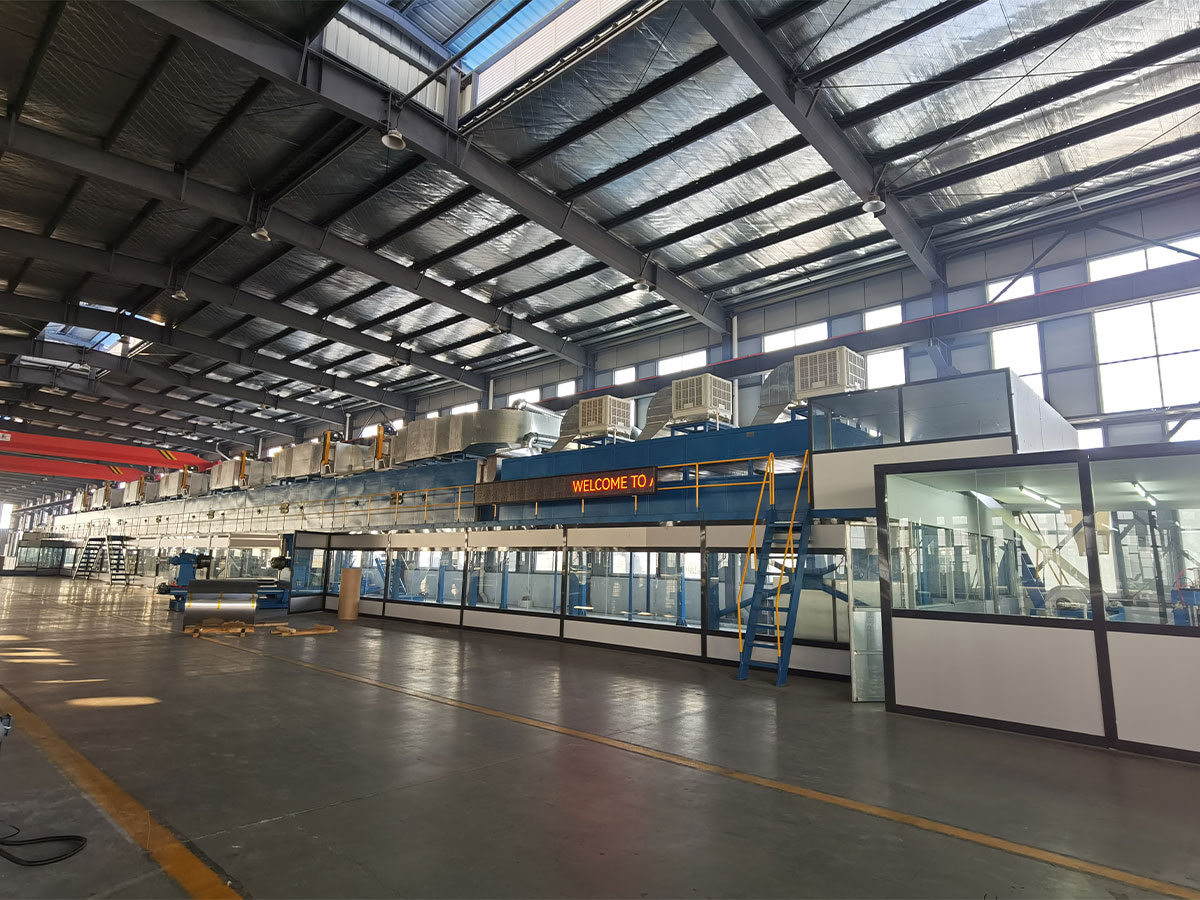
สำหรับการผลิตแผงคอมโพสิตอลูมิเนียมทนไฟ A2 และ B1 ขั้นตอนการเคลือบและขั้นตอนคอมโพสิตมักจะระบุร่วมกัน เกรดแกนกลาง ฟิล์มกาว และระบบการเคลือบประกอบกันเป็นสายโซ่ และจุดอ่อนที่สุดจะกำหนดประสิทธิภาพการยิงตามที่รายงานผลการทดสอบสามารถรองรับได้
 สายการผลิตแผงคอมโพสิตโลหะ A2 ในปี 2012 เราได้พัฒนาสายการผลิตแผงคอมโพสิตโลหะ A2 อย่างเป็นอิสระ ซึ่งเป็นสายการผลิตการเคลือบต่อเนื่องรุ่นที่สองที่ออกแบบมาโดยเฉพาะสำหรับการผลิต CL... ดูผลิตภัณฑ์ →
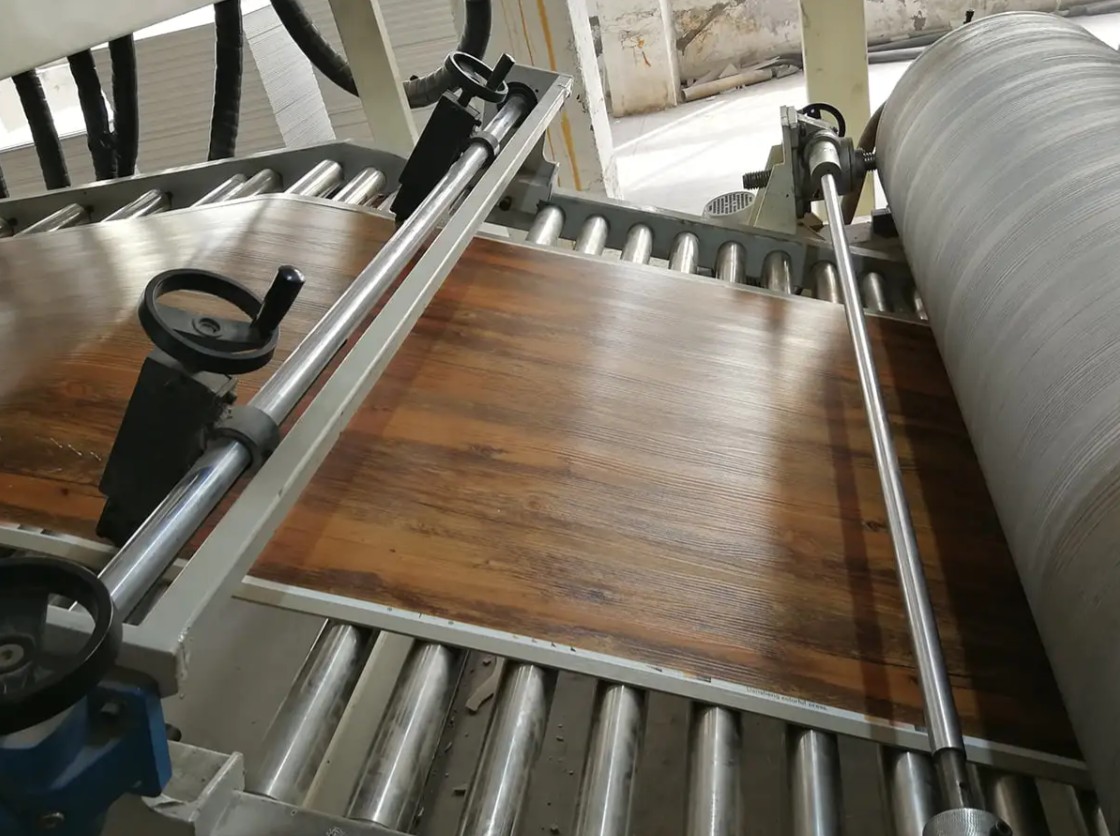
โรงงานที่ใช้พื้น SPC หนัง PVC และ PU หรือเทอร์โมพลาสติกคอมโพสิตเสริมเส้นใยต่อเนื่อง ต้องเผชิญกับตรรกะเดียวกันกับพื้นผิวที่แตกต่างกัน หน่วยการเคลือบหรือการเคลือบ ส่วนแรงดึง และอุปกรณ์นูนนูนด้านปลายน้ำ จำเป็นต้องได้รับการออกแบบทางวิศวกรรมให้เป็นเส้นเดียว แทนที่จะประกอบจากข้อเสนอที่แยกจากกัน
การตรวจสอบการจัดซื้อจัดจ้างก่อนที่คุณจะกระทำการ
การตรวจสอบเหล่านี้ใช้เวลาสองสามสัปดาห์และมักจะประหยัดได้มากกว่าค่าใช้จ่ายมาก:
- เดินงานวัสดุพิมพ์ของคุณเองตลอดช่วงความหนาของคุณเอง บนเส้นอ้างอิงของผู้สร้างหรือที่โรงงานพันธมิตร
- ถามว่าพารามิเตอร์ใดที่รับประกันได้ และวิธีวัดแต่ละตัวระหว่างการยอมรับ
- ยืนยันรายการชิ้นส่วนอะไหล่ รวมถึงระยะเวลาการบดซ้ำของลูกกลิ้งและซีลปั๊ม
- ตรวจสอบความแข็งของลูกกลิ้งและการรักษาพื้นผิว เนื่องจากลูกกลิ้งแบบอ่อนจะสูญเสียเม็ดมะยมภายในไม่กี่เดือนบนพื้นผิวที่มีฤทธิ์กัดกร่อน
- ยืนยันการรับน้ำหนักของพื้น ข้อกำหนดของฐานราก และการเชื่อมต่อระบบสาธารณูปโภคที่คุณต้องจัดเตรียม
- ตกลงเกี่ยวกับการติดตั้ง การทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน และการจัดการการสนับสนุนหลังการส่งมอบ
จุดความล้มเหลวทั่วไปและวิธีหลีกเลี่ยง
- ความหนาของขอบดริฟท์: โดยปกติแล้ว เม็ดมะยมแบบลูกกลิ้ง แรงกดหรือความหนืดของการเคลือบ ไม่ใช่ที่ปั๊ม วัดความกว้างเต็ม ไม่ใช่ตรงกลาง
- เปลือกส้มและการไหลไม่ดี: ตรวจสอบความสมดุลของตัวทำละลาย อุณหภูมิการเคลือบ และทางลาดในโซนเตาอบแรก
- การสูญเสียการยึดเกาะหลังจากการดัดงอ: โดยปกติแล้วปัญหาอยู่ระหว่างการรักษาหรือแข็งตัวมากเกินไปรวมกับสารตกค้างจากการปรับสภาพ
- รอยริ้วและรอยขีดข่วน: ลูกกลิ้งนำสึกหรอ ความตึงของรางไม่ถูกต้อง หรือการเคลือบแห้งติดบนลูกกลิ้ง
- ฟองอากาศใต้ฟิล์มเคลือบ: ความชื้นในพื้นผิว น้ำหนักเคลือบกาวมากเกินไป หรือแรงกดหยิกไม่คงที่
การบันทึกน้ำหนักการเคลือบ อุณหภูมิโลหะสูงสุด และความตึงของคอยล์ทุกตัวเป็นเครื่องมือวินิจฉัยที่ถูกที่สุดที่โรงงานสามารถเก็บไว้ได้ เมื่อข้อบกพร่องปรากฏขึ้น บันทึกมักจะแสดงว่าพารามิเตอร์ใดถูกย้ายก่อน
การเลือกผู้รับเหมาที่เข้าใจทั้งสายงาน
อุปกรณ์การเคลือบเป็นระบบ ไม่ใช่รายการแค็ตตาล็อก การปรับสภาพ การใช้งาน การบ่ม แรงดึง และการจัดการขั้นปลายต้องมีขนาดโดยเทียบกับซับสเตรตเดียวกันและเป้าหมายการผลิตเดียวกัน บริษัทก่อสร้างที่จัดหาไลน์แผงคอมโพสิต หน่วยเคลือบฟิล์ม เครื่องนูน และอุปกรณ์ปรับระดับ จะถูกใช้ในการแก้ไขส่วนต่อประสานระหว่างสิ่งเหล่านั้น ซึ่งเป็นต้นเหตุของความล่าช้าในการทดสอบการทำงานส่วนใหญ่ นอกจากนี้ยังช่วยได้เมื่อซัพพลายเออร์รายเดียวกันสามารถทดลองใช้วัสดุของคุณและปรับข้อกำหนดก่อนตัดเหล็กได้
ข้อได้เปรียบในการผลิตสายเคลือบคอยล์โลหะ จะแสดงเป็นปริมาณงานและจำนวนเศษซาก แทนที่จะแสดงอยู่ในโบรชัวร์เครื่องจักร ดังนั้นให้ถามถึงเอาต์พุตที่วัดได้ต่อกะ แทนที่จะแสดงกำลังการผลิตที่ติดตั้ง
เส้นเคลือบจะตัดสินโดยขดลวดที่ออกจากโรงงาน ไม่ใช่ความเร็วที่พิมพ์ไว้ในข้อเสนอ แก้ไขช่วงของวัสดุพิมพ์ ความทนทานต่อความหนาของชั้นเคลือบ ช่วงอุณหภูมิโลหะสูงสุด และวิธีการยอมรับก่อนที่จะหารือเรื่องราคา เปรียบเทียบใบเสนอราคาบนพื้นฐานนั้น และจะเห็นความแตกต่างที่สำคัญได้
หากคุณกำลังวางแผนกลุ่มการเคลือบ การเคลือบ หรือแผงคอมโพสิตใหม่และต้องการให้ตรวจสอบข้อมูลจำเพาะกับวัสดุของคุณเอง ส่งรายละเอียดวัสดุพิมพ์และผลลัพธ์เป้าหมายให้กับทีมวิศวกร และขอการกำหนดค่าบรรทัดโดยมีค่าความคลาดเคลื่อนเขียนเป็น