
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

ขดลวดอลูมิเนียมที่ทาสีหลังตัดและขึ้นรูปมักจะมีราคาต่อตารางเมตรมากกว่าขดลวดที่ทาสีแบบเดียวกันในขณะที่ยังคงเป็นขดลวดต่อเนื่องกัน ข้อเท็จจริงทางเศรษฐกิจดังกล่าวอธิบายได้ว่าทำไมอลูมิเนียมสำเร็จรูปจึงจำหน่ายส่วนใหญ่ในตลาดแผงหุ้ม หลังคา ป้าย และแผงอลูมิเนียมคอมโพสิต
คุณภาพของคอยล์อลูมิเนียมเคลือบจะพิจารณาจากสามจุด: ความสะอาดของแถบเมื่อไปถึงหัวเคลือบ ความเที่ยงตรงของหัววัดฟิล์ม และความร้อนของเตาอบที่กระจายตัวสม่ำเสมอเพียงใด สี ความเงา และอายุการใช้งานเป็นไปตามสามประการนี้ ไม่ใช่จากแบรนด์สีเพียงอย่างเดียว
การเคลือบคอยล์อลูมิเนียมอย่างต่อเนื่องทำงานอย่างไร
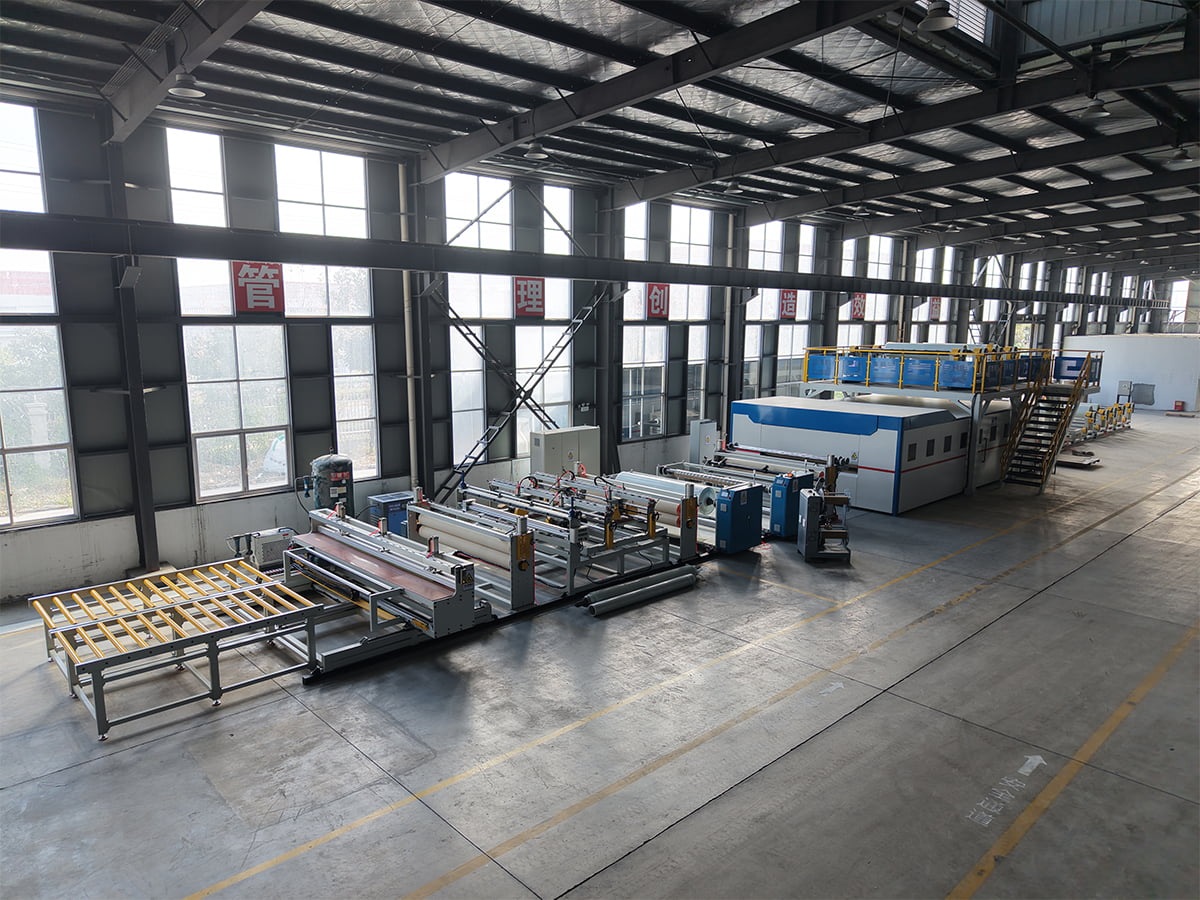
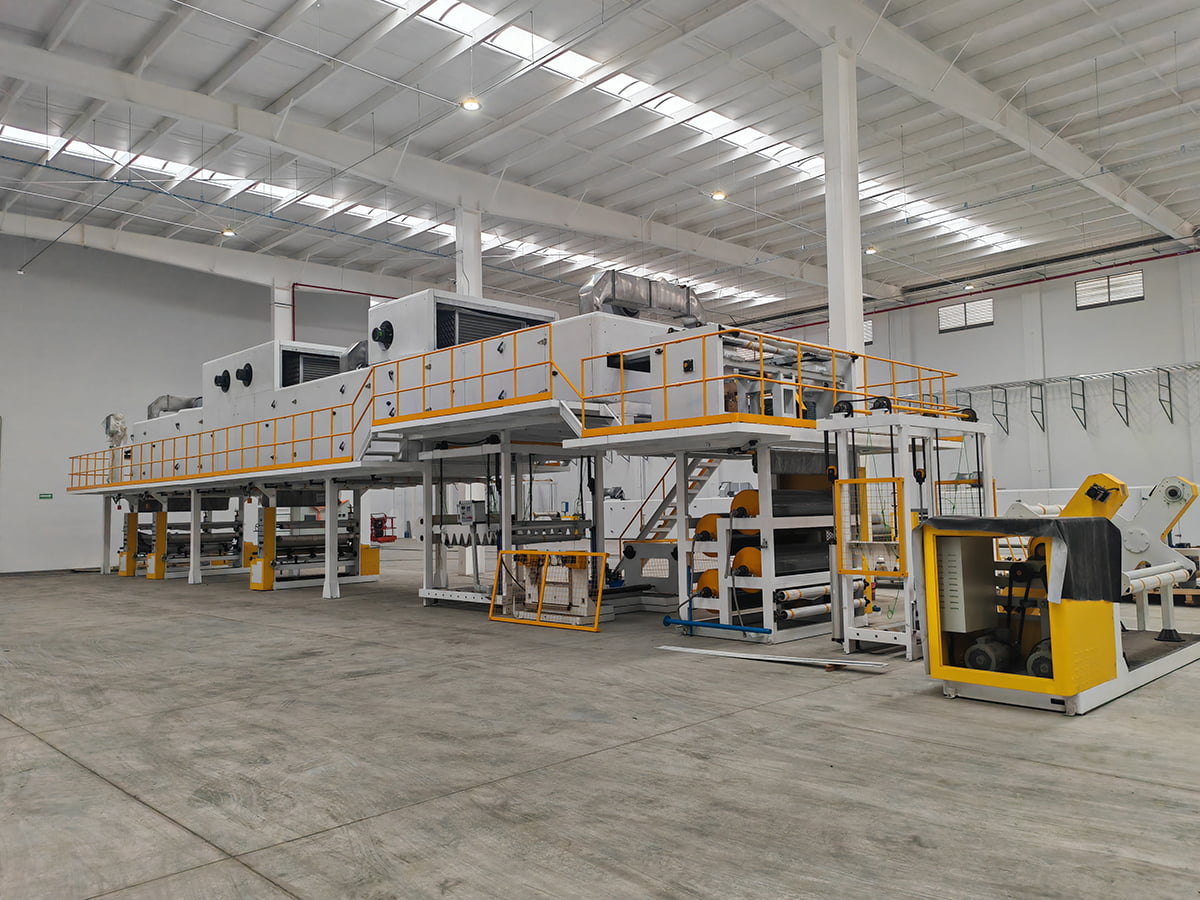
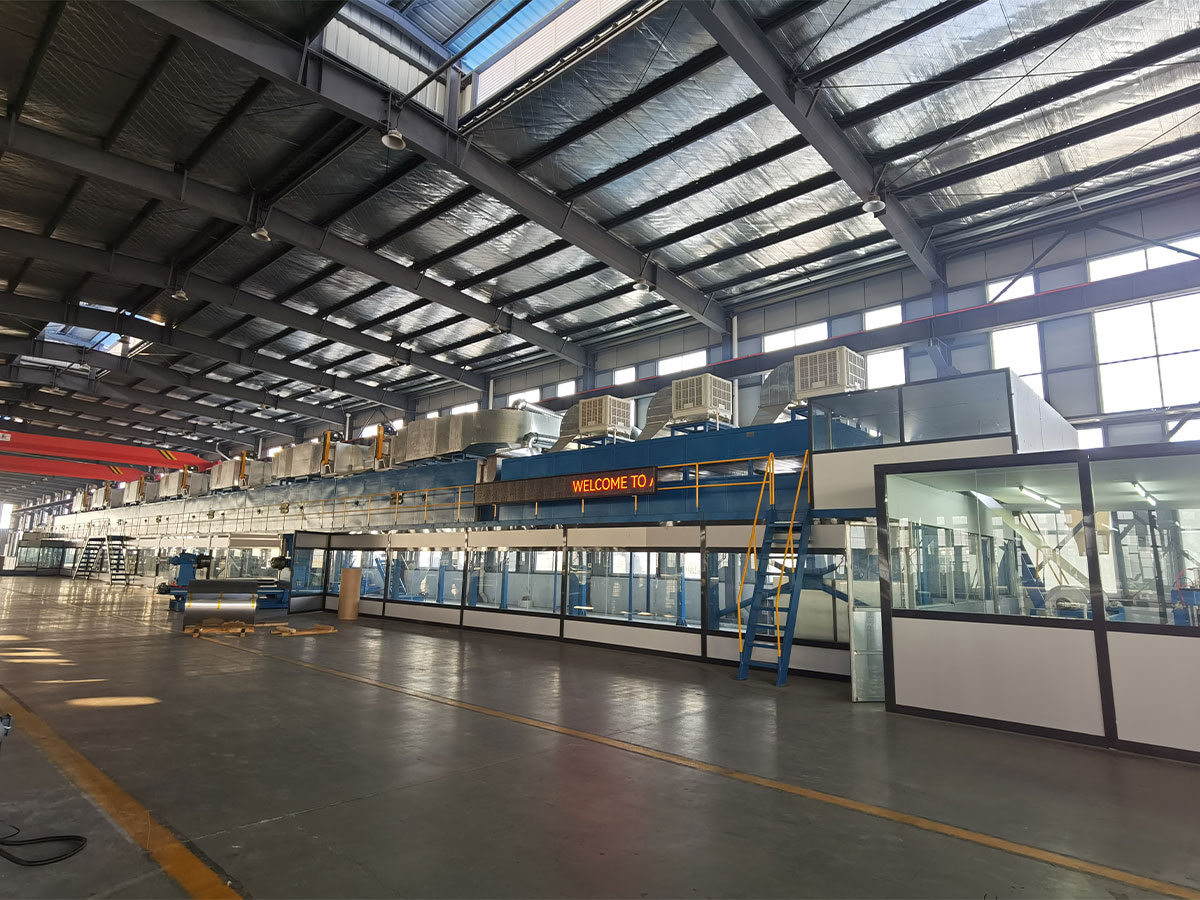
การเคลือบคอยล์เป็นกระบวนการอัตโนมัติที่ต่อเนื่องซึ่งใช้การเคลือบออร์แกนิกกับแถบโลหะก่อนที่จะตัดหรือขึ้นรูปแถบ อลูมิเนียมมาถึงในลักษณะขดลวด คลายออก ทำความสะอาด เตรียมสารเคมี เคลือบ บ่ม ระบายความร้อน และม้วนกลับเป็นขดลวดเคลือบสีล่วงหน้า เนื่องจากแถบไม่หยุดในระหว่างการทำงานอย่างต่อเนื่อง ความหนาของฟิล์ม การแข็งตัว และรูปลักษณ์จึงถูกกำหนดโดยพารามิเตอร์ของเครื่องจักร แทนที่จะขึ้นอยู่กับความรู้สึกของผู้ปฏิบัติงาน โดยทั่วไปเส้นทางสถาปัตยกรรมจะวิ่งด้วยความเร็ว 20 ถึง 60 เมตรต่อนาที โดยมีความกว้างของแถบ 600 ถึง 1,600 มิลลิเมตร และฟิล์มแห้งรวม 20 ถึง 27 ไมโครเมตร รวมสีรองพื้นด้วย
- การคลายเกลียวและการเย็บ: หางของคอยล์วิ่งเชื่อมต่อกับส่วนหัวของอันถัดไป และตะเข็บจะต้องผ่านเส้นโดยไม่ต้องทำเครื่องหมายลูกกลิ้ง
- การสะสม: ตัวสะสมทางเข้าจะเก็บแถบไว้เพื่อให้หัวเคลือบและเตาอบทำงานต่อไปโดยการเปลี่ยนคอยล์
- การทำความสะอาดและการบำบัดเบื้องต้น: การทำความสะอาดด้วยอัลคาไลน์ การล้าง การเคลือบด้วยการเปลี่ยนสารเคมี และเตาอบแบบแห้ง ขั้นตอนนี้จะตัดสินการยึดเกาะมากกว่าขั้นตอนอื่น
- สีรองพื้นและสีทับหน้า: ลูกกลิ้งเคลือบจะทาไพรเมอร์ ส่วนแฟลชออฟจะขจัดตัวทำละลายออก จากนั้นจึงทาสีทับหน้าตามมา
- การบ่ม: เตาอบหลายโซนนำโลหะ ไม่ใช่แค่อากาศ ไปสู่อุณหภูมิโลหะสูงสุดที่เคมีต้องการ
- การชุบแข็งและการม้วนกลับ: การระบายความร้อนจะทำให้แถบลดลงเหลืออุณหภูมิการจัดการ และขดลวดที่เสร็จแล้วจะถูกม้วนกลับภายใต้ความตึงเครียดที่ควบคุม
การเตรียมแถบจะตัดสินผลลัพธ์การยึดเกาะส่วนใหญ่
การทำความสะอาดที่ไม่สมบูรณ์จะหยุดการเคลือบคอนเวอร์ชันไม่ให้เท่ากัน และความล้มเหลวจะเกิดขึ้นในภายหลังเนื่องจากการสูญเสียการเคลือบตามแนวโค้งหรือขอบตัด ส่วนการทำความสะอาดจึงต้องยาวเพียงพอสำหรับความเร็วของสายการผลิตที่คุณใช้งานจริง และลูกกลิ้งส่วนเปียกจำเป็นต้องมีกำหนดการทำความสะอาด เนื่องจากสารเคมีที่แห้งจะถ่ายเทลงบนแถบโดยตรงเป็นเส้นทาง
 สายการทำความสะอาดล่วงหน้า ความสะอาดของพื้นผิวโลหะและคุณภาพของสารเคลือบที่เปลี่ยนสภาพทางเคมีเป็นตัวกำหนดความต้านทานการกัดกร่อน การยึดเกาะของสี และคุณภาพผลิตภัณฑ์ขั้นสุดท้ายโดยตรง ดูผลิตภัณฑ์ →
หัวเคลือบ การควบคุมฟิล์มและการรักษา
เส้นใช้หัวสามม้วนหรือสี่ม้วน ม้วนสามม้วนดูแลรักษาง่ายกว่า ในขณะที่สี่ม้วนควบคุมฟิล์มบางมากได้ละเอียดกว่าและเหมาะกับเส้นที่พิมพ์ด้วย ความหนาของฟิล์มถูกกำหนดโดยอัตราส่วนความเร็วระหว่างหัวพ่นและแถบ ดังนั้นความเร็วที่มั่นคงและความตึงที่มั่นคงจึงมาก่อน ยิ่งไปกว่านั้น การบ่มน้อยเกินไปจะทำให้เกิดความต้านทานและความยืดหยุ่นของตัวทำละลาย ในขณะที่การแข็งตัวมากเกินไปจะทำให้เกิดสีและความเหนียว ตัวแปรควบคุมคืออุณหภูมิโลหะสูงสุด ซึ่งวัดที่แถบ โดยทั่วไปจะอยู่ที่ประมาณ 230 ถึง 249 องศาเซลเซียสสำหรับ พีวีดีเอฟ และ 216 ถึง 232 องศาเซลเซียสสำหรับโพลีเอสเตอร์ ยืนยันหน้าต่างกับผู้จำหน่ายสารเคลือบก่อนตั้งเตาอบ
ระบบการเคลือบและตำแหน่งที่แต่ละระบบเหมาะสม
ไม่มีการเคลือบเพียงครั้งเดียวครอบคลุมทุกการสัมผัส ตัวเลือกขึ้นอยู่กับสภาพแวดล้อมที่ผลิตภัณฑ์สำเร็จรูปจะเผชิญ การขึ้นรูปขดลวดในภายหลัง และระยะเวลาที่สีและความเงาต้องคงอยู่
| ระบบการเคลือบ | ฟิล์มแห้งรวมทั่วไป | หน้าต่างการรักษา | เหมาะที่สุดกับ | ข้อจำกัดหลัก |
|---|---|---|---|---|
| โพลีเอสเตอร์ | 18 ถึง 25 ไมโครเมตร | 216 ถึง 232 C | แผงตกแต่งภายใน ป้าย งานหุ้มเบา | ชอล์กและจางหายไปกลางแจ้ง |
| โพลีเอสเตอร์ดัดแปลงซิลิกอน | 20 ถึง 25 ไมโครเมตร | 220 ถึง 235 องศาเซลเซียส | งานหลังคาและผนังในสภาพอากาศปานกลาง | ความต้านทานต่อตัวทำละลายอ่อนกว่า PVDF |
| PVDF | 23 ถึง 27 ไมโครเมตร | 230 ถึง 249 องศาเซลเซียส | ภายนอกอาคาร การเปิดรับชายฝั่งและอุตสาหกรรม | ต้นทุนสูงขึ้น หน้าต่างการรักษาแคบลง |
| โพลียูรีเทน | 20 ถึง 25 ไมโครเมตร | 210 ถึง 230 องศาเซลเซียส | การเคลือบฟิล์มและการตกแต่งภายในระดับพรีเมียม | ความไวต่อความชื้นในการจัดเก็บ |
| ไพรเมอร์อีพ็อกซี่ | 5 ถึง 7 ไมโครเมตร | กำหนดโดยทับหน้า | ชั้นฐานการยึดเกาะและการกัดกร่อน | ชอล์กหากปล่อยทิ้งไว้โดยไม่เคลือบ |
ปฏิบัติตามกฎสองข้อ สีทับหน้า PVDF บนไพรเมอร์บางหรือไม่สม่ำเสมอยังคงล้มเหลวที่ขอบตัด เนื่องจากการกัดกร่อนเริ่มต้นที่โลหะที่ถูกเปิดเผย และการเคลือบที่บ่มที่ด้านล่างของหน้าต่างสามารถผ่านการทดสอบด้วยสายตาและยังคงล้มเหลวในการทดสอบการถูด้วยตัวทำละลายหรือการทดสอบการโค้งงอในวันเดียวกัน
การทดสอบการปล่อยขดลวดเคลือบ
การทดสอบการวางจำหน่ายนั้นรวดเร็ว ทำลายล้าง และเฉพาะเจาะจง ตัวอย่างมาจากส่วนหัว ตรงกลาง และส่วนท้ายของแต่ละคอยล์ เนื่องจากชุดที่ดูถูกต้องยังคงอาจล้มเหลวอย่างใดอย่างหนึ่งต่อไปนี้
- ความหนาของฟิล์มแห้ง ให้อ่านบนแถบด้วยเกจแม่เหล็กหรือกระแสไหลวน เทียบกับค่าความคลาดเคลื่อนประมาณบวกหรือลบ 2 ไมโครเมตร
- การยึดเกาะแบบ T-bend โดยที่คูปองงอกลับเข้าที่และดึงเทปเพื่อตรวจสอบการสูญเสียการเคลือบ ผลิตภัณฑ์ภายนอกมักจะต้องผ่าน 1T หรือ 2T
- MEK ถูสองครั้ง ซึ่งระบุระดับการแข็งตัวมากกว่าประสิทธิภาพทางเคมีในระยะยาว
- ผลกระทบย้อนกลับ เป็นการยืนยันว่าสารเคลือบคงสภาพการเสียรูปกะทันหัน ไม่ใช่แค่การโค้งงอช้าๆ เท่านั้น
- ความเงาที่ 60 องศา และความแตกต่างของสี โดยวัดเทียบกับตัวอย่างที่ได้รับอนุมัติ โดยปกติเดลต้า E จะอยู่ที่ประมาณ 1.0 หรือแน่นกว่าสำหรับแผงที่จะวางเคียงข้างกัน
- สเปรย์เกลือหรือการสัมผัสความชื้น โดยทั่วไป 1,000 ชั่วโมง ใช้สำหรับการรับรองคุณสมบัติมากกว่าทุกชุด
การตรวจสอบเหล่านี้มีราคาถูกและสามารถทำซ้ำได้ แต่ไม่ได้แทนที่ข้อมูลสภาพอากาศภายนอก และไม่ควรปล่อยการเคลือบที่หายแล้วออกนอกหน้าต่างที่เผยแพร่
การระบุเส้นเคลือบ: ตัวเลขที่สำคัญ
การซื้อสายมักจะเริ่มต้นด้วยราคาและสิ้นสุดด้วยรายละเอียดที่เป็นตัวกำหนดผลตอบแทน รายการเหล่านี้ควรค่าแก่การแก้ไขเป็นลายลักษณ์อักษรก่อนที่จะลงนามในสัญญา
- ช่วงความกว้างและความหนาของแถบ รวมถึงความกว้างที่แคบที่สุดที่คุณจะวิ่งจริง เนื่องจากเม็ดมะยมลูกกลิ้งมีพฤติกรรมแตกต่างออกไปที่ขอบของช่วง
- ความเร็วของเส้นและเวลาในการเปลี่ยนคอยล์ เนื่องจากความจุของตัวสะสมจะกำหนดระยะเวลาที่เส้นวิ่งระหว่างคอยล์
- การกำหนดค่าหัวเคลือบ สามม้วนหรือสี่ม้วน และจำนวนหัวที่จะติดสำหรับสีรองพื้น สีทับหน้า และสีรองพื้นใดๆ
- การแบ่งเขตเตาอบและการควบคุมอุณหภูมิโลหะสูงสุด รวมถึงความสามารถในการยึดหน้าต่างการรักษาที่ความเร็วบรรทัดทั้งต่ำสุดและสูงสุด
- ความยาวส่วนก่อนการบำบัดและเคมี ตรงกับความเร็วของสายทำให้เวลาในการสัมผัสไม่เปลี่ยนแปลงสั้น
- การปรับระดับความตึงและการควบคุมความตึงของแถบ ซึ่งส่งผลต่อความเรียบ ความสม่ำเสมอของการเคลือบ และเศษหลุดจากตะเข็บ
- ระยะเวลาในการเปลี่ยนสีและการสนับสนุนอะไหล่ ตัวเลขที่ไม่ค่อยปรากฏในใบเสนอราคาแต่ปรากฏในทุกกะ
 สายเคลือบสี ด้วยกระบวนการอัตโนมัติและอัจฉริยะ สายการผลิตการเคลือบให้การเคลือบผิวที่สวยงาม ทนทาน และใช้งานได้หลากหลายสำหรับ ... ดูผลิตภัณฑ์ →
ผู้ซื้อควรถามด้วยว่าสายการผลิตจัดการกับการเปลี่ยนแปลงจากเคมีในการเคลือบแบบหนึ่งไปสู่อีกแบบหนึ่งได้อย่างไร และอุปกรณ์เดียวกันนี้สามารถใช้งานการพิมพ์หรือการเคลือบฟิล์มได้หรือไม่ เนื่องจากตัวเลือกเหล่านั้นจะเปลี่ยนส่วนผสมของผลิตภัณฑ์ตลอดอายุการใช้งานของเครื่องจักร ความเร็วเรตติ้งตัดสินใจได้น้อยมากด้วยตัวมันเอง ซึ่งเป็นเหตุผลว่าทำไม ข้อได้เปรียบในการผลิตสายเคลือบคอยล์โลหะ พิจารณาจากผลผลิตประจำปีและการสูญเสียจากการเปลี่ยนแปลงได้ดีกว่าจากตัวเลขในโบรชัวร์
ข้อบกพร่อง สาเหตุ และการแก้ไขเบื้องต้น
ปัญหาการเคลือบส่วนใหญ่เกิดขึ้นซ้ำ และส่วนใหญ่ย้อนกลับไปที่ความสะอาดของแถบ การวัดแสงฟิล์ม หรือการแก้ไข
| ข้อบกพร่อง | สาเหตุน่าจะ | การแก้ไขครั้งแรก |
|---|---|---|
| การเคลือบผิวจะยกขึ้นตามขอบตัด | ไพรเมอร์บางที่ขอบหรือการเตรียมการที่ไม่สมบูรณ์ | ตรวจสอบฟิล์มไพรเมอร์และระยะเวลาสัมผัสในการทำความสะอาด |
| มีเส้นวิ่งไปในทิศทางของขดลวด | ลูกกลิ้งปนเปื้อนหรือสารเคมีตกค้างแห้ง | ทำความสะอาดการเคลือบและลูกกลิ้งส่วนเปียก |
| ลักษณะเปลือกส้ม | การกักเก็บตัวทำละลายหรือการแยกฟิล์มไม่สม่ำเสมอ | ปรับโซนแฟลชปิดและความเร็วลูกกลิ้ง |
| สีล่องลอยไปเป็นชุด | ความแปรผันของอุณหภูมิโลหะสูงสุดระหว่างคอยล์ | บันทึกอุณหภูมิของแถบต่อคอยล์ และตรวจสอบหน้าต่างการรักษาอีกครั้ง |
| พองตัวหลังจากการบ่ม | ความชื้นบนแถบหรืออยู่ระหว่างการบ่ม | ตรวจสอบเตาอบแห้งและล้าง |
| การยึดเกาะโค้งงอไม่ดี | การแข็งตัวมากเกินไปหรือไพรเมอร์ที่อยู่นอกช่วงความหนา | ลดอุณหภูมิโลหะสูงสุดและตรวจสอบฟิล์มไพรเมอร์ |
การเลือกซัพพลายเออร์สำหรับสายการเคลือบ
ซัพพลายเออร์สองรายสามารถเสนอราคาความเร็วของสายการผลิตและความกว้างของแถบเดียวกันได้ แต่ยังคงส่งมอบอุปกรณ์ที่แตกต่างกันมาก ดังนั้นจึงคุ้มค่าที่จะถามว่าช่างก่อสร้างทำอะไรนอกเหนือจากไลน์การเคลือบ ซัพพลายเออร์ที่จัดหาวัสดุที่ใช้ปลายน้ำจะเข้าใจถึงพฤติกรรมของอุปกรณ์ในการผลิต ไม่ใช่แค่เพียงวิธีการดึงออกมาเท่านั้น
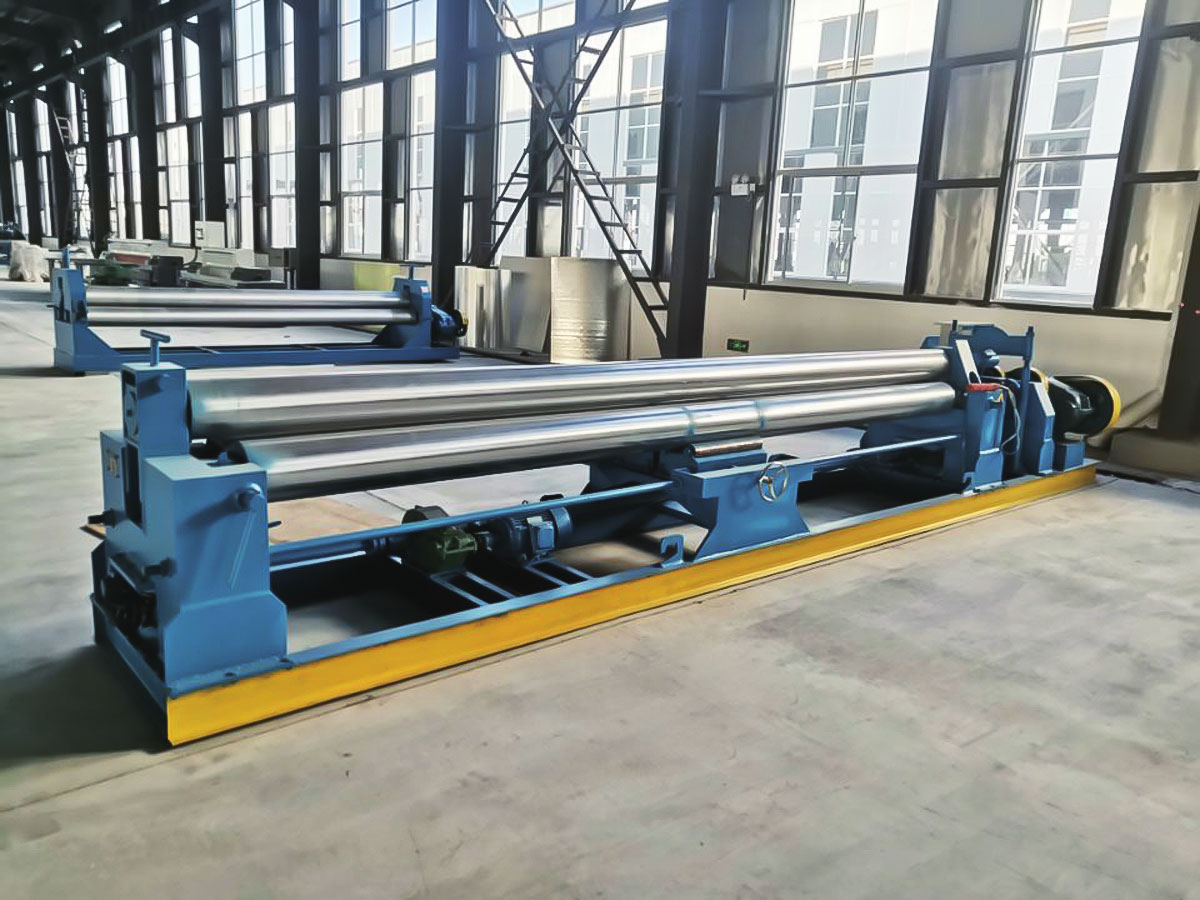
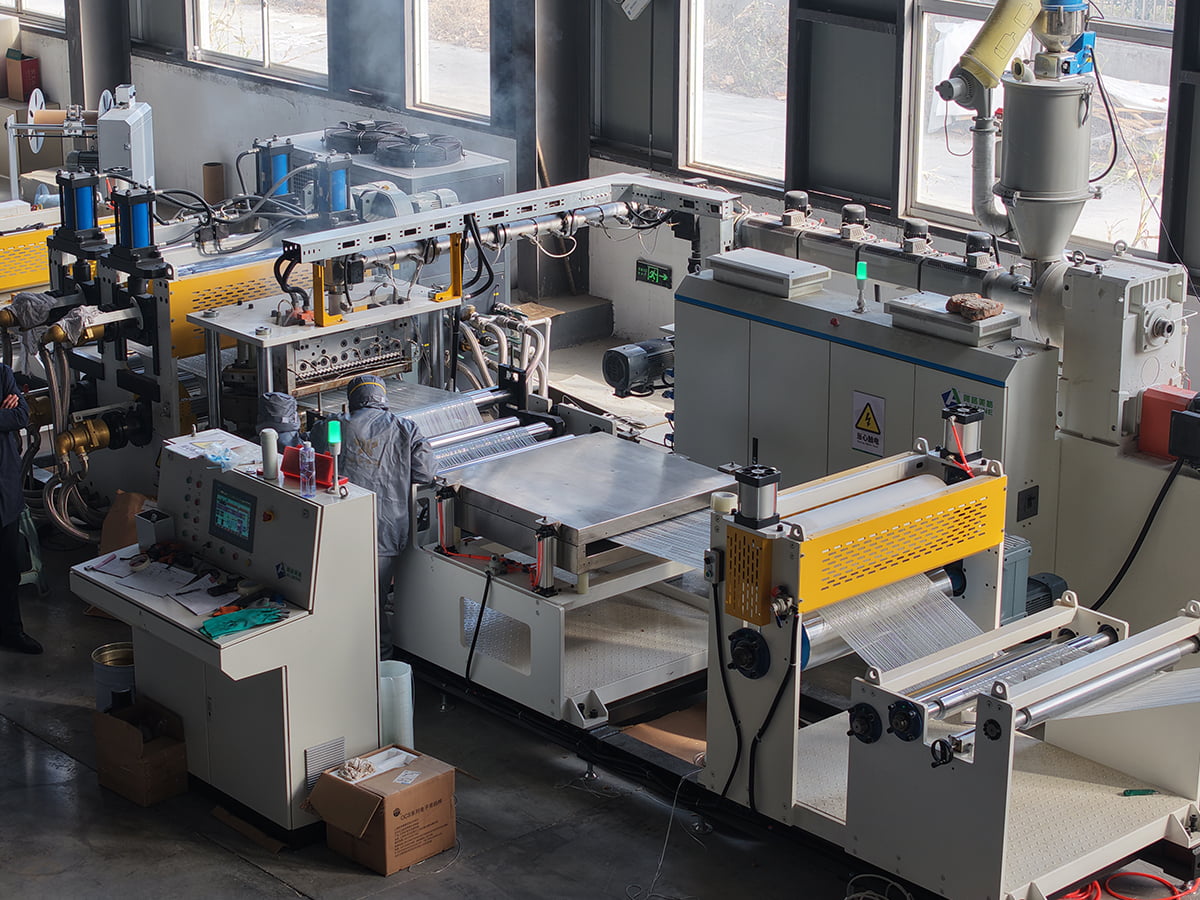
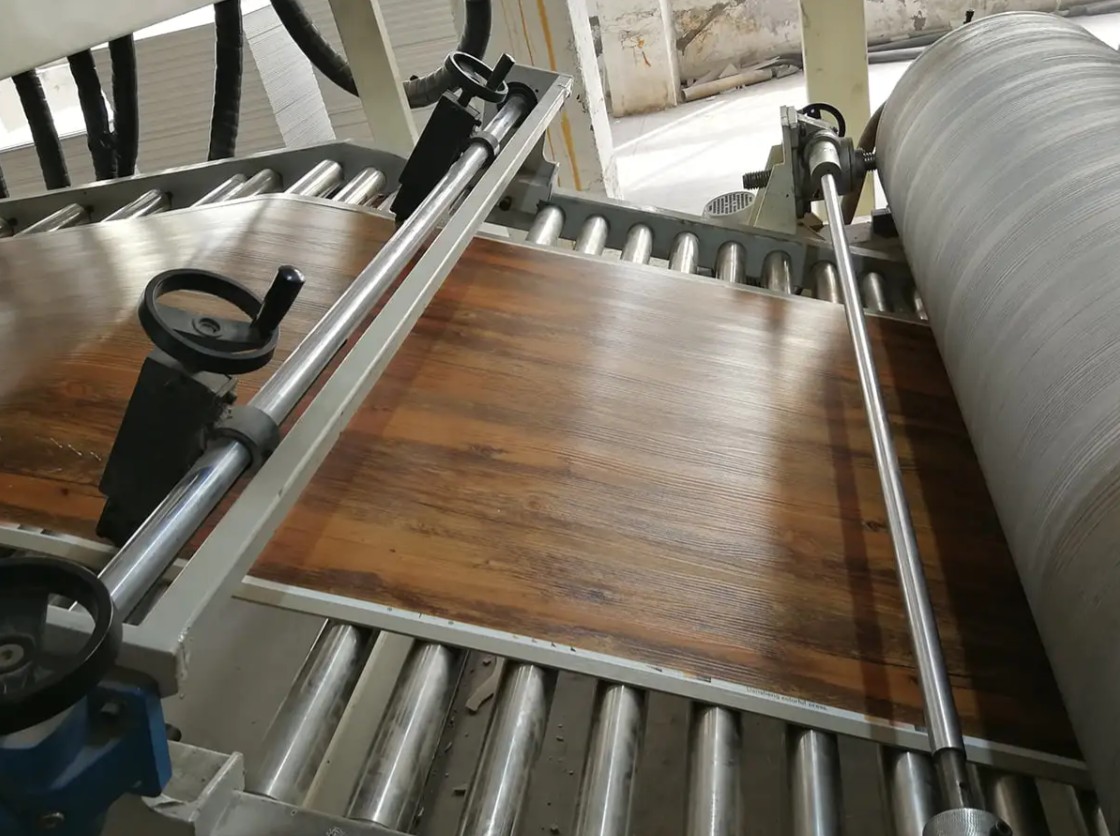
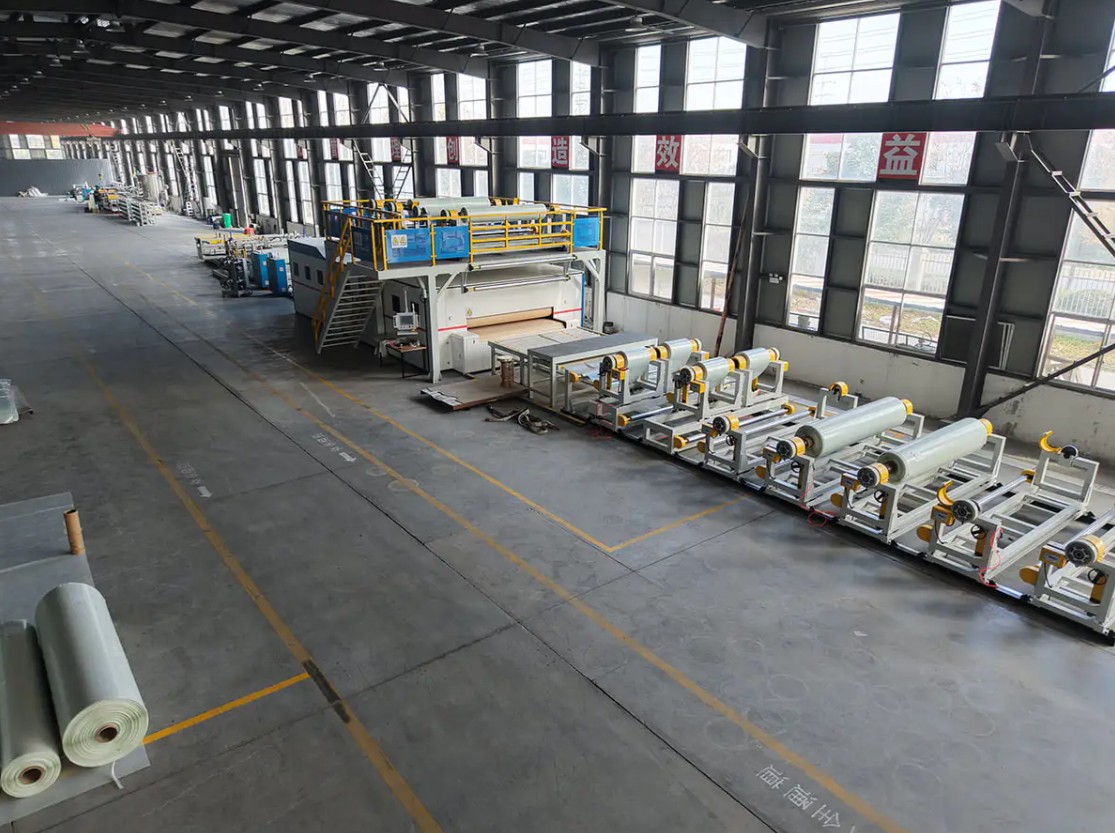
JiangSu XieCheng Intelligent Equipment Co., Ltd. ซึ่งตั้งอยู่ในเขตพัฒนาเศรษฐกิจ Jinhu ในเมืองหวยอัน มณฑลเจียงซู ได้สร้างสายการผลิตการเคลือบและการพิมพ์คอยล์โลหะ ไลน์การทำความสะอาดก่อนการบำบัด ไลน์ PUR และการเคลือบฟิล์ม และไลน์การเคลือบลูกกลิ้งและสเปรย์แบบรวม ประวัติความเป็นมาของเครื่องจักรย้อนกลับไปในปี 2004 เมื่อบริษัทรุ่นก่อนเริ่มผลิตเครื่องเคลือบแผงอะลูมิเนียมคอมโพสิตและไลน์การเคลือบสี ปัจจุบันบริษัทดำเนินธุรกิจในฐานะบริษัทในเครือของ Jiangsu Aludeco New Materials ที่เป็นเจ้าของเครื่องจักรทั้งหมด และยังเป็นผู้จัดหาคอยล์แกนไฟ A2 คอยล์อลูมิเนียมเคลือบล่วงหน้า และฟิล์มเชื่อมโพลีเมอร์ เพื่อให้วิศวกรมองเห็นคอยล์เคลือบจากทั้งสองด้านของเครื่องจักร
ภายในกลุ่ม ALMINE ที่กว้างขึ้น การดำเนินงานดังกล่าวได้รับการยอมรับว่าเป็นศูนย์วิจัยเทคโนโลยีวิศวกรรมประจำจังหวัดสำหรับแผงอะลูมิเนียมคอมโพสิตทนไฟเกรด A2 และอุปกรณ์การผลิต และยังได้รับการจัดอันดับเครดิตคุณภาพเกรด AA กลุ่มผลิตภัณฑ์แผงอลูมิเนียมคอมโพสิตเกรด A2 ได้รับการขนานนามว่าเป็นอุปกรณ์หลักและส่วนประกอบหลักชุดแรกของมณฑลเจียงซู กลุ่มผลิตภัณฑ์ที่กว้างขึ้นครอบคลุมถึงเส้นแผงคอมโพสิตโลหะ, เส้นปูพื้น SPC, เส้นเคลือบหนัง PVC และ PU, เส้นคอมโพสิต CFRT และอุปกรณ์ที่ปรับแต่งที่ไม่ได้มาตรฐาน รองรับหลังการส่งมอบโดยการสนับสนุนระยะไกล บริการถึงที่ และอะไหล่
 สายการเคลือบและการพิมพ์อลูมิเนียม / เหล็กม้วน อุปกรณ์เสริมอุปกรณ์ ดูผลิตภัณฑ์ →
เมื่อเปรียบเทียบข้อเสนอ ให้วางรายการข้อมูลจำเพาะด้านบนไว้ข้างอุปกรณ์ที่เสนอ และสอบถามว่าอุณหภูมิสูงสุดของโลหะและความทนทานต่อฟิล์มได้รับการตรวจสอบที่โรงงานก่อนจัดส่งอย่างไร การสนทนาดังกล่าวมักจะแยกผู้สร้างที่จริงจังออกจากผู้ขายแคตตาล็อก สามารถติดต่อทีมงานวิศวกรได้ทาง หน้าการติดต่อ เพื่อหารือเกี่ยวกับความกว้างของแถบ เคมีการเคลือบ และผลลัพธ์เป้าหมายสำหรับโครงการเฉพาะ
การเคลือบคอยล์อะลูมิเนียมให้ผลตอบแทนที่เหมือนกันในโรงงานทุกแห่ง นั่นคือ การทำงานอย่างต่อเนื่องก่อนการขึ้นรูป พร้อมการควบคุมความสะอาดของแถบอย่างเข้มงวด การวัดปริมาณฟิล์ม และการบ่ม เส้นที่ซื้อตามราคาเพียงอย่างเดียวมีแนวโน้มที่จะแสดงจุดอ่อนในด้านระยะเวลาการเปลี่ยน ปัญหาเรื่องสี และการกัดกร่อนของขอบในอีกสองหรือสามปีต่อมา
รับตัวแปรทั้งสามนั้นให้ถูกต้องแล้วส่วนที่เหลือจะตามมา สีคงอยู่ โค้งงอได้ ตัดขอบเป็นครั้งสุดท้าย และคอยล์จะหลุดออกจากเส้นตามข้อกำหนดที่สัญญาไว้เมื่อถึงส่วนหน้า