
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

เส้นปูพื้น SPC ห้าชั้นที่ทำงานด้วยความเร็วห้าถึงหกเมตรต่อนาทีสามารถสูญเสียผลผลิตครึ่งหนึ่งไปสู่บางสิ่งที่มีขนาดเล็กเท่ากับการดริฟท์ความหนา 0.1 มม. ผู้ปฏิบัติงานมองเห็นมันบนพาเลทที่เสร็จแล้ว ไม่ใช่ที่แม่พิมพ์ และเมื่อถึงเวลานั้น เครื่องอัดรีดก็ได้ดันไม้กระดานนอกมาตรฐานออกไปหลายร้อยเมตรแล้ว รูปแบบเดียวกันนี้จะปรากฏบนเส้นเทป CFRT, เส้นเคลือบหนัง PVC และ PU และเส้นเคลือบคอมโพสิตโลหะ เครื่องมีความสามารถ กระบวนการไม่ได้รับการแก้ไขเร็วพอ
นั่นคือกรณีที่แท้จริงสำหรับระบบอัตโนมัติของเครื่องจักรอัดขึ้นรูป มันไม่ได้เกี่ยวกับการเปลี่ยนผู้ปฏิบัติงาน และไม่เกี่ยวกับการซื้อคอนโทรลเลอร์ที่แพงที่สุดในตลาด เป็นเรื่องเกี่ยวกับการปิดลูปที่กำหนดความหนา การยึดเกาะ และคุณภาพของพื้นผิว และการปิดลูปอย่างรวดเร็วพอที่จะแก้ไขได้ก่อนที่วัสดุจะสูญเปล่า ทุกสิ่งด้านล่างนี้ตามมาจากแนวคิดเดียวนั้น
จริงๆ แล้วระบบอัตโนมัติของเครื่องจักรอัดรีดครอบคลุมอะไรบ้าง
บนสายการผลิตคอมโพสิตแบบอัดรีด ระบบอัตโนมัติคือชุดของลูปควบคุมแทนที่จะเป็นคุณสมบัติเดียว สายการผลิตสามารถทำงานอัตโนมัติได้ดีในที่เดียวและควบคุมการทำงานปลายน้ำในระยะ 2 เมตรได้อย่างสมบูรณ์ ซึ่งเป็นเหตุผลว่าทำไมโรงงานสองแห่งที่ใช้อุปกรณ์ที่คล้ายกันจึงได้ผลผลิตที่แตกต่างกันมาก ลูปที่สำคัญที่สุดคือ:
- การป้อนและการจ่ายแบบละลาย: การป้อนเรซิน ฟิลเลอร์ และสารเติมแต่งแบบกราวิเมตริกหรือตามปริมาตร โดยยึดไว้เป็นแถบแคบๆ เพื่อให้สกรูไม่ต้องชดเชยการคอที่หิวโหย
- ความเร็วของสกรูและแรงดันหลอมเหลว: ความดันที่ทางเข้าของแม่พิมพ์คือตัวเลขที่เผยให้เห็นสิ่งที่เกิดขึ้นภายในกระบอกสูบ และควรขับเคลื่อนความเร็วของสกรู ไม่ใช่ในทางกลับกัน
- อุณหภูมิบาร์เรลและแม่พิมพ์: การควบคุมโซนที่มีความละเอียดเพียงพอเพื่อรักษาความหนืดของของเหลวให้คงที่ในระยะยาว รวมถึงการเริ่มต้นและการเปลี่ยนแปลงวัสดุ
- การควบคุมเกจ: เกจวัดความหนาหรือน้ำหนักพื้นฐานป้อนกลับเพื่อปรับขอบแม่พิมพ์ ช่องว่างม้วนหรือความเร็วของเส้น ดังนั้นการแก้ไขจะเป็นไปโดยอัตโนมัติมากกว่าที่ผู้ปฏิบัติงานเป็นผู้ริเริ่ม
- การซิงโครไนซ์ความเร็วและแรงตึง: การดึงออก ม้วนเคลือบ ม้วนพิมพ์ลายนูน และตัวม้วนที่ติดตามการอ้างอิงหลักหนึ่งรายการ ดังนั้น รางจึงไม่ยืดหรือหย่อน
- การม้วน การตัดแต่ง และการควบคุมขอบ: การม้วนแบบตึงคงที่และการตัดขอบอัตโนมัติ ซึ่งทำให้ม้วนที่เสร็จแล้วสามารถขายได้
ลูปเหล่านี้อยู่ในระดับที่ใช้งานได้จริงสี่ระดับ การควบคุมแบบแมนนวลอาศัยผู้ปฏิบัติงานอ่านเกจและหมุนวงล้อจักร การควบคุมสูตรแบบวงเปิดจะจัดเก็บการตั้งค่าต่อผลิตภัณฑ์แต่ไม่ตอบสนองต่อการดริฟท์ การควบคุมแบบวงปิดด้วยเกจหรือเซ็นเซอร์ความดันจะแก้ไขได้ด้วยตัวเอง การควบคุมดูแลทั้งสายงานเพิ่มการบันทึกข้อมูล การเตือน และการตรวจสอบย้อนกลับ ซึ่งโดยปกติแล้วคือสิ่งแรกที่ฝ่ายตรวจสอบของลูกค้าขอดู
ที่ซึ่งระบบอัตโนมัติตอบแทนก่อน
งบประมาณการทำงานอัตโนมัติมีจำกัด ดังนั้นลำดับการใช้จ่ายจึงมีความสำคัญมากกว่ายอดรวม ในโรงงานประกอบส่วนใหญ่ การควบคุมเกจและการควบคุมความตึงจะชำระคืนต้นทุนได้เร็วกว่าสิ่งอื่นใด เนื่องจากโรงงานเหล่านี้จะโจมตีเศษซากและดาวน์เกรด ซึ่งมองเห็นได้ในงบดุลทุกวัน เวลาและการใช้พลังงานที่เปลี่ยนแปลงมักจะมาเป็นอันดับสอง
| วงควบคุม | การดำเนินการด้วยตนเอง | การดำเนินงานแบบวงปิด | ผลกระทบทางการเงินหลัก |
|---|---|---|---|
| ความหนาและน้ำหนักพื้นฐาน | การแก้ไขหลังจากพบการดริฟท์ | การแก้ไขอย่างต่อเนื่องจากสัญญาณเกจ | เศษซากน้อยลง ลดระดับลง มิเตอร์ขายได้มากขึ้น |
| แรงดันหลอมเหลวและความเร็วของสกรู | ปรับไล่แรงดันสวิง | ความดันถือเป็นตัวแปรควบคุม | ขนาดที่มั่นคง การปฏิเสธการเริ่มต้นน้อยลง |
| ความตึงเครียดของเว็บ | การหย่อนหรือยืดที่มองเห็นได้เมื่อความเร็วสูงขึ้น | ความตึงเครียดที่จัดขึ้นโดยนักเต้นหรือการตอบสนองของโหลดเซลล์ | ริ้วรอยน้อยลง การยึดเกาะดีขึ้น การแตกหักน้อยลง |
| การแบ่งเขตอุณหภูมิ | ค่าที่อ่านได้จะลอยไปเมื่อสภาวะแวดล้อมเปลี่ยนแปลง | การควบคุม PID ในแต่ละโซน | พื้นผิวที่สม่ำเสมอตลอดกะ |
| การเปลี่ยนแปลงสูตร | ค่าที่ตั้งด้วยมือ ทดลองหลายเมตร | พารามิเตอร์ที่จัดเก็บถูกเรียกคืนในขั้นตอนเดียว | ระยะเวลาหยุดทำงานสั้นลงระหว่างเกรดผลิตภัณฑ์ |
วิธีง่ายๆ ในการกำหนดขนาดการใช้จ่ายคือการวัดอัตราเศษซากและอัตราการดาวน์เกรดเป็นเวลาหนึ่งเดือน จากนั้นประมาณว่าแต่ละส่วนมีสาเหตุมาจากการเปลี่ยนแปลงของความหนา ความตึงเครียด หรืออุณหภูมิมากน้อยเพียงใด ระบบอัตโนมัติที่ลบครึ่งหนึ่งของการเปลี่ยนแปลงนั้นมักจะให้ผลตอบแทนที่ดีภายในสองปีในสายการทำงานสองหรือสามกะ
จับคู่ระดับการทำงานอัตโนมัติกับผลิตภัณฑ์ที่คุณสร้าง
ผลิตภัณฑ์การอัดขึ้นรูปและการเคลือบที่แตกต่างกันให้ความสำคัญกับลูปที่แตกต่างกัน ชุดควบคุมที่เหมาะสำหรับวัสดุชนิดหนึ่งอาจมีขนาดใหญ่เกินไป หรือเพียงมุ่งไปที่ตัวแปรที่ไม่ถูกต้องสำหรับอีกวัสดุหนึ่งก็ได้
CFRT และเส้นคอมโพสิตเทอร์โมพลาสติก
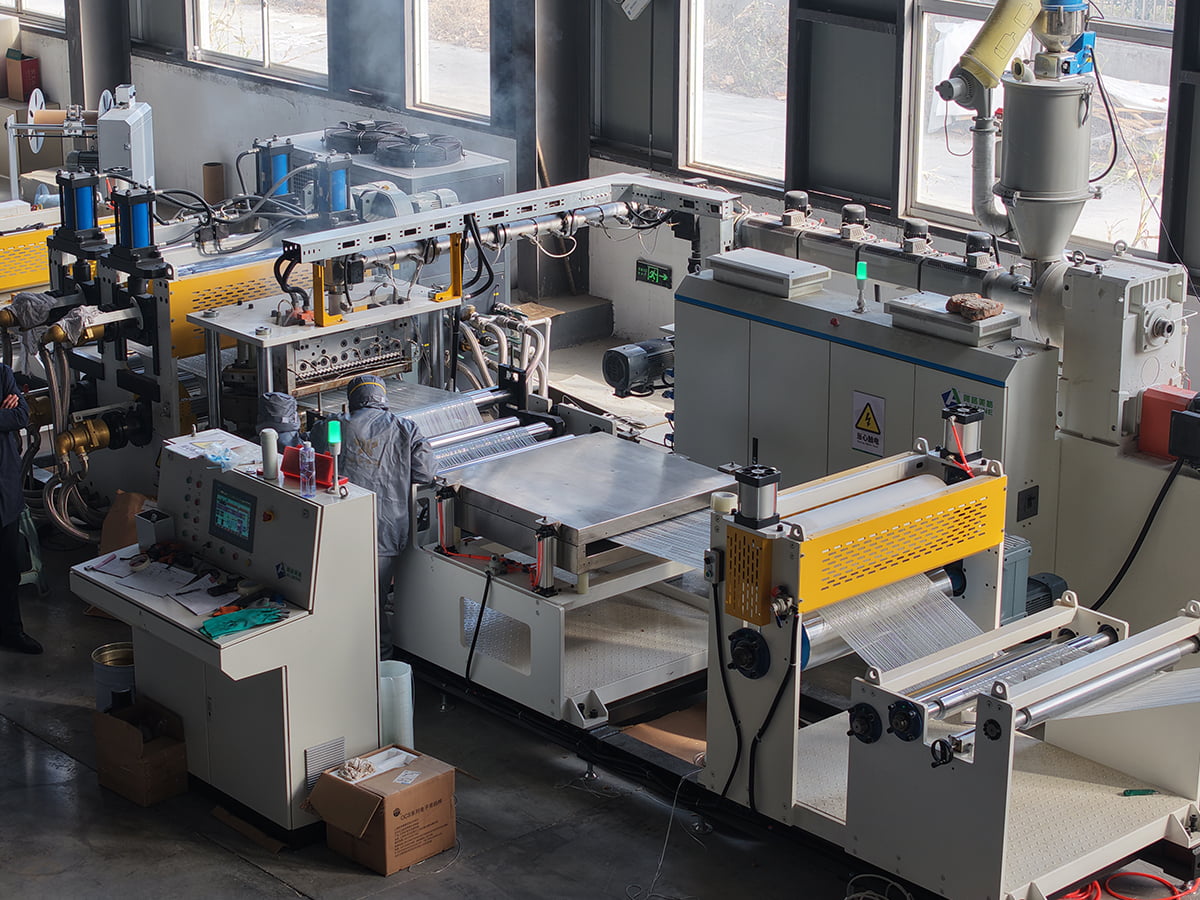
สำหรับสายการผลิตเทอร์โมพลาสติกเสริมเส้นใยแบบต่อเนื่องที่ใช้ PET หรือ PP เครื่องอัดรีดจะต้องทำให้พลาสติกเป็นพลาสติกโพลีเมอร์และชุบเส้นใยเทอร์โมพลาสติกในการผ่านครั้งเดียว ความเสถียรของแรงดันหลอมเหลวและอุณหภูมิในการชุบจะตัดสินว่าเทปเปียกจนหมดหรือไม่ ในขณะที่แรงตึงในการเคลื่อนที่จะตัดสินว่าไฟเบอร์จะยังคงอยู่ในตำแหน่งที่วางไว้หรือไม่ ระบบอัตโนมัติในที่นี้ส่วนใหญ่เกี่ยวกับการคงตัวแปรสามตัวให้คงที่ในเวลาเดียวกันกับความเร็วของสายการผลิตที่เพิ่มขึ้น และเกี่ยวกับการบันทึกตัวแปรเหล่านั้นเพื่อให้ลูกค้าสามารถแสดงหน้าต่างกระบวนการด้านหลังม้วนที่ส่งมอบ
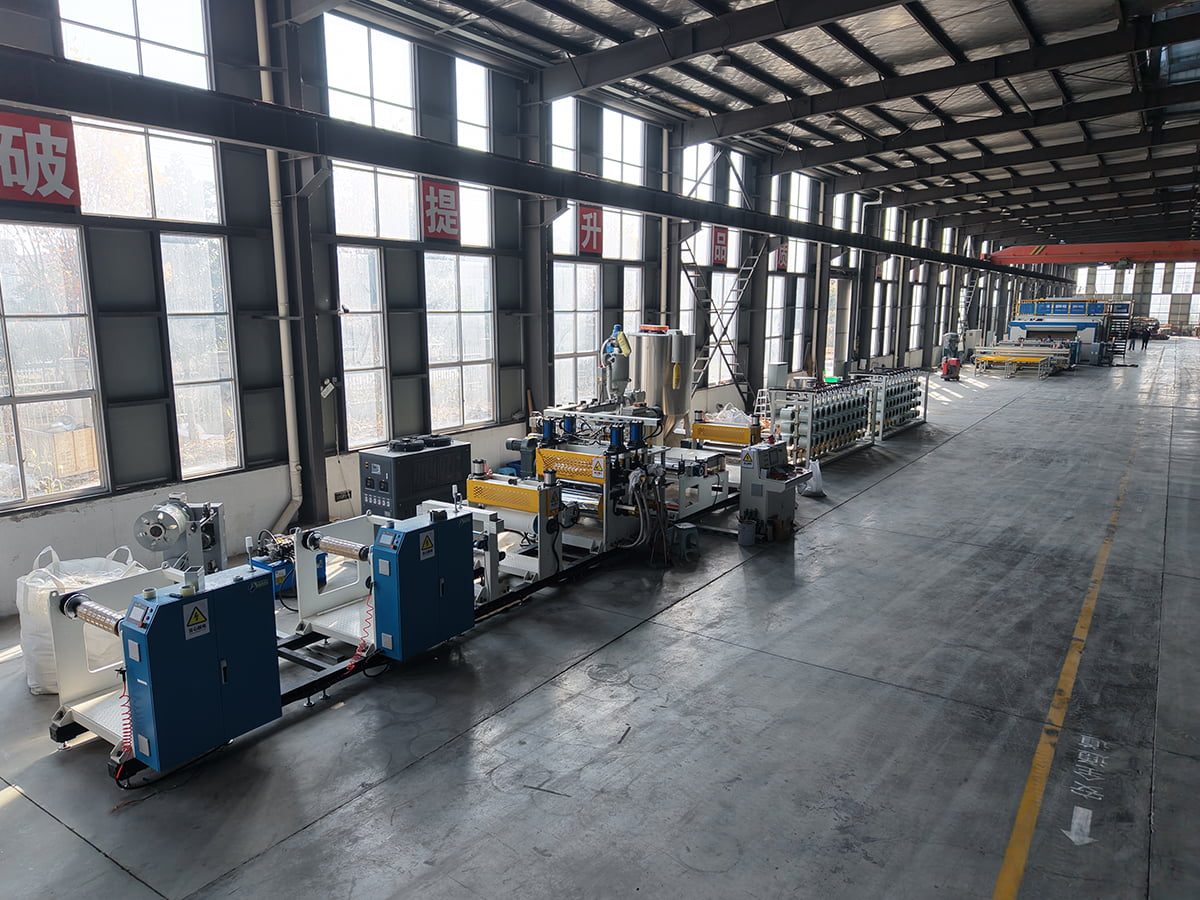 สายการผลิตวัสดุคอมโพสิต PET/PP CFRT ตรวจสอบสายการผลิต OEM PET/PP CFRT สำหรับเทอร์โมพลาสติกเสริมเส้นใยแบบต่อเนื่อง โดยที่ความดันหลอมละลาย อุณหภูมิการชุบที่เสถียร และแรงตึงในการเคลื่อนที่ช่วยสนับสนุนเอาต์พุตเทปที่สม่ำเสมอ ดูผลิตภัณฑ์ →
พื้น SPC และเส้นลามิเนต PVC
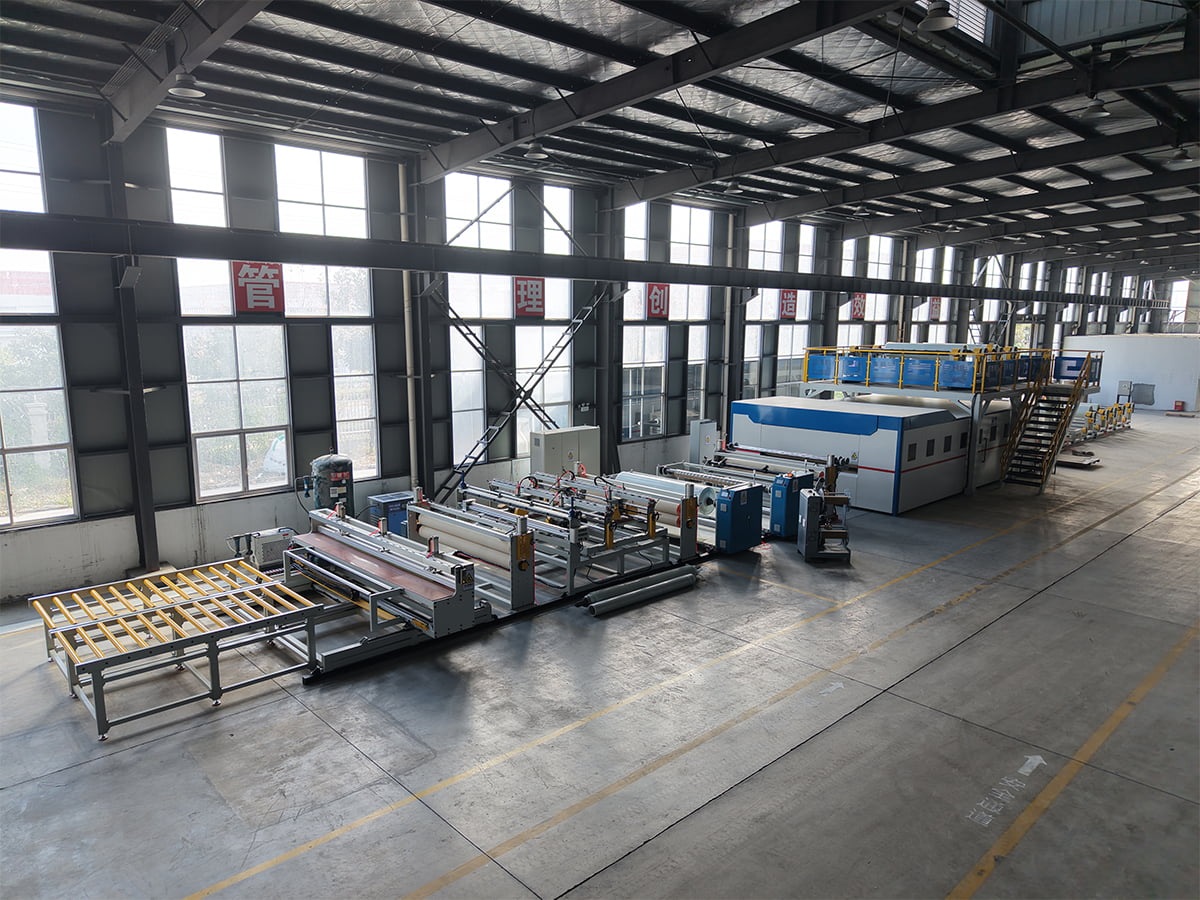
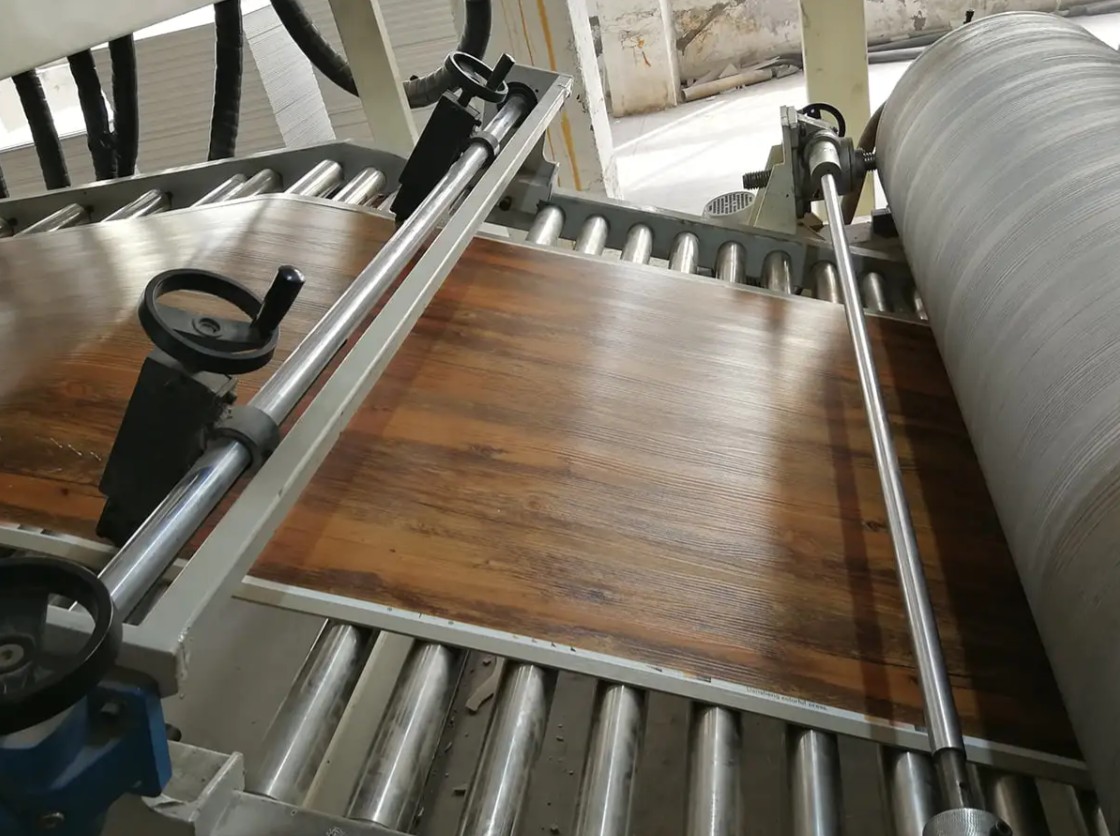
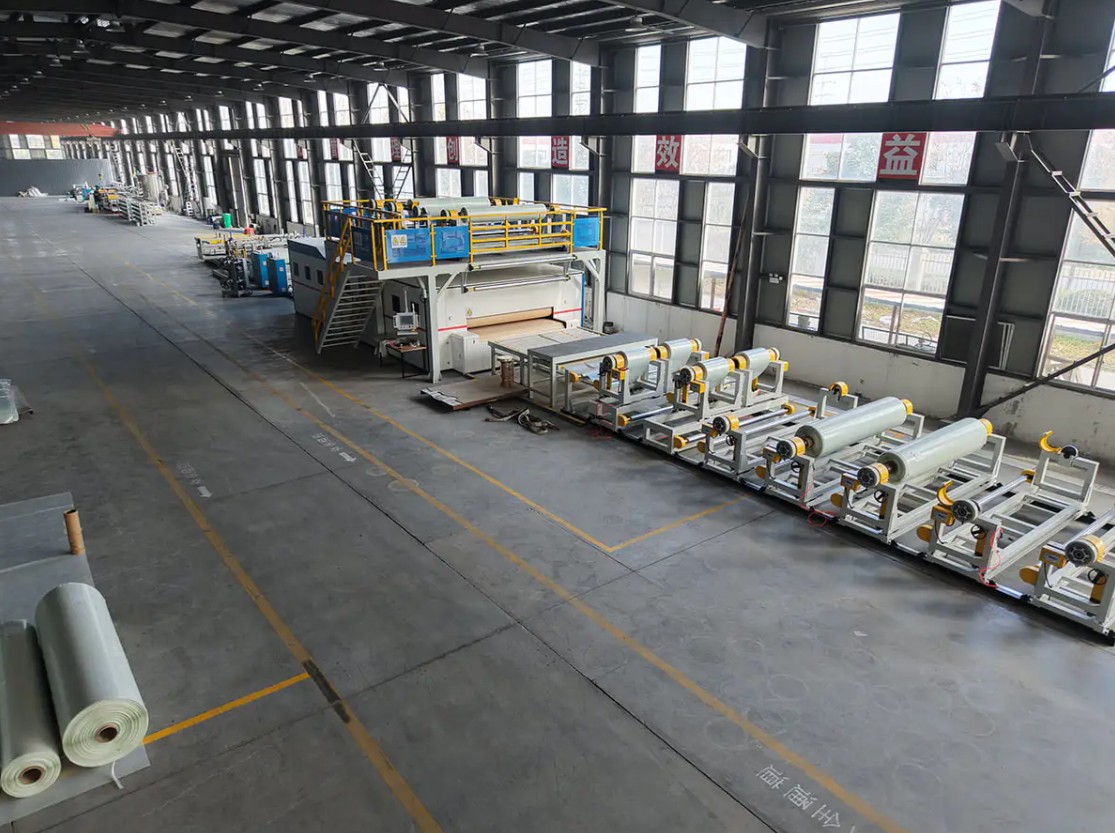
การผลิตไม้กระดาน SPC ผสมผสานเครื่องอัดรีดเข้ากับเครื่องอัดรีดและส่วนเคลือบ การควบคุมความหนาเริ่มต้นที่แม่พิมพ์ แต่สิ้นสุดที่ช่องว่างม้วน และทั้งสองจะต้องปรับพร้อมกัน การเปลี่ยนแปลงของความหนาแน่น ความลึกของลายนูน และอุณหภูมิในการเคลือบเป็นสาเหตุของการร้องเรียนจากผู้ซื้อวัสดุปูพื้น ดังนั้นระบบอัตโนมัติที่มีประโยชน์จึงเป็นประเภทที่รักษาช่องว่างของม้วนและอุณหภูมิของเครื่องเคลือบบัตรภายใต้การควบคุมแบบวงปิด แทนที่จะควบคุมบนล้อเลื่อน ผู้ซื้อที่วางแผนสายการผลิตใหม่สามารถตรวจสอบลำดับกระบวนการพื้นฐานในภาพรวมของสายการผลิตแผงลามิเนต PVC ก่อนที่จะตกลงในขอบเขตการควบคุม
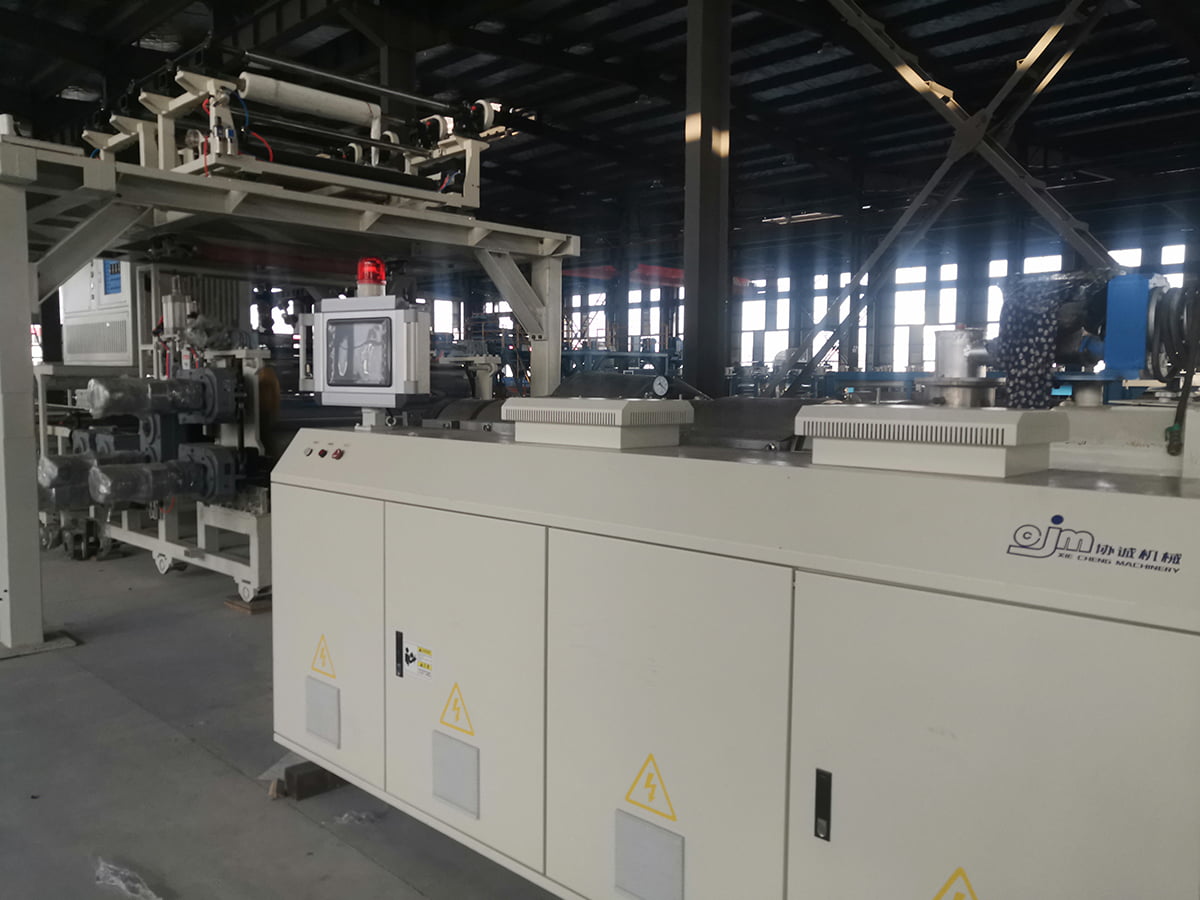 สายการผลิตพื้น OEM PVC / WPC / SPC ตรวจสอบกลุ่มผลิตภัณฑ์ปูพื้น OEM SPC นี้สำหรับการอัดขึ้นรูป ปฏิทิน การเคลือบ และการพิมพ์ลายนูนแบบครบวงจร ด้วยความแม่นยำของความหนาฐาน ±0.1 มม. และการควบคุม PLC/HMI ดูผลิตภัณฑ์ →
เส้นเคลือบหนัง PVC และ PU
เส้นเคลือบและลายนูนจะอยู่หรือตายตามน้ำหนักเคลือบและอุณหภูมิม้วน หัวเคลือบที่แตกต่างกันไม่กี่กรัมต่อตารางเมตรจะสร้างความแตกต่างของสีที่มองเห็นได้หลังจากการพิมพ์ลายนูน และปล่อยแรงตึงของกระดาษที่ลอยออกไปทำให้เกิดข้อผิดพลาดในการลงทะเบียน น้ำหนักการเคลือบแบบวงปิด อุณหภูมิม้วนนูน และการควบคุมแรงตึงแบบหลายโซนคือสามสิ่งที่ควรค่าแก่การยืนยัน
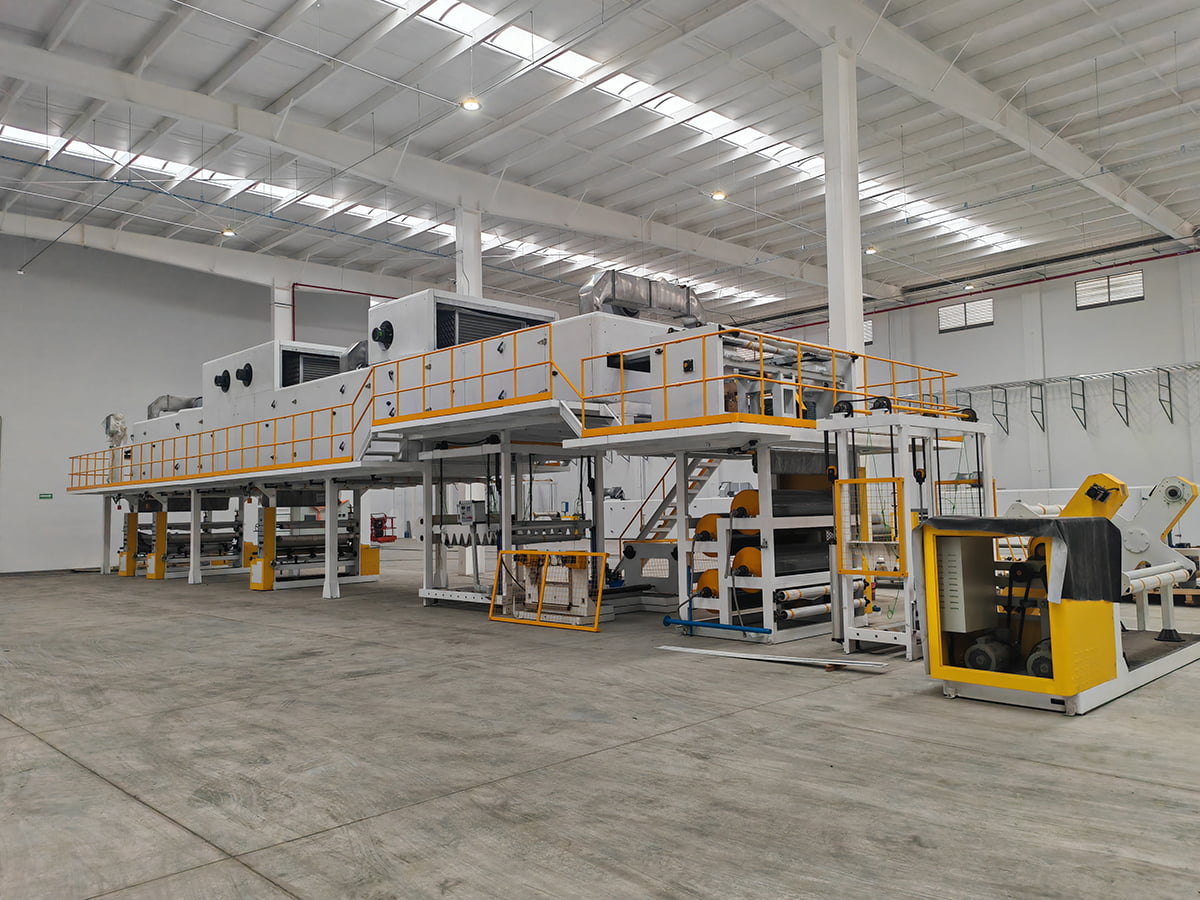
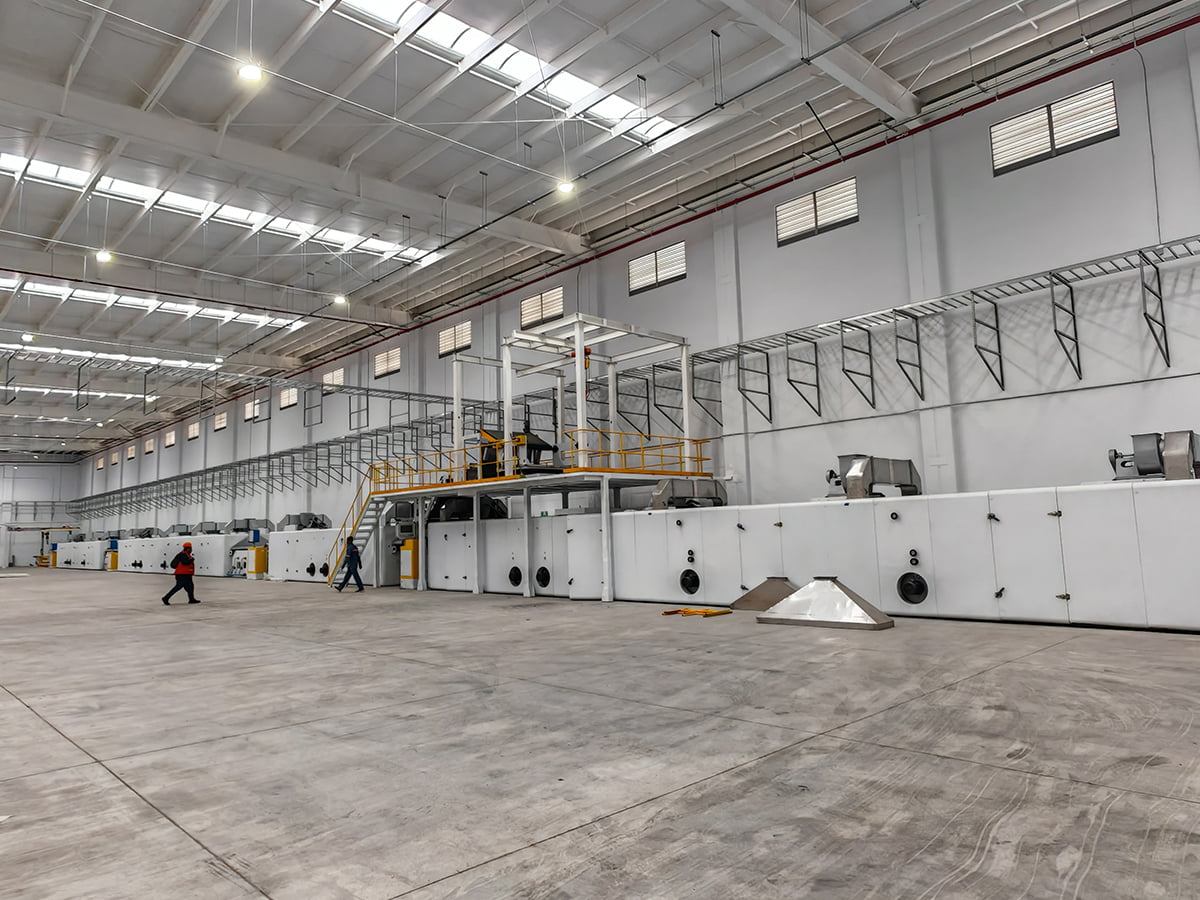 สายลายนูนและเคลือบหนัง PVC / PU OEM ตรวจสอบการเคลือบหนัง PVC/PU และเส้นนูนของ OEM นี้ น้ำหนักการเคลือบ อุณหภูมิม้วนลายนูน และการควบคุมความตึงแบบหลายโซนเป็นกุญแจสำคัญสำหรับผลลัพธ์ที่สม่ำเสมอ ดูผลิตภัณฑ์ →
แผงคอมโพสิตโลหะและเส้นเคลือบคอยล์
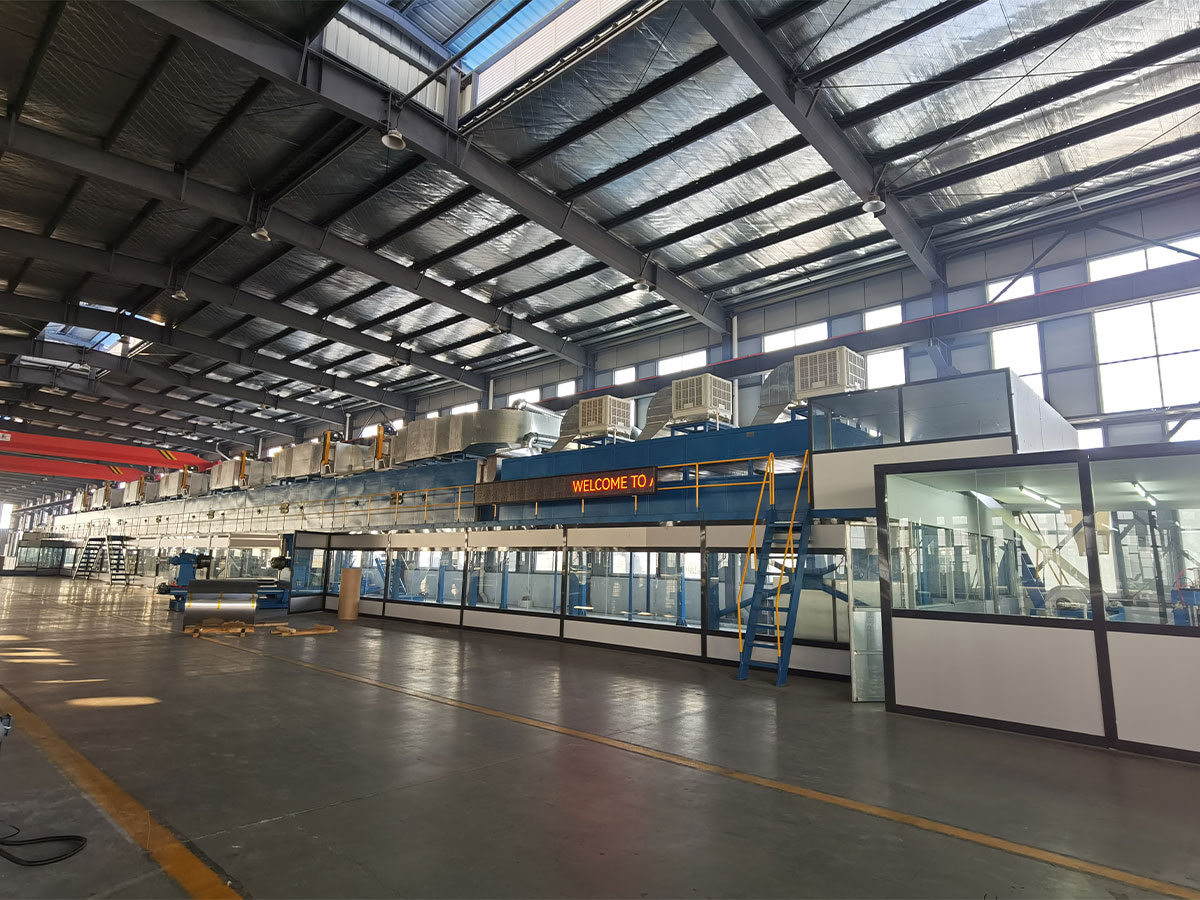
เส้นเหล่านี้เคลือบแทนการอัดรีด แต่สถาปัตยกรรมการควบคุมเหมือนกัน: อุณหภูมิม้วนเคลือบ ความตึงของฟิล์มกาว ความเร็วของเส้น และการซิงโครไนซ์การถอดออก เนื่องจากเอาต์พุตมักเป็นแผงกันไฟ การตรวจสอบย้อนกลับจึงมีความสำคัญพอๆ กับความทนทาน บันทึกอุณหภูมิ ความเร็ว และความตึงต่อคอยล์มักเป็นข้อแตกต่างระหว่างการผ่านและไม่ผ่านการตรวจสอบจากลูกค้า
สิ่งที่ต้องเขียนลงในสัญญาซื้อ
ข้อโต้แย้งเกี่ยวกับระบบอัตโนมัติส่วนใหญ่มาจากข้อกำหนดที่ระบุชื่อแบรนด์คอนโทรลเลอร์และไม่มีอะไรอื่นอีก รายการเหล่านี้ควรค่าแก่การกำหนดเป็นลายลักษณ์อักษรก่อนทำการสั่งซื้อ:
- ตัวแปรและเซ็นเซอร์ที่ควบคุม: ลูปใดปิดอยู่ ประเภทเซ็นเซอร์ ช่วง และความแม่นยำ
- เกณฑ์ความคลาดเคลื่อนในการยอมรับ: ความหนา น้ำหนักเคลือบ หรือแถบแรงดึงที่เส้นต้องยึดในระหว่างการวิ่งที่เห็น ที่ความเร็วและวัสดุที่ระบุไว้
- วัสดุสาธิตและระยะเวลา: กี่เมตร เกินกี่ชั่วโมง พร้อมลำดับการเริ่มต้นและการเปลี่ยนแปลง
- การจัดการสูตร: จำนวนผลิตภัณฑ์ที่สามารถจัดเก็บได้ ใครบ้างที่สามารถแก้ไขพารามิเตอร์ และบันทึกการเปลี่ยนแปลงหรือไม่
- เอาต์พุตข้อมูล: รูปแบบของบันทึกการผลิตและสามารถส่งออกเพื่อตรวจสอบลูกค้าได้หรือไม่
- การเปิดกว้างของตัวควบคุม: มีการส่งมอบโปรแกรม หน้าจอ HMI และรายการอะไหล่หรือไม่ และอนุญาตให้รวมระบบโดยบุคคลที่สามหรือไม่
- ข้อกำหนดในการเข้าถึงและการบริการจากระยะไกล รวมถึงเวลาตอบสนองและชิ้นส่วนอะไหล่ที่มาพร้อมกับสายการผลิต
ข้อผิดพลาดในการบูรณาการที่มีค่าใช้จ่ายหลายเดือน
- การทำให้เครื่องอัดรีดเป็นแบบอัตโนมัติแต่ออกจากคู่มือการดึงออก ดังนั้นวงปิดจึงต่อสู้กับส่วนท้ายน้ำที่ไม่สามารถควบคุมได้
- การกำหนดขนาดเกจสำหรับช่วงเริ่มต้นแทนช่วงการทำงาน ซึ่งจะจำกัดความละเอียดเมื่อจำเป็น
- ละเลยสภาพทางกล: สกรูที่สึกหรอหรือโซ่ขับเคลื่อนที่หย่อนไม่สามารถแก้ไขได้ด้วยซอฟต์แวร์ที่ดีกว่า
- การเลือกคอนโทรลเลอร์ที่ทีมบำรุงรักษาในพื้นที่ไม่สามารถให้บริการได้ หรือการยอมรับโปรแกรมที่ถูกล็อคโดยไม่มีเอกสารประกอบ
- การทดสอบการใช้งานกับเกรดผลิตภัณฑ์เดียวเท่านั้น จากนั้นพบว่าเกรดถัดไปจำเป็นต้องมีช่วงการควบคุมที่เซ็นเซอร์ไม่สามารถครอบคลุมได้
ระบบอัตโนมัติไม่สิ้นสุดที่ตู้ควบคุม
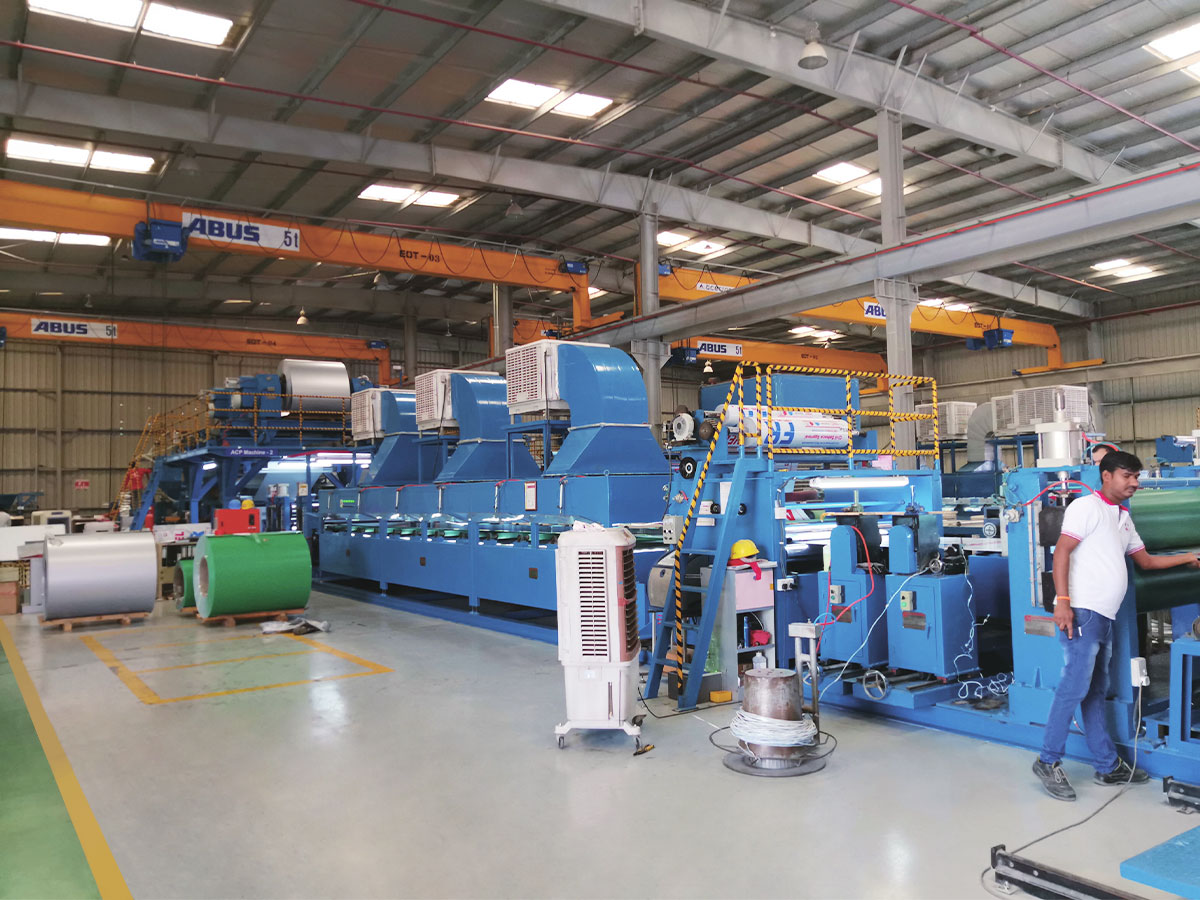
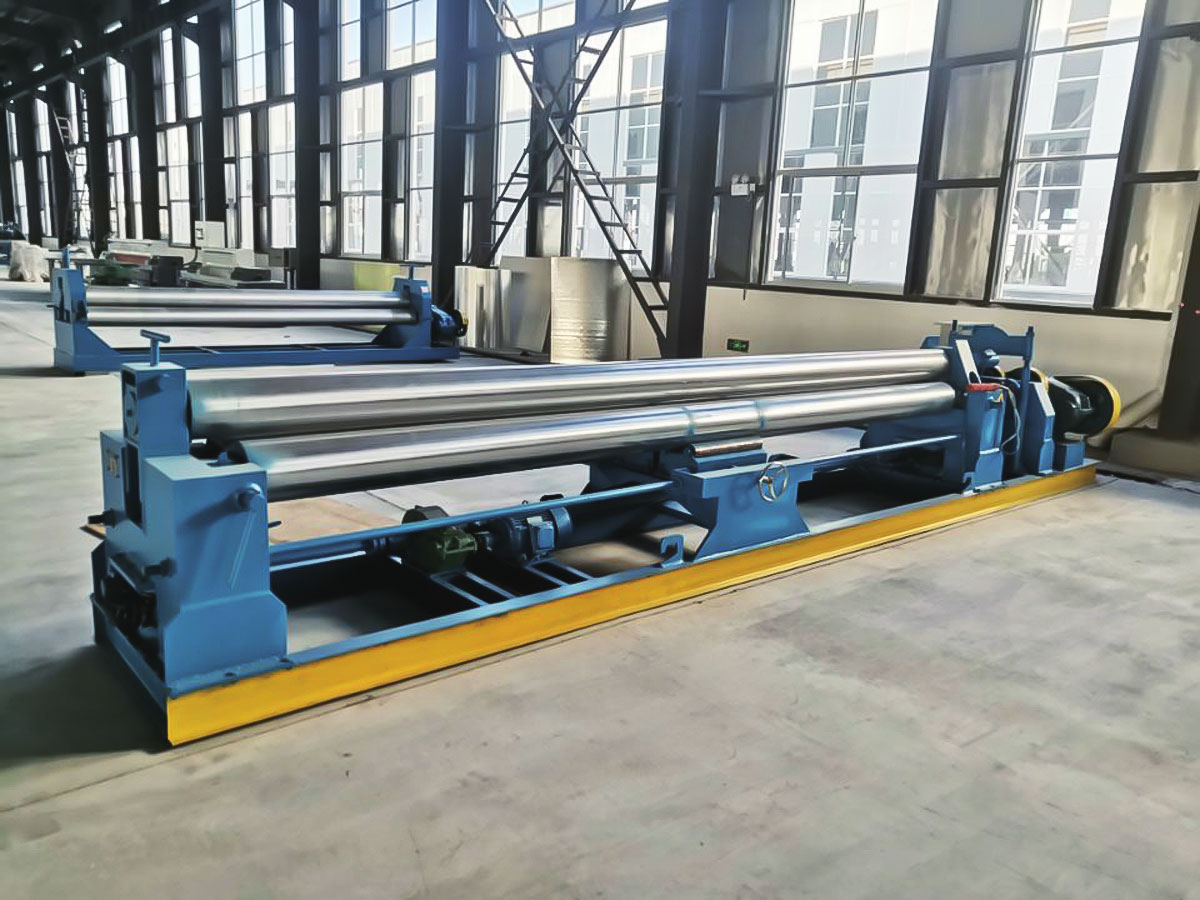
ไม่ว่าชุดควบคุมจะเป็นเช่นไร สายการผลิตจะยังคงมีประสิทธิผลก็ต่อเมื่อด้านกลไก อะไหล่ และความรู้ด้านกระบวนการยังคงมีอยู่ ซึ่งเป็นจุดที่การเลือกของซัพพลายเออร์มีความสำคัญพอๆ กับฮาร์ดแวร์ JiangSu XieCheng Intelligent Equipment สร้างสายการผลิตคอมโพสิตและการเคลือบจากฐานในเขตพัฒนาเศรษฐกิจ Jinhu เมืองหวยอัน มณฑลเจียงซู กลุ่มผลิตภัณฑ์ครอบคลุมตั้งแต่อุปกรณ์แผงคอมโพสิตโลหะ A2 และ B1 และสายการผลิตการเคลือบขดลวดโลหะ ไปจนถึง CFRT, พื้น SPC และสายการผลิตหนัง PVC/PU รวมถึงอุปกรณ์ที่ไม่ได้มาตรฐานสำหรับกระบวนการที่เครื่องจักรมาตรฐานไม่สามารถครอบคลุมได้ กลุ่มบริษัทที่อยู่เบื้องหลังบริษัทแห่งนี้ดำเนินธุรกิจศูนย์วิจัยเทคโนโลยีวิศวกรรมประจำจังหวัดสำหรับแผงอะลูมิเนียมคอมโพสิตทนไฟเกรด A2 และอุปกรณ์การผลิตดังกล่าว โดยสายการผลิตแผงอลูมิเนียมคอมโพสิต A2 ของบริษัทได้รับการยอมรับว่าเป็นอุปกรณ์หลักชุดแรกในระดับจังหวัด นอกจากนี้ บริษัทยังจัดหาขดลวดแกนทนไฟ A2 ขดลวดอลูมิเนียมเคลือบ และฟิล์มกาวโพลีเมอร์ ซึ่งมีความสำคัญเมื่อสายการผลิตใหม่ต้องการวัตถุดิบที่ตรงกัน แทนที่จะต้องทดลองค้นหาและข้อผิดพลาด
หลังการส่งมอบ การสนับสนุนจะแบ่งระหว่างการวินิจฉัยระยะไกล การบริการถึงสถานที่ และการจัดหาชิ้นส่วนอะไหล่ ก่อนที่จะระบุบรรทัด ควรส่งข้อมูลจำเพาะของผลิตภัณฑ์ ความเร็วเป้าหมาย และแถบพิกัดความเผื่อที่ต้องการไปยังซัพพลายเออร์อุปกรณ์ และขอขอบเขตการควบคุมที่ตรงกับข้อกำหนดดังกล่าว เนื่องจากการสนทนานั้นมักจะเปิดเผยมากกว่าโบรชัวร์ใดๆ คุณสามารถเริ่มต้นได้จากหน้าการติดต่อของเรา