
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

ฟิล์มเป่าแบบอัดขึ้นรูปเป็นวิธีการหลักในการผลิตฟิล์มพลาสติกที่ใช้ในบรรจุภัณฑ์ เกษตรกรรม และงานอุตสาหกรรม กระบวนการนี้ได้รับความนิยมเนื่องจากสร้างฟิล์มท่อต่อเนื่องที่มีความแข็งแรงของทิศทางของเครื่องจักรและทิศทางตามขวางที่สมดุล การปิดผนึกที่ดี และความชัดเจนของแสง หากคุณกำลังระบุสายการผลิตฟิล์มเป่าหรือวางแผนการดำเนินการแปลงดาวน์สตรีม การทำความเข้าใจกลไกหลัก การกำหนดค่าอุปกรณ์ และพฤติกรรมของวัสดุจะช่วยคุณหลีกเลี่ยงค่าใช้จ่ายที่ไม่ตรงกัน บทความนี้จะอธิบายวิธีการทำงานของการอัดขึ้นรูปฟิล์ม ตัวแปรที่สำคัญ และการเคลือบขั้นปลายสามารถยืดประสิทธิภาพของฟิล์มได้อย่างไร
ฟิล์มเป่าแบบอัดขึ้นรูปทำงานอย่างไร
การอัดขึ้นรูปฟิล์มโดยเป่าเริ่มต้นด้วยเม็ดโพลีเมอร์ที่ป้อนเข้าไปในฮอปเปอร์ สกรูหมุนภายในถังที่ให้ความร้อนจะละลาย ผสม และลำเลียงโพลีเมอร์ สารหลอมจะผ่านตัวกรองเพื่อกำจัดสิ่งปนเปื้อน จากนั้นจึงเข้าสู่แม่พิมพ์รูปวงแหวน (วงกลม) เมื่อสารหลอมออกจากแม่พิมพ์ จะเกิดเป็นท่อที่มีผนังหนา อากาศถูกส่งผ่านตรงกลางของแม่พิมพ์ ทำให้ท่อพองตัวเป็นฟอง ฟองอากาศจะถูกทำให้เย็นลงด้วยวงแหวนอากาศในขณะที่ถูกดึงขึ้นด้านบน ที่ด้านบน ลูกกลิ้งที่ยุบตัวจะทำให้ฟองอากาศเรียบเป็นแผ่นฟิล์ม จากนั้นจึงม้วนเป็นม้วน
- ป้อนและการละลาย: เม็ดจะเข้าสู่เครื่องอัดรีด ความร้อนและแรงเฉือนจะแปลงพวกมันให้กลายเป็นของเหลวหลอมที่เป็นเนื้อเดียวกัน
- การกรอง: แผ่นกรองหรือตัวกรองแบบต่อเนื่องจะขจัดเจลและอนุภาคแปลกปลอม
- การอัดขึ้นรูปด้วยแม่พิมพ์: สารที่หลอมละลายจะไหลผ่านแกนเกลียวหรือแม่พิมพ์ที่คล้ายกันเพื่อสร้างท่อที่สม่ำเสมอ
- อัตราเงินเฟ้อฟอง: ความกดอากาศภายในขยายท่อ วงแหวนอากาศภายนอกทำให้เย็นลง
- การยุบตัวและการม้วน: ม้วนไกด์ทำให้ฟองยุบลง ฟิล์มจะถูกกรีดหากจำเป็นและเกิดบาดแผล
อัตราส่วนการระเบิด (BUR) ซึ่งเป็นอัตราส่วนของเส้นผ่านศูนย์กลางฟองสุดท้ายต่อเส้นผ่านศูนย์กลางแม่พิมพ์ โดยทั่วไปจะอยู่ระหว่าง 1.5 ถึง 4.0 ความสูงของเส้นฟรอสต์ซึ่งเป็นจุดที่ฟิล์มแข็งตัว ส่งผลต่อความเป็นผลึกและคุณสมบัติทางแสง ตัวแปรทั้งสองนี้ได้รับการปรับให้สมดุลกับความแรง ความขุ่น และเอาท์พุต
การกำหนดค่าฟิล์มเป่าทั่วไป
เส้นชั้นเดียวยังคงคุ้มค่าสำหรับฟิล์มธรรมดา แต่การอัดรีดร่วมหลายชั้นได้กลายเป็นมาตรฐานสำหรับการใช้งานที่มีความต้องการสูง ตารางด้านล่างสรุปการกำหนดค่าทั่วไป
| การกำหนดค่า | โครงสร้างเลเยอร์ทั่วไป | ผลประโยชน์หลัก |
|---|---|---|
| ชั้นเดียว | เครื่องอัดรีดหนึ่งเครื่อง | ต้นทุนต่ำที่สุด ใช้งานง่าย เหมาะสำหรับถุงและไลเนอร์ทั่วไป |
| ABA (สามชั้น) | เครื่องอัดรีดสองเครื่อง หนึ่งเครื่องใช้ร่วมกัน | ปรับปรุงความแข็งแกร่งและสิ่งกีดขวางด้วยต้นทุนวัสดุที่ลดลง ชั้นนอกอาจเป็นเรซินบริสุทธิ์ |
| ห้าชั้น | เครื่องอัดรีดสามถึงห้าเครื่อง | การควบคุมชั้นกั้น ซีล และชั้นความเหนียวที่แม่นยำ ใช้สำหรับบรรจุภัณฑ์อาหารและฟิล์มทางการแพทย์ |
| มินิเป่าฟิล์ม | ขนาดกะทัดรัดชั้นเดียวหรือหลายชั้น | การผลิตในห้องปฏิบัติการและการผลิตชุดเล็ก การเปลี่ยนแปลงอย่างรวดเร็วสำหรับการทดลองวัสดุ |
การเลือกการกำหนดค่าขึ้นอยู่กับสิ่งกีดขวาง ความแข็ง ลักษณะการซีล และงบประมาณที่ต้องการ เลเยอร์ที่มากขึ้นช่วยเพิ่มความยืดหยุ่น แต่ยังมีความซับซ้อนในการออกแบบแม่พิมพ์ การควบคุมวงแหวนอากาศ และการบำรุงรักษาอีกด้วย
วัสดุที่ใช้ในการอัดขึ้นรูปฟิล์มเป่า
การเลือกเรซินจะกำหนดประสิทธิภาพของฟิล์มมากกว่าปัจจัยเดี่ยวอื่นๆ เกรดทั่วไปได้แก่:
- LDPE: ความแข็งแรงหลอมละลายที่ดี แปรรูปง่าย มีความใสปานกลาง
- LLDPE: มีความเหนียวสูงและต้านทานการเจาะทะลุ มักผสมกับ LDPE
- HDPE: ความแข็งสูงและกั้นความชื้น ใช้สำหรับฟิล์มบางและถุง
- mLLDPE: ความแข็งแรงที่เหนือกว่าและความสามารถในการปิดผนึกที่ความหนาต่ำกว่า
- EVA: ปรับปรุงความยืดหยุ่นและการปิดผนึกที่อุณหภูมิต่ำ
- ไอโอโนเมอร์และโคโพลีเมอร์ชนิดพิเศษ: ต้านทานน้ำมันและจาระบีได้ดีเยี่ยมสำหรับบรรจุภัณฑ์อาหาร
สารเติมแต่ง เช่น สารกันลื่น สารป้องกันการอุดตัน และสารต้านอนุมูลอิสระ มักถูกผสมลงในเรซินเพื่อควบคุมการเสียดสี การอุดตัน และการเสื่อมสภาพ สำหรับฟิล์มหลายชั้น แต่ละชั้นอาจใช้เรซินที่แตกต่างกันเพื่อให้ได้สมดุลของคุณสมบัติเป้าหมาย
ตัวแปรกระบวนการสำคัญที่ส่งผลต่อคุณภาพฟิล์ม
ผู้ปฏิบัติงานจะปรับตัวแปรหลายตัวเพื่อรักษาคุณภาพของฟิล์มให้สม่ำเสมอ การเบี่ยงเบนเล็กน้อยอาจทำให้เกิดการเปลี่ยนแปลงของความหนา เจล หรือริ้วรอยได้
- อัตราส่วนการระเบิด (BUR): BUR ที่สูงกว่าจะเพิ่มความแข็งแรงตามขวาง แต่อาจลดความเสถียรของฟองอากาศได้
- ความสูงของเส้นฟรอสต์ (FLH): FLH ที่ต่ำกว่าช่วยเพิ่มความชัดเจน แต่อาจลดความแข็งแรงของการฉีกขาด
- อัตราการทำความเย็น: การระบายความร้อนที่เร็วขึ้นจะช่วยลดความเป็นผลึก ปรับปรุงความเหนียวและความโปร่งใส
- ความเร็วในการบินขึ้น: ปรับสมดุลเอาต์พุตด้วยความหนาที่ต้องการ สูงเกินไปอาจทำให้เกิดเสียงสะท้อนได้
- ช่องว่างของแม่พิมพ์และอุณหภูมิ: ส่งผลต่อความดันหลอมเหลวและความสม่ำเสมอของฟิล์ม
- การระบายความร้อนด้วยฟองอากาศภายใน (IBC): เพิ่มเอาต์พุตและทำให้ฟองอากาศคงที่สำหรับเส้นความเร็วสูง
การตรวจสอบความหนาด้วยเครื่องสแกนและการปรับรูปทรงของวงแหวนลมถือเป็นแนวทางปฏิบัติมาตรฐานสำหรับสายการผลิตสมัยใหม่ หากไม่มีการควบคุมแบบวงปิด การเปลี่ยนแปลงความหนาอาจเกินบวกหรือลบสิบเปอร์เซ็นต์ สิ้นเปลืองเรซิน และก่อให้เกิดปัญหาการแปลงดาวน์สตรีม
การใช้งานฟิล์มเป่า
ฟิล์มเป่าถูกนำมาใช้ในอุตสาหกรรมต่างๆ มากมาย เนื่องจากสามารถปรับให้เหมาะกับความหนา ความใส และความแข็งแรงที่แตกต่างกันได้
- บรรจุภัณฑ์: ถุงใส่ของ, ไลเนอร์, ห่ออาหาร, ฟิล์มเคลือบ
- เกษตรกรรม: ฟิล์มเรือนกระจก ถุงหมัก ฟิล์มคลุมดิน
- การแพทย์: ฟิล์มกั้นฆ่าเชื้อ, ถุงใส่เกลือ
- โครงสร้าง: กั้นไอ, สิ่งล้อมรอบชั่วคราว
- อุตสาหกรรม: ฟิล์มป้องกันพื้นผิว, ฟิล์มยืด
แอปพลิเคชันเหล่านี้จำนวนมากจำเป็นต้องมีขั้นตอนการแปลงเพิ่มเติม การพิมพ์ การตัด และการเคลือบเปลี่ยนฟิล์มเป่าธรรมดาให้เป็นโครงสร้างบรรจุภัณฑ์ที่มีประสิทธิภาพสูง
จากฟิล์มเป่าไปจนถึงการเคลือบและการเคลือบ
ฟิล์มเป่ามักทำหน้าที่เป็นสารตั้งต้นหรือชั้นปิดผนึกในโครงสร้างหลายชั้น หากต้องการเพิ่มคุณสมบัติกั้น คุณภาพการพิมพ์ หรือความแข็งแรงเชิงกล คอนเวอร์เตอร์จะเคลือบฟิล์มด้วยวัสดุอื่นๆ มีการใช้กาวที่ใช้ตัวทำละลาย ไม่ใช้ตัวทำละลาย และใช้น้ำ แต่การเคลือบ PUR (ปฏิกิริยาโพลียูรีเทน) ได้รับความสนใจในด้านประสิทธิภาพและลดผลกระทบต่อสิ่งแวดล้อม
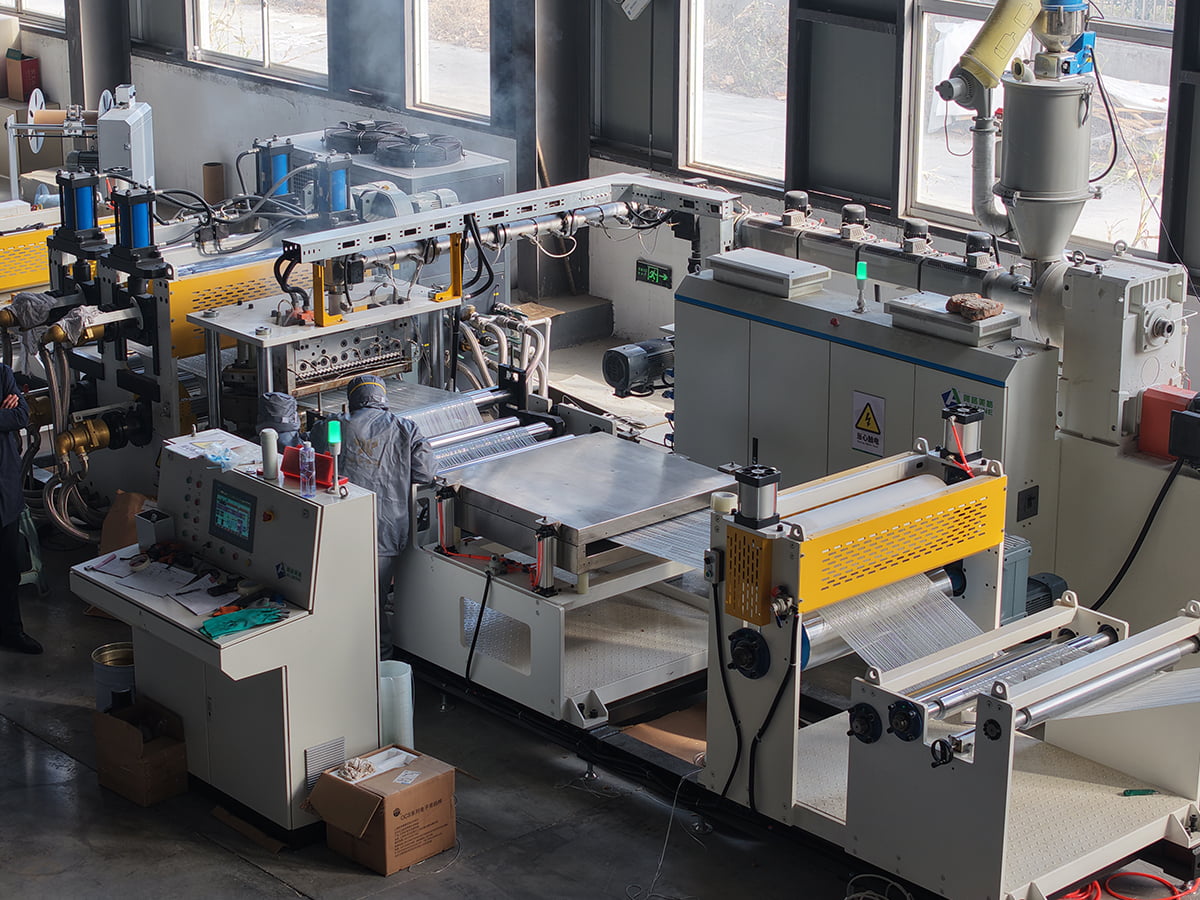
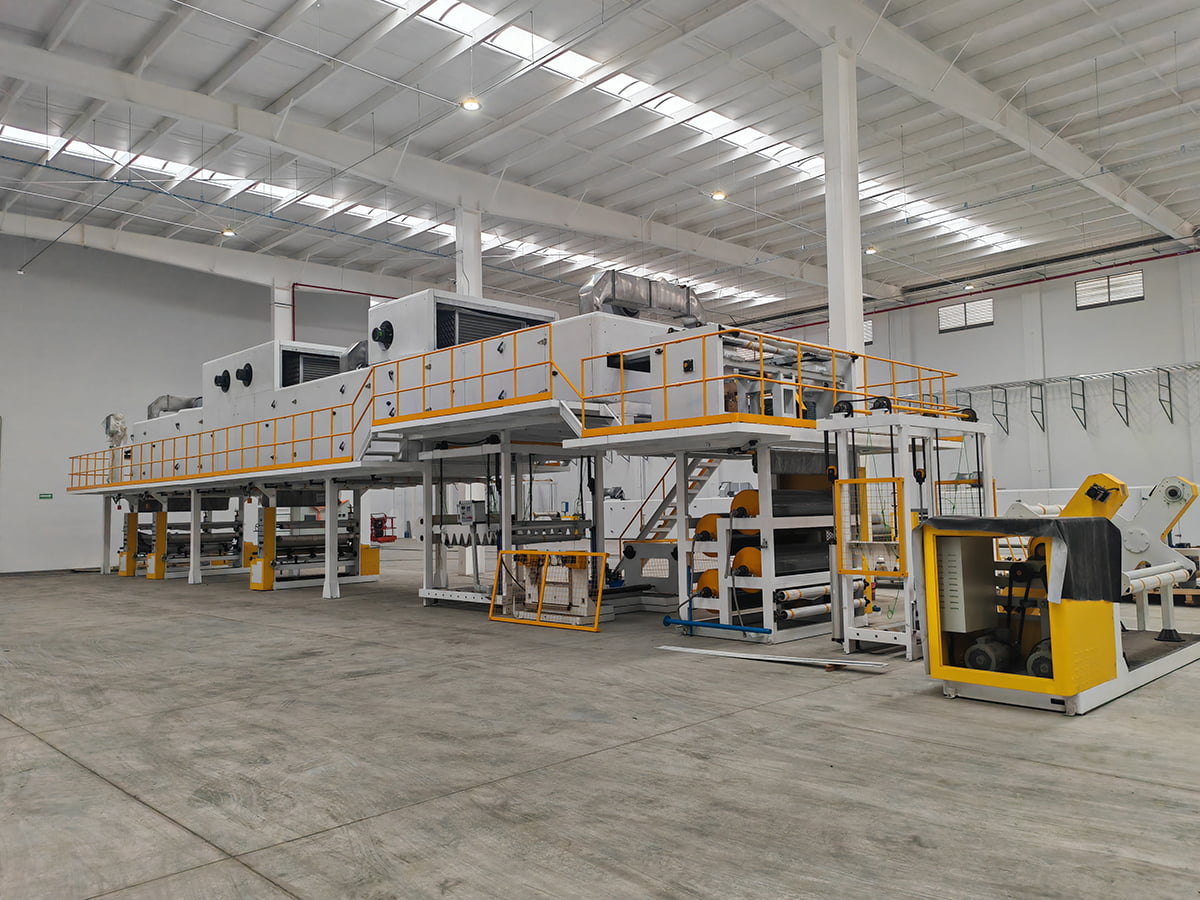
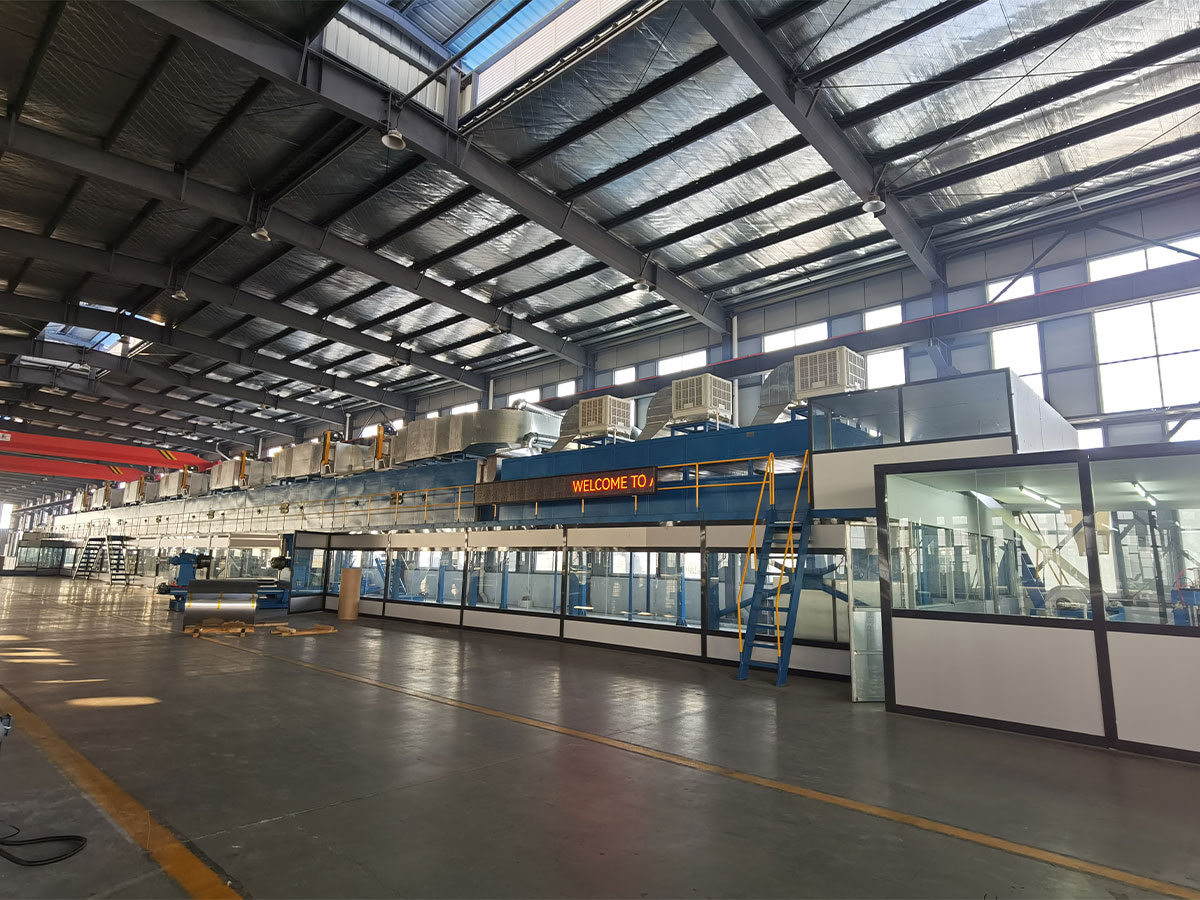
หากการดำเนินงานของคุณเปลี่ยนจากการผลิตฟิล์มไปสู่บรรจุภัณฑ์แบบยืดหยุ่น คุณอาจต้องใช้ PUR และสายการผลิตการเคลือบฟิล์ม เส้นเหล่านี้ผสมผสานการคลี่คลาย การใช้กาว การอบแห้งหรือการบ่ม และการกรอกลับในกระบวนการต่อเนื่องเพียงครั้งเดียว
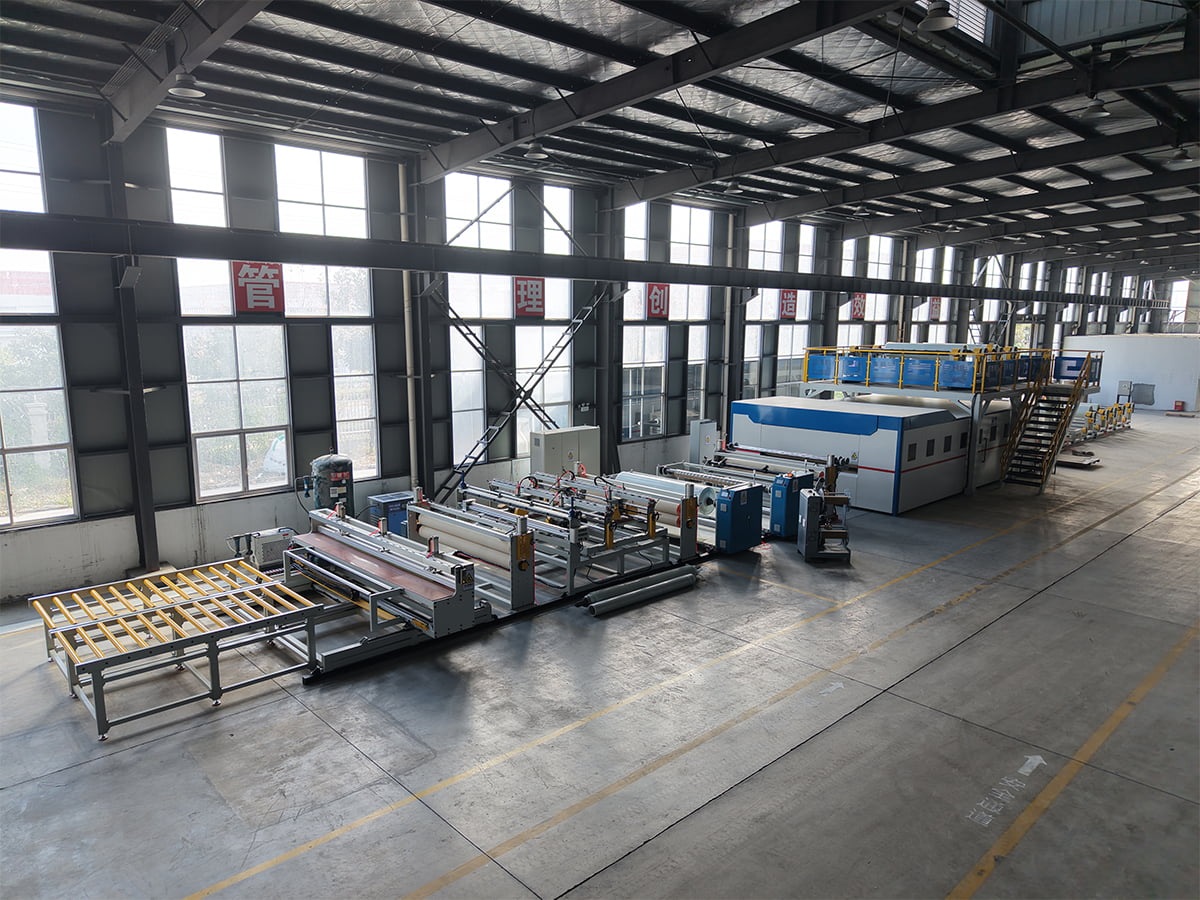
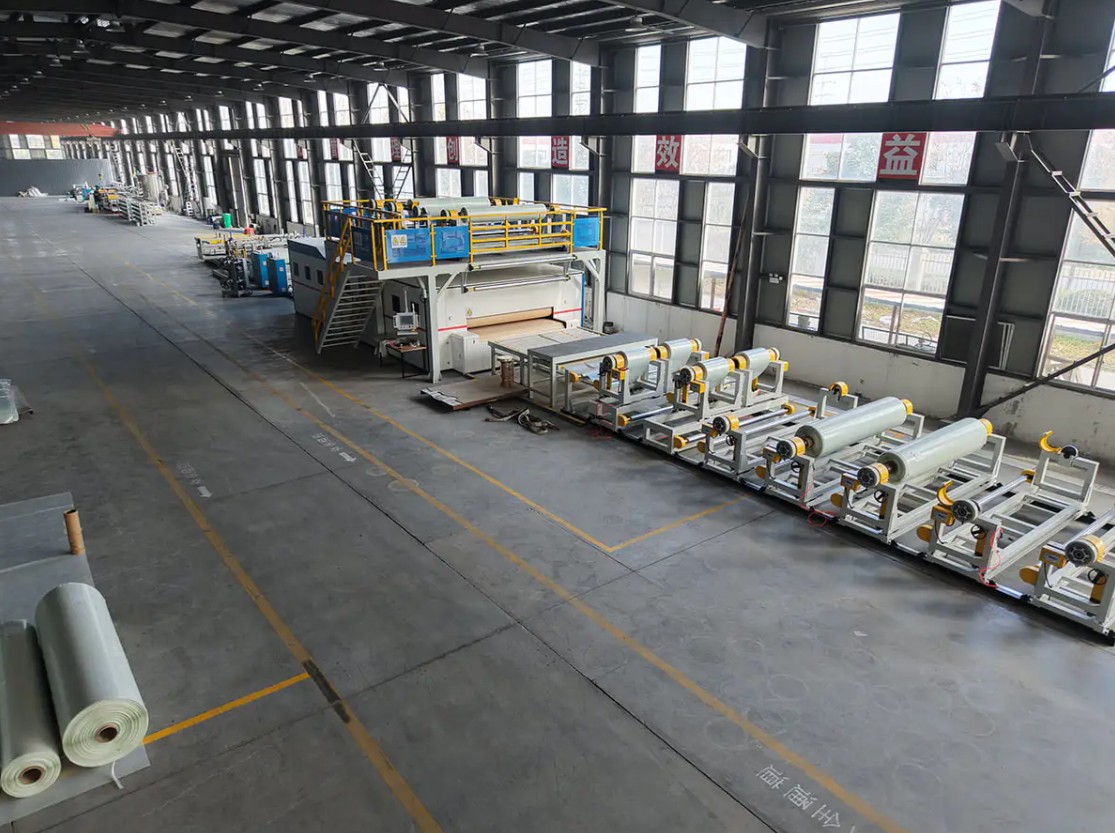
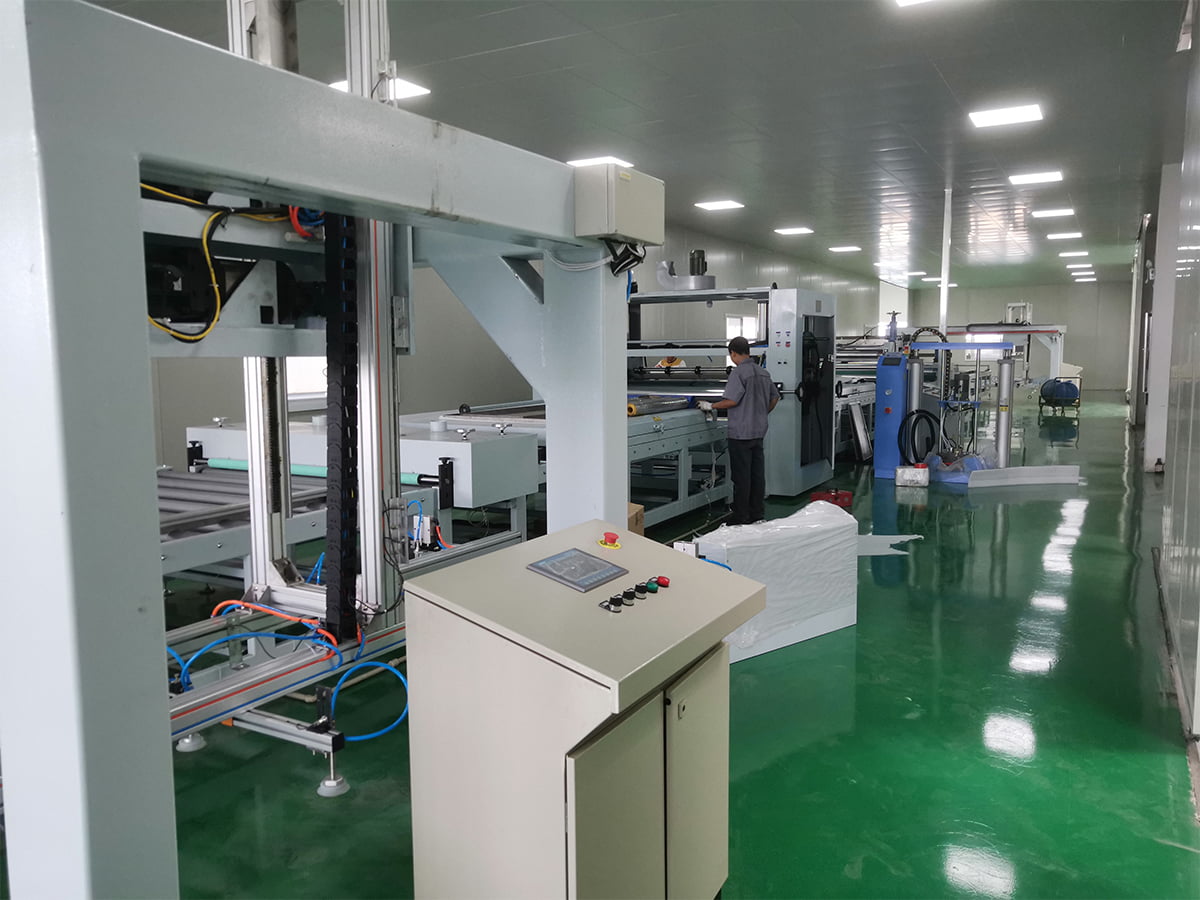 สายเคลือบ PUR และเคลือบฟิล์ม สำหรับการเคลือบฟิล์มแผงที่ทนทาน กลุ่มผลิตภัณฑ์ PUR นี้ใช้กาวที่บ่มความชื้นเพื่อติดฟิล์มตกแต่ง ฟิล์มป้องกัน หรือฟิล์มอเนกประสงค์กับโลหะ พลาสติก ไม้ หรือแก้ว ดูผลิตภัณฑ์ →
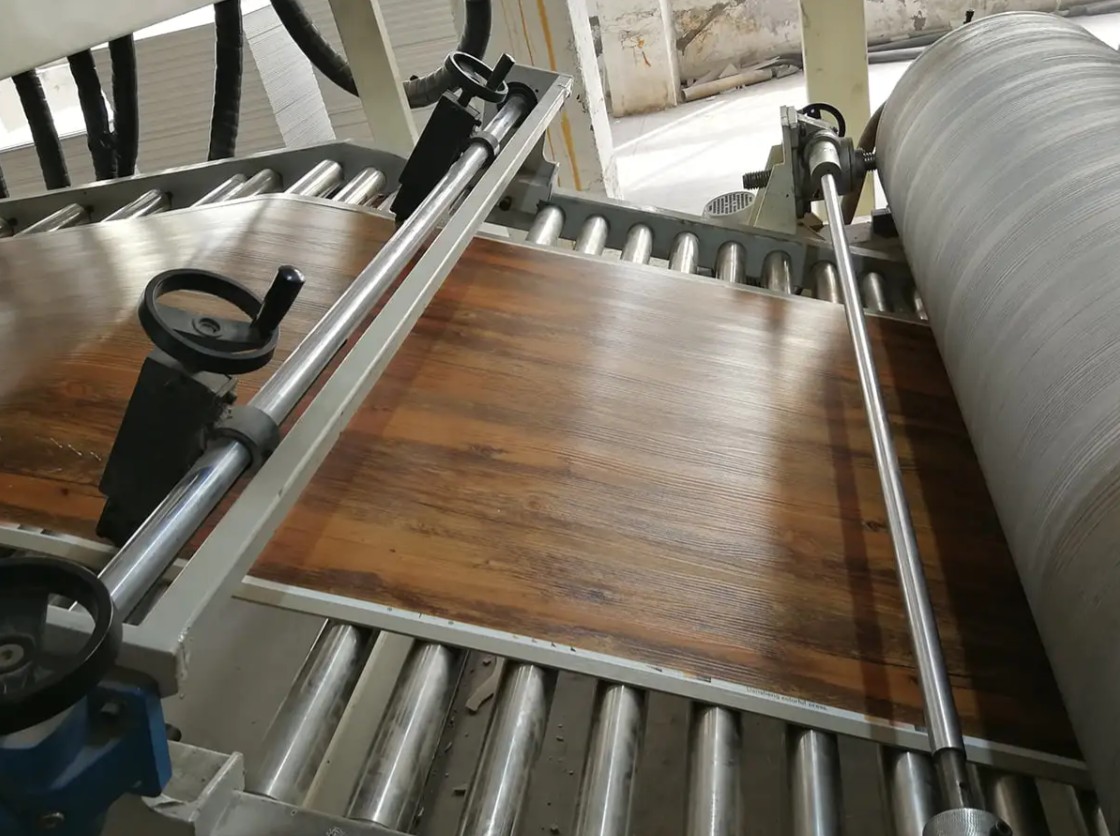
สำหรับโครงสร้างที่เรียบง่ายกว่า สายการผลิตการเคลือบฟิล์มโดยเฉพาะสามารถเชื่อมฟิล์มตั้งแต่สองแผ่นขึ้นไปด้วยการเคลือบด้วยความร้อน กาว หรือการอัดขึ้นรูป ทางเลือกขึ้นอยู่กับชนิดของกาว ความเร็ว และความกว้างของพื้นผิว
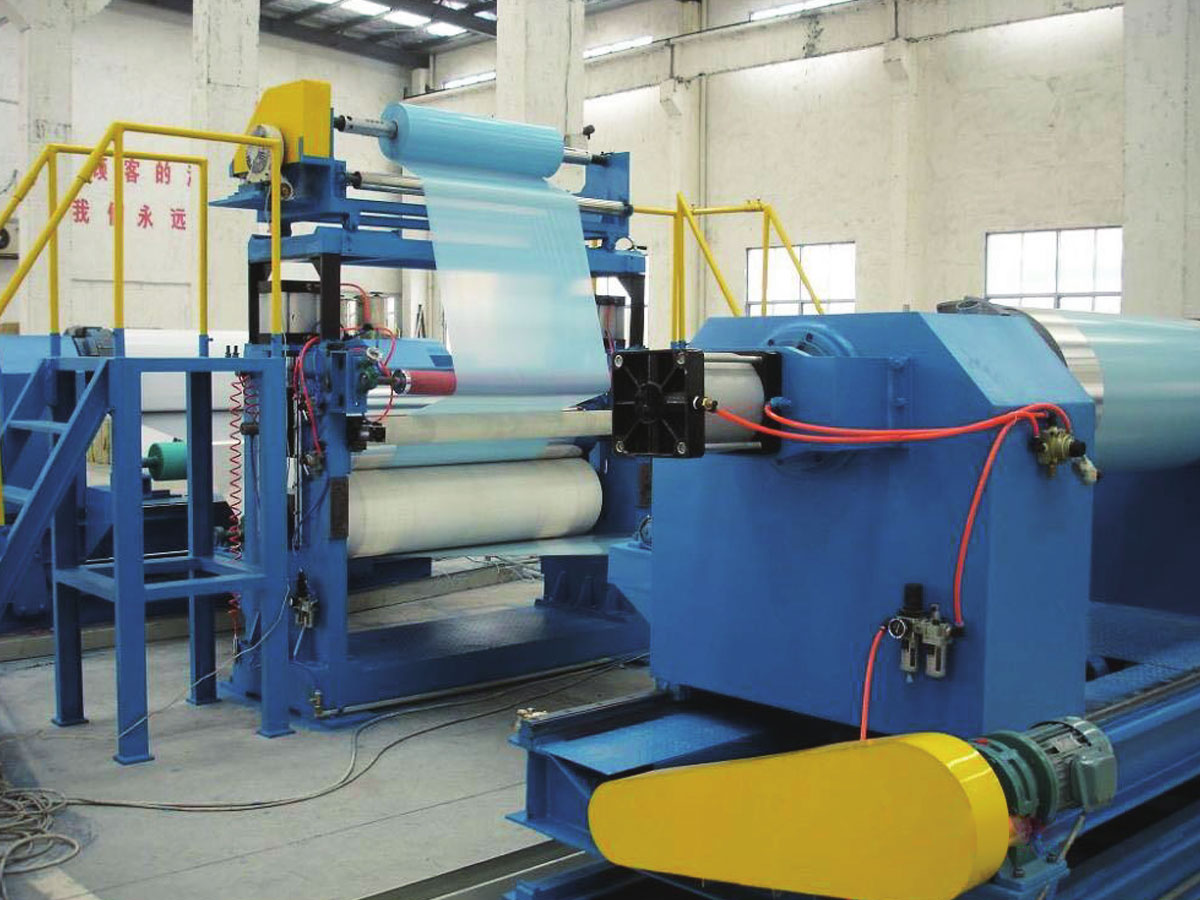 สายการผลิตเคลือบฟิล์ม สำหรับโครงสร้างฟิล์มป้องกันที่เรียบง่าย กลุ่มผลิตภัณฑ์นี้ใช้ PE, PET และฟิล์มฟังก์ชันกับชิ้นงานโลหะ แก้ว พลาสติก และอิเล็กทรอนิกส์ที่มีการควบคุมความตึงและการเคลือบที่แม่นยำ ดูผลิตภัณฑ์ →
ขั้นตอนปลายน้ำเหล่านี้มีความสำคัญเนื่องจากฟิล์มเป่าที่มีคุณสมบัติแรงดึงที่ดีเยี่ยมยังคงอาจล้มเหลวได้หากพันธะการเคลือบอ่อนหรือกาวเข้ากันไม่ได้ การจับคู่พลังงานพื้นผิวของฟิล์ม เคมีของกาว และความตึงของเส้นเป็นส่วนหนึ่งของข้อมูลจำเพาะของอุปกรณ์
ข้อควรพิจารณาในการจัดซื้อฟิล์มเป่าและสายดาวน์สตรีม
เมื่อประเมินแนวฟิล์มเป่า ให้เริ่มต้นด้วยเรซินที่คุณวางแผนจะใช้และคุณสมบัติของฟิล์มที่คุณต้องการ อัตราเอาต์พุต ความกว้างของฟิล์ม จำนวนชั้น และช่วงความหนาจะกำหนดซองอุปกรณ์พื้นฐาน คำถามสำคัญมีดังนี้:
- ความหนาสูงสุดและต่ำสุดที่คุณต้องการคือเท่าใด และความกว้างเท่าใด
- คุณจะใช้ LLDPE หรือ mLLDPE ในระดับสูงหรือไม่ สิ่งเหล่านี้ต้องการการออกแบบสกรูและความสามารถในการทำความเย็นที่แตกต่างกัน
- คุณต้องการการบำบัดพื้นผิวแบบอินไลน์ เช่น การบำบัดแบบโคโรนาสำหรับการพิมพ์หรือการเคลือบหรือไม่?
- ยอมรับความหนาได้ระดับใด การวัดแบบวงปิดจะเพิ่มต้นทุนแต่ลดของเสีย
- สายการผลิตจะทำงานร่วมกับอุปกรณ์การเคลือบ การพิมพ์ หรือการทำถุงแบบดาวน์สตรีมได้อย่างไร
สำหรับการเคลือบขั้นปลาย ให้พิจารณาประเภทของกาว ข้อกำหนดในการบ่ม และการควบคุมแรงตึงของพื้นผิว เส้นที่วิ่งได้ดีที่ 50 เมตรต่อนาทีอาจประสบปัญหาที่ 200 เมตรต่อนาที หากส่วนการทำให้แห้งหรือการบ่มมีขนาดเล็กเกินไป ความพร้อมของชิ้นส่วนอะไหล่และการสนับสนุนการบริการในพื้นที่ยังส่งผลต่อต้นทุนการเป็นเจ้าของทั้งหมดด้วย
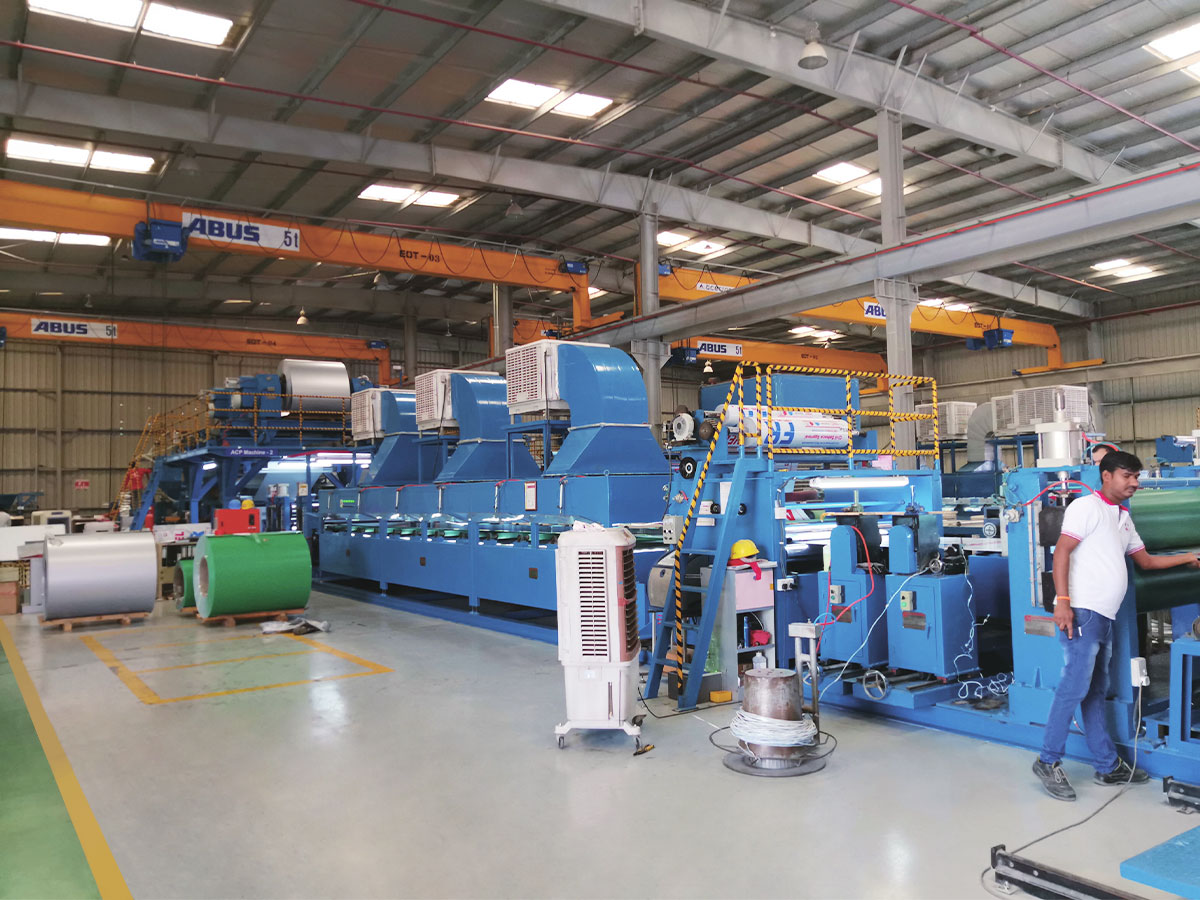
หากแผนงานผลิตภัณฑ์ของคุณประกอบด้วยแผงคอมโพสิต ลามิเนต PVC หรือฟิล์มชนิดพิเศษ ซัพพลายเออร์ที่มีประสบการณ์ในกระบวนการคอมโพสิตหลายรายการสามารถช่วยคุณหลีกเลี่ยงการตัดสินใจเกี่ยวกับอุปกรณ์ที่แยกจากกัน ตัวอย่างเช่น บริษัทที่สร้างไลน์แผงคอมโพสิตโลหะและไลน์เคลือบฟิล์มเข้าใจถึงความสัมพันธ์ระหว่างการจัดการพื้นผิว ความตึง และประวัติความร้อน
บทสรุป
ฟิล์มเป่าแบบอัดขึ้นรูปยังคงเป็นกระบวนการที่เชื่อถือได้และปรับเปลี่ยนได้สำหรับการผลิตฟิล์มพลาสติกที่มีคุณสมบัติหลากหลาย ความสำเร็จขึ้นอยู่กับความเข้าใจปฏิสัมพันธ์ระหว่างเรซิน การออกแบบแม่พิมพ์ การระบายความร้อน และการแปลงดาวน์สตรีม ด้วยการระบุการกำหนดค่าบรรทัดที่ถูกต้องและการควบคุมตัวแปรที่สำคัญ เช่น BUR และความสูงของเส้นฟรอสต์ คุณสามารถได้รับคุณภาพที่สม่ำเสมอและลดของเสีย เมื่อการใช้งานของคุณต้องการการเคลือบ การเคลือบ หรือโครงสร้างคอมโพสิต การรวมอุปกรณ์ปลายน้ำที่เหมาะสมมีความสำคัญพอๆ กับสายการผลิตฟิล์มเป่า พันธมิตรที่มีประสบการณ์ในกระบวนการคอมโพสิตหลายกระบวนการสามารถช่วยให้คุณสร้างการเชื่อมต่อเหล่านั้นได้อย่างมีประสิทธิภาพ